Geavanceerde vloeistofverpakkingsoplossing
Heb je nog vragen?
Contact opnemen


Metalen blikken hebben een betrouwbare sluiting nodig om het product te beschermen tegen lekkage, blootstelling aan lucht en besmetting. Voor dranken en veel voedingsmiddelen is de meest gebruikte methode dubbelnaadsluiting, waarbij de blikwand en het deksel mechanisch met elkaar worden verbonden zonder gebruik te maken van lijm of lassen.
Tijdens het proces worden de dekselrand en de flens van het blik door naadrollen gevouwen en samengedrukt. De eerste bewerking zorgt voor de initiële vergrendeling, terwijl de tweede bewerking de naad strakker maakt. Afdichtingsmiddel helpt ook om kleine openingen tussen de metaallagen op te vullen.
Dit artikel legt uit hoe dubbele naadsluiting zorgt voor een veilige sluiting van metalen blikken , van de belangrijkste naadcomponenten en afdichtingsstappen tot de benodigde apparatuur. Het behandelt ook de factoren die de naadkwaliteit beïnvloeden, veelvoorkomende defecten en basisinspectiemethoden.
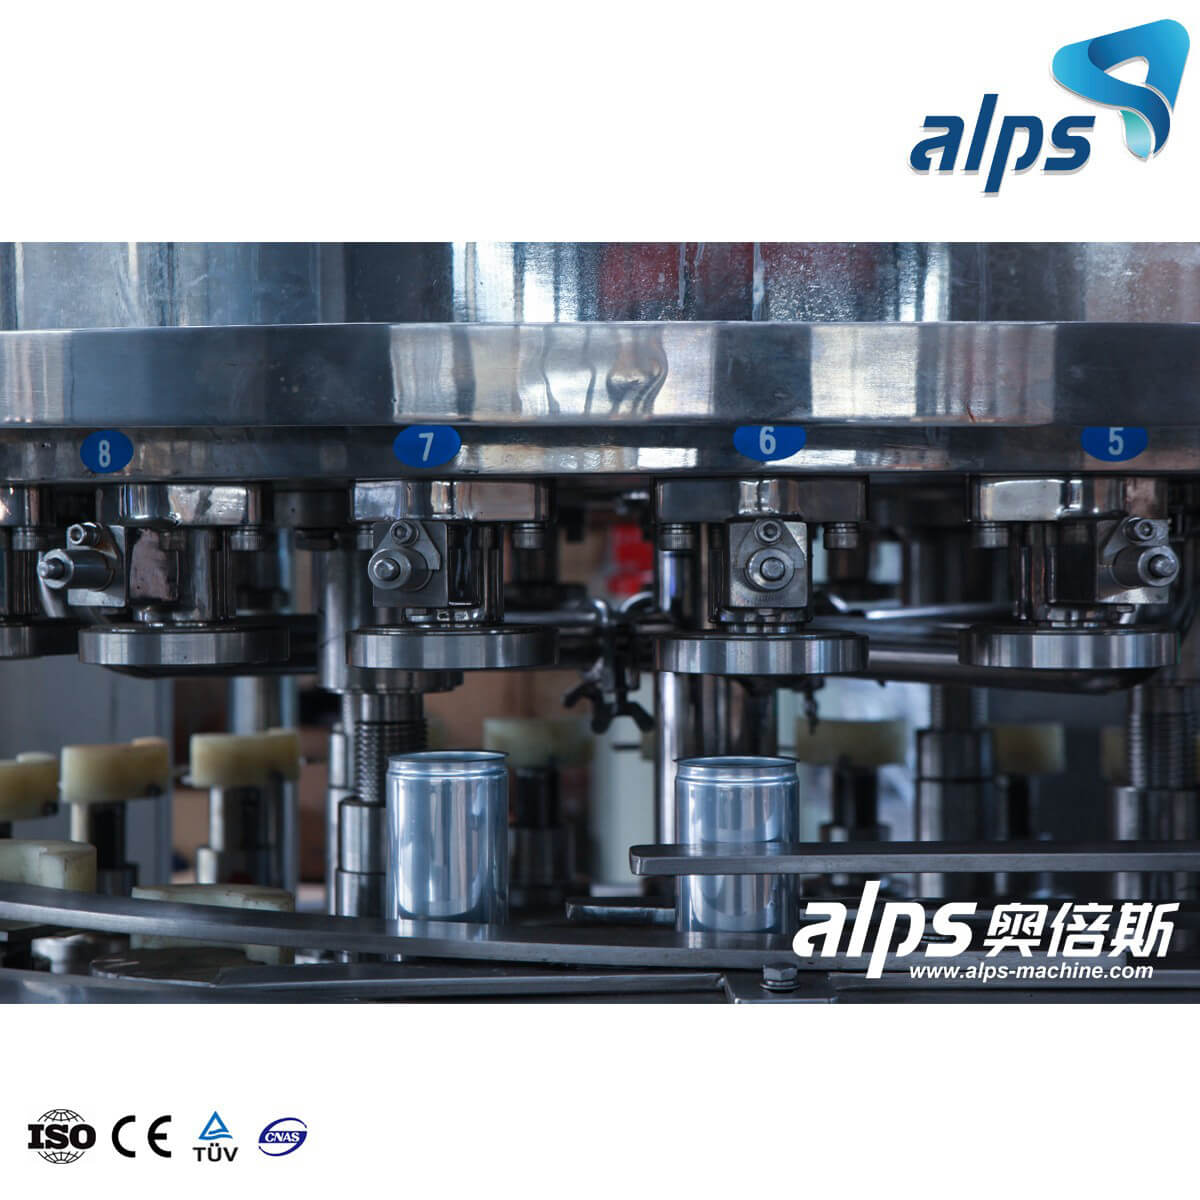
Dubbele naadafdichting sluit een metalen blik af door het deksel en de blikwand mechanisch in elkaar te laten grijpen. Bij dit proces wordt de dekselrand om de flens van de blikwand gevouwen en vervolgens worden de samengevoegde lagen samengedrukt om een strakke naad te creëren. Een afdichtingsmiddel helpt kleine openingen te dichten en de lekdichtheid te verbeteren.
Een dubbele naad is de afgewerkte verbinding die ontstaat door twee naadbewerkingen. De belangrijkste onderdelen zijn:
Bestanddeel | Functie |
Kan flens | Biedt de metalen rand voor de verbinding. |
Ooglidkrul | Vouwt zich rond de flens van het lichaam |
Afdichtmiddel | Vult kleine openingen tussen metaallagen op. |
Naadspan | Ondersteunt het deksel tijdens het naaien. |
Naadrollen | Vorm en comprimeer de naad. |
Dekselhaak | Gevouwen gedeelte van het deksel in de naad |
Lichaamshaak | Gevouwen gedeelte van de blikwand in de naad |
overlap | Meet de in elkaar grijpende verbinding tussen de haken. |
Het resultaat is een compacte, mechanische sluiting die ontworpen is om lekkage te voorkomen en het product te beschermen tegen invloeden van buitenaf.
Het afdichten van metalen blikken volgt een gecontroleerde volgorde om het deksel te positioneren, de naad te vormen en het blik tot de gewenste afmetingen samen te persen. De belangrijkste stappen zijn:
Plaatsing van het deksel
Het deksel wordt op het gevulde blik geplaatst, waarbij de rand van het deksel gelijk ligt met de rand van het blik.
Vastklemmen
Het blik wordt tegen de sluitplaat gedrukt en stevig vastgehouden om het deksel en de behuizing in de juiste positie te houden.
Eerste operatie
De eerste naadrol vouwt de dekselrand om de flens van de behuizing, waardoor de eerste verbinding tussen de twee delen ontstaat.
Tweede operatie
De tweede rol drukt de naad samen en maakt deze strakker. Dit helpt de metaallagen te fixeren en de afdichtingsmassa te verdelen.
Laatste naad
Na de tweede bewerking moet de voltooide naad de vereiste afmetingen en overlapping hebben.
Stap voor | Hoofdactie | Resultaat |
Plaatsing van het deksel | Plaats het deksel | Correcte uitlijning |
Vastklemmen | Houd het blik en het deksel vast. | Stabiele configuratie |
Eerste operatie | Vouw het deksel omhoog. | Initiële vergrendeling |
Tweede operatie | Druk de naad samen. | Definitieve afsluiting |
Inspectie | Controleer de naadafmetingen | Controleer de kwaliteit van de afdichting. |
De exacte instellingen van de rollers zijn afhankelijk van het ontwerp van het blik en het deksel.
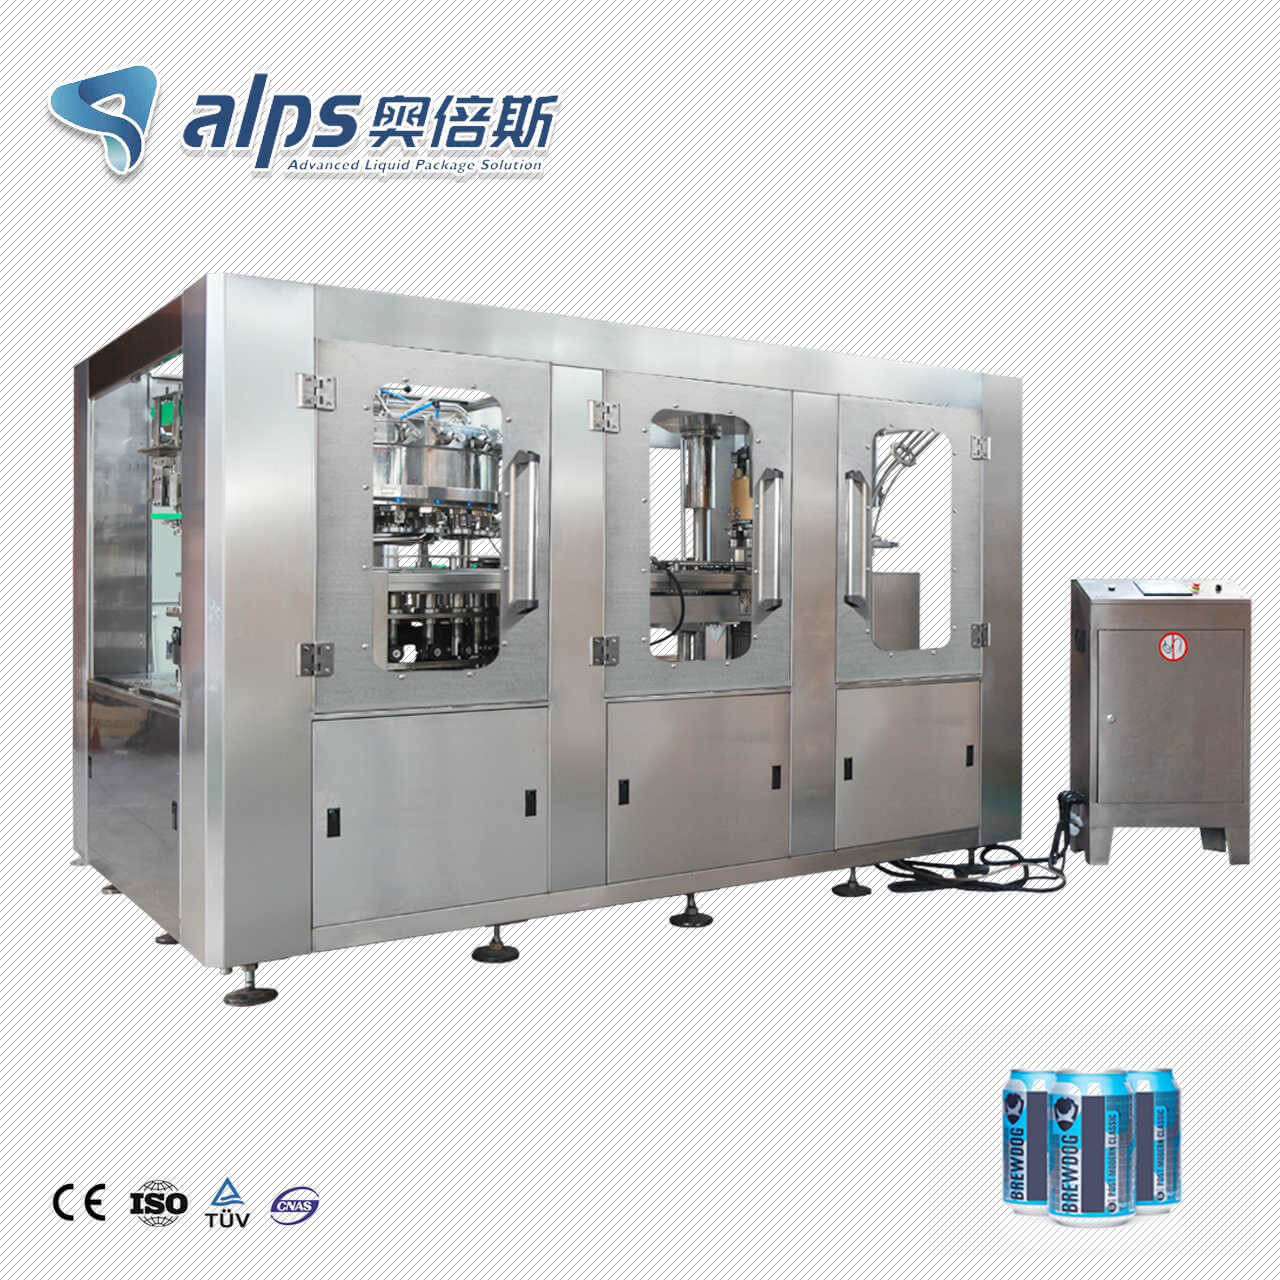
Het sealen van metalen blikken maakt meestal deel uit van een grotere vul- en verpakkingslijn. Verschillende machines verzorgen het vullen, het aanvoeren van de deksels, het sealen, het transport, de inspectie en de uiteindelijke verpakking. De configuratie is afhankelijk van de blikgrootte, het product, de productiecapaciteit en de verpakkingseisen.
Apparatuur | Belangrijkste functie |
Vult het product in blikken. | |
Dekselvoeder | Levert deksels aan de naaiafdeling. |
Bliksemer | Vormt en comprimeert de dubbele naad. |
Conveyor | Verplaatst blikken tussen machines. |
Sensoren | Detecteer blikken en deksels tijdens gebruik. |
Inspectiesysteem | Controleert blikken of naden op gebreken. |
Etiketteermachine | Brengt productetiketten aan |
Verpakkingsmachine | Verwerkt secundaire verpakkingen |
Bij een productielijn voor dranken is het sluitgedeelte doorgaans verbonden met de vulapparatuur stroomopwaarts en de etiketteer- of verpakkingsapparatuur stroomafwaarts. Hierdoor kunnen blikjes continu door de lijn bewegen en blijft de productiestroom constant.
Een betrouwbare metalen bliknaad hangt van meer af dan alleen het sluitproces zelf. Het blik, het deksel, het product en de sluitmaterialen moeten goed op elkaar afgestemd zijn, terwijl de sluitmachine correct afgesteld moet zijn voor de gekozen verpakking.
Blik en deksel
De belangrijkste compatibiliteitsfactoren zijn onder meer:
Diameter van het blik en afmeting van het deksel
De rand van de behuizing en de krul van het deksel
Naadspankop en rolopstelling
Deze afmetingen bepalen hoe goed de metaallagen in elkaar kunnen grijpen.
Product en druk
Het product kan ook van invloed zijn op de eisen aan de naad. Koolzuurhoudende dranken creëren interne druk, terwijl producten die heet worden afgevuld, worden blootgesteld aan temperatuurschommelingen. Vacuümverpakte en gesteriliseerde producten vereisen afdichtingsomstandigheden die zijn afgestemd op hun verwerkingsmethoden.
Materialen en samenstelling
Blikken van vertind staal en aluminium vereisen mogelijk verschillende instellingen en beschermende voeringen. De afdichtingskit moet ook compatibel zijn met het deksel, het blikmateriaal en het product. De juiste materiaalkeuze helpt de integriteit van de naad te behouden tijdens het vullen, verwerken, opslaan en transporteren.
De kwaliteit van de bliknaad wordt gecontroleerd door middel van visuele inspectie, dimensionale metingen en het openmaken van de naad. Deze controles bevestigen dat het deksel en de blikwand goed in elkaar grijpen en dat de afgewerkte naad voldoet aan de vereiste specificaties.
Check | Methode | Doel |
Naaduiterlijk | Visuele inspectie | Zoek naar zichtbare gebreken |
Naaddikte | maat | Controleer compressie |
Naadbreedte | maat | Controleer de naadafmetingen |
Dekselhaak | Naad scheuren | Controleer of het deksel goed vastzit. |
Lichaamshaak | Naad scheuren | Controleer de lichaamsbetrokkenheid |
overlap | Meting of berekening | Controleer de vergrendeling |
Lekdichtheid | Lek- of druktest | Detecteer afdichtingsfouten |
Typische problemen met naden zijn onder andere:
Valse of losse naden
Doorhangende, uitpuilende of losgeraakte naden
Lage overlap
Onvoldoende afdichtingsmiddel
Opgeklapte oogleden
Deze defecten kunnen het gevolg zijn van een onjuiste machine-instelling, versleten rollen, incompatibele onderdelen, te hoge of te lage druk, of beschadigde flenzen. Regelmatige inspectie helpt problemen te identificeren voordat ze de eindproducten beïnvloeden.
Dubbele naadsluiting biedt een betrouwbare manier om metalen blikken af te sluiten door het deksel en de blikwand mechanisch met elkaar te verbinden via twee naadbewerkingen. Een juiste afstemming van blik en deksel, geschikte afdichtingsmaterialen, nauwkeurige machine-instellingen en regelmatige controle van de naad dragen allemaal bij aan consistente afdichtingsprestaties en lekbestendigheid.
Voor drankenfabrikanten die een compleet blikproject plannen, biedt Alps Machine vul- en verpakkingsmachines voor dranken, evenals turnkey-projectondersteuning. De oplossingen omvatten vullen, etiketteren, verpakken, productielijnen voor koolzuurhoudende frisdranken, productielijnen voor vruchtensappen en de bijbehorende werkplaats- en machine-indeling. Neem contact op met Alps Machine om uw product, productiecapaciteit en verpakkingsvereisten te bespreken.
Door de site te blijven gebruiken, gaat u akkoord met ons privacybeleid en onze algemene voorwaarden.