Solusi Paket Cairan Lanjutan
Ada pertanyaan?
Hubungi kami


Kaleng logam membutuhkan penutup atas yang andal untuk melindungi produk dari kebocoran, paparan udara, dan kontaminasi. Untuk minuman dan banyak produk makanan, metode yang paling umum adalah penyegelan ganda, yang secara mekanis menyatukan badan kaleng dan tutupnya tanpa bergantung pada perekat atau pengelasan.
Selama proses tersebut, bagian penutup yang melengkung dan flensa badan kaleng dilipat dan dikompresi oleh rol penyambung. Operasi pertama menciptakan penguncian awal, sedangkan operasi kedua mengencangkan sambungan. Senyawa penyegel juga membantu mengisi celah kecil di antara lapisan logam.
Artikel ini menjelaskan bagaimana penyegelan ganda menciptakan penutupan kaleng logam yang aman , mulai dari komponen penyegelan utama dan langkah-langkah penyegelan hingga peralatan yang terlibat. Artikel ini juga membahas faktor-faktor yang memengaruhi kualitas penyegelan, cacat umum, dan metode inspeksi dasar.
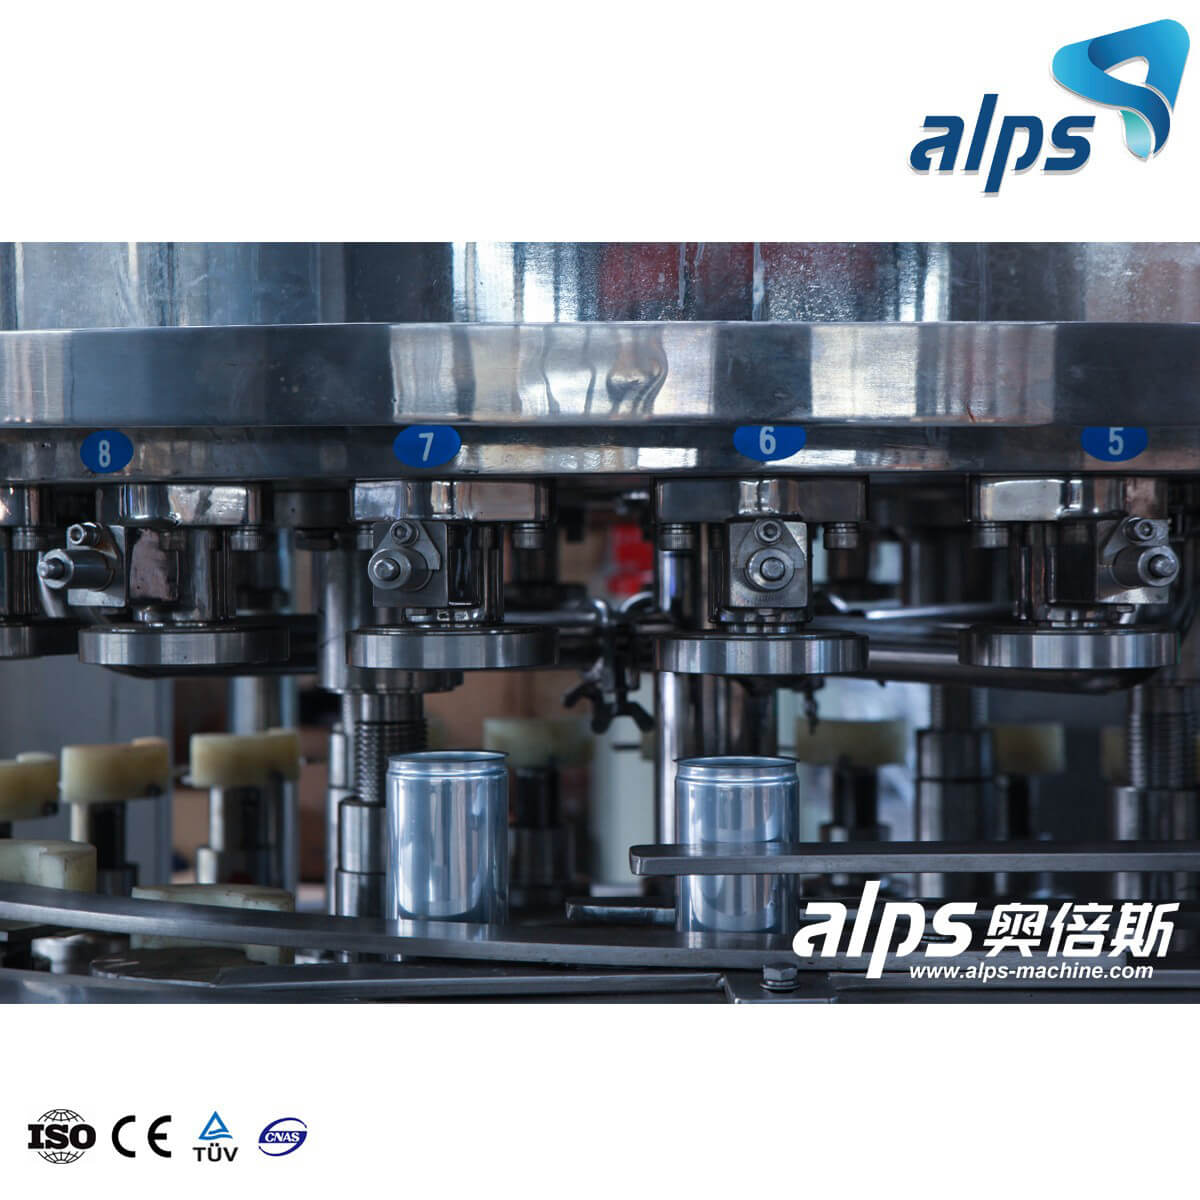
Penyegelan ganda menyegel kaleng logam dengan cara mengunci tutup dan badan kaleng secara mekanis. Proses ini melipat bagian lengkung tutup di sekitar flensa badan kaleng, kemudian menekan lapisan yang disambung untuk menciptakan sambungan yang rapat. Senyawa penyegel membantu menutup celah kecil dan meningkatkan ketahanan terhadap kebocoran.
Sambungan ganda adalah sambungan jadi yang dibentuk oleh dua operasi penyambungan. Bagian-bagian utamanya meliputi:
Komponen | fungsi |
Flensa badan kaleng | Menyediakan tepi logam untuk sambungan. |
Kelopak mata melengkung | Lipatan di sekitar flensa bodi |
Senyawa penyegel | Mengisi celah kecil di antara lapisan logam |
Chuck penyambung | Menopang tutup selama proses penyambungan. |
Rol penyambung | Bentuk dan tekan jahitannya |
kait penutup | Bagian lipatan tutup di bagian sambungan |
Kait badan | Bagian badan kaleng yang terlipat di bagian sambungan. |
Tumpang tindih | Mengukur keterkaitan antar kait. |
Hasilnya adalah penutup mekanis yang ringkas yang dirancang untuk mencegah kebocoran dan melindungi produk dari paparan eksternal.
Penyegelan kaleng logam mengikuti urutan terkontrol untuk memposisikan tutup, membentuk sambungan, dan menekannya hingga dimensi yang dibutuhkan. Langkah-langkah utamanya adalah:
Penempatan Tutup
Tutup kaleng diposisikan di atas kaleng yang sudah terisi, dengan lekukan tutup sejajar dengan flensa badan kaleng.
menjepit
Kaleng diangkat ke arah penjepit penyegel dan dipegang dengan kuat agar tutup dan badan kaleng tetap pada posisi yang benar.
Operasi Pertama
Roller penyambung pertama melipat bagian penutup yang melengkung di sekitar flensa badan, menciptakan penguncian awal antara kedua bagian tersebut.
Operasi Kedua
Roller kedua menekan dan mengencangkan sambungan. Ini membantu mengamankan lapisan logam dan mendistribusikan senyawa perekat.
Jahitan Akhir
Setelah operasi kedua, jahitan yang telah selesai seharusnya memiliki dimensi dan tumpang tindih yang dibutuhkan.
Langkah | Aksi Utama | Hasil |
Penempatan tutup | Posisikan tutupnya | Penjajaran yang benar |
menjepit | Pegang kaleng dan tutupnya | Pengaturan yang stabil |
Operasi pertama | Lipat kelopak mata hingga melengkung. | Penguncian awal |
Operasi kedua | Tekan jahitannya | Penutupan akhir |
Inspeksi | Periksa dimensi jahitan | Periksa kualitas penyegelan |
Pengaturan rol yang tepat bergantung pada desain kaleng dan tutupnya.
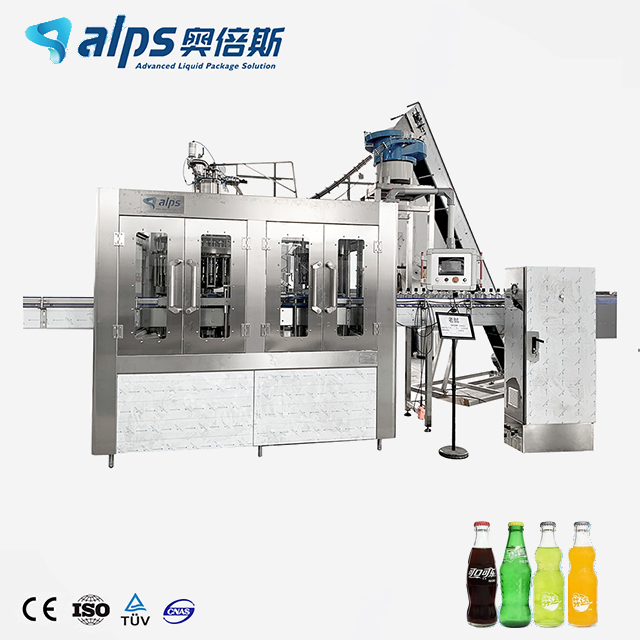
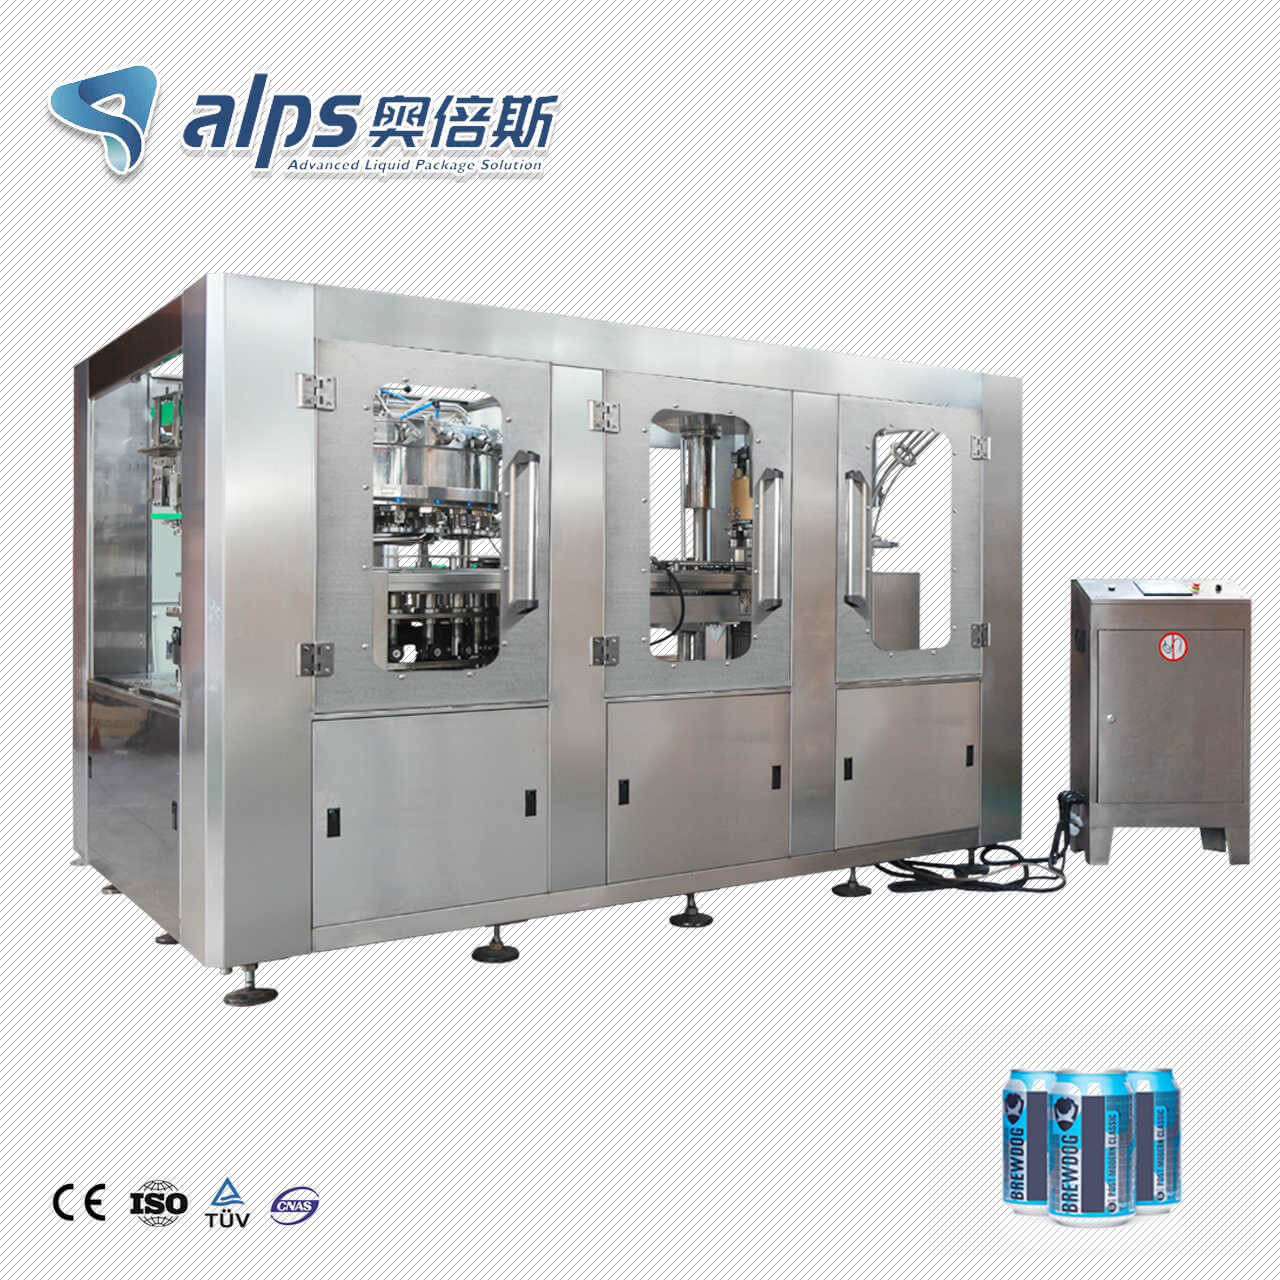
Penyegelan kaleng logam biasanya merupakan bagian dari lini pengisian dan pengemasan yang lebih besar. Mesin yang berbeda menangani pengisian, pemasukan tutup, penyegelan, pengangkutan, inspeksi, dan pengemasan akhir. Konfigurasinya bergantung pada ukuran kaleng, produk, kapasitas produksi, dan persyaratan pengemasan.
Peralatan | Fungsi utama |
Mengisi produk ke dalam kaleng | |
Pengumpan tutup | Menyediakan tutup untuk bagian penyegelan |
Bisa seamer? | Membentuk dan menekan jahitan ganda |
pembawa | Memindahkan kaleng antar mesin |
Sensor | Mendeteksi kaleng dan tutupnya selama pengoperasian. |
Sistem inspeksi | Memeriksa kaleng atau sambungan untuk mengetahui adanya kerusakan. |
Mesin pelabelan | Menempelkan label produk |
Mesin pengepakan | Menangani kemasan sekunder |
Untuk lini produksi minuman , bagian penyegelan biasanya terhubung dengan peralatan pengisian di bagian hulu dan peralatan pelabelan atau pengemasan di bagian hilir. Hal ini memungkinkan kaleng untuk bergerak melalui lini produksi secara berurutan dan berkelanjutan sambil mempertahankan aliran produksi yang konsisten.
Kualitas sambungan kaleng logam yang andal bergantung pada lebih dari sekadar proses penyambungan itu sendiri. Kaleng, tutup, produk, dan bahan penyegel harus bekerja sama, sementara mesin penyambung harus disetel dengan benar untuk kemasan yang dipilih.
Kaleng dan Tutup
Faktor-faktor kompatibilitas utama meliputi:
Diameter kaleng dan ukuran tutupnya
Flensa bodi dan lekukan tutup
Pengaturan chuck dan roller untuk penyambungan
Dimensi-dimensi ini menentukan seberapa efektif lapisan-lapisan logam dapat saling mengunci.
Produk dan Tekanan
Produk juga dapat memengaruhi persyaratan penyegelan. Minuman berkarbonasi menciptakan tekanan internal, sementara produksi pengisian panas terpapar perubahan suhu. Produk yang dikemas vakum dan retort memerlukan kondisi penyegelan yang sesuai dengan metode pemrosesannya.
Bahan dan Senyawa
Kaleng baja dan aluminium mungkin memerlukan pengaturan dan lapisan pelindung yang berbeda. Senyawa penyegel juga harus kompatibel dengan tutup, bahan kaleng, dan produk. Pemilihan material yang tepat membantu menjaga integritas sambungan selama pengisian, pemrosesan, penyimpanan, dan pengangkutan.
Kualitas sambungan kaleng diperiksa melalui inspeksi visual, pengukuran dimensi, dan pembongkaran sambungan. Pemeriksaan ini membantu memastikan bahwa tutup dan badan kaleng saling terkait dengan benar dan bahwa sambungan yang dihasilkan memenuhi spesifikasi yang dibutuhkan.
Memeriksa | metode | Tujuan |
Tampilan jahitan | Inspeksi visual | Temukan cacat yang terlihat |
Ketebalan jahitan | Measurement | Verifikasi kompresi |
Lebar jahitan | Measurement | Periksa dimensi jahitan |
kait penutup | Pembongkaran jahitan | Periksa penguncian penutup. |
Kait badan | Pembongkaran jahitan | Periksa keterlibatan tubuh |
Tumpang tindih | Pengukuran atau perhitungan | Verifikasi interlock |
Kekedapan terhadap kebocoran | Tes kebocoran atau tekanan | Mendeteksi kegagalan penyegelan |
Masalah umum pada sambungan meliputi:
Jahitan palsu atau longgar
Lekukan, tonjolan, atau jahitan yang melompat
Tumpang tindih rendah
Bahan perekat tidak mencukupi
Tutup yang miring
Cacat ini dapat disebabkan oleh pengaturan mesin yang salah, rol yang aus, komponen yang tidak kompatibel, tekanan yang berlebihan atau kurang, atau flensa yang rusak. Inspeksi rutin membantu mengidentifikasi masalah sebelum memengaruhi produk jadi.
Penyegelan ganda memberikan cara yang andal untuk menyegel kaleng logam dengan mengunci tutup dan badan kaleng secara mekanis melalui dua operasi penyegelan. Pencocokan kaleng dan tutup yang tepat, bahan penyegel yang sesuai, pengaturan mesin yang akurat, dan pemeriksaan sambungan secara berkala semuanya berkontribusi pada kinerja penyegelan yang konsisten dan ketahanan terhadap kebocoran.
Bagi produsen minuman yang merencanakan proyek pengalengan lengkap, Alps Machine menyediakan mesin pengisian dan pengemasan minuman serta dukungan proyek siap pakai. Solusinya mencakup pengisian, pelabelan, pengemasan, lini produksi minuman bersoda, lini produksi jus, dan perencanaan tata letak bengkel dan mesin terkait. Hubungi Alps Machine untuk mendiskusikan produk, kapasitas produksi, dan kebutuhan pengemasan Anda.
Dengan terus menggunakan situs ini, Anda menyetujui kebijakan privasi dan Syarat dan Ketentuan kami.