Solución avanzada para envases de líquidos
¿Alguna otra duda o pregunta adicional?
Póngase en contacto


Las latas metálicas necesitan un cierre superior fiable para proteger el producto de fugas, exposición al aire y contaminación. Para bebidas y muchos alimentos, el método más común es el sellado doble, que une mecánicamente el cuerpo y la tapa de la lata sin necesidad de adhesivos ni soldadura.
Durante el proceso, la tapa y el borde del cuerpo de la lata se pliegan y comprimen mediante rodillos de sellado. La primera operación crea el enclavamiento inicial, mientras que la segunda aprieta la costura. El compuesto sellador también ayuda a rellenar pequeños huecos entre las capas metálicas.
Este artículo explica cómo el doble sellado crea un cierre seguro para latas metálicas , desde los componentes principales y los pasos de sellado hasta el equipo necesario. También aborda los factores que afectan la calidad del sellado, los defectos comunes y los métodos básicos de inspección.
El sellado de doble capa sella una lata metálica mediante el entrelazado mecánico de la tapa y el cuerpo. El proceso pliega la tapa alrededor del borde del cuerpo y luego comprime las capas unidas para crear una costura hermética. Un compuesto sellador ayuda a cerrar pequeñas grietas y a mejorar la resistencia a las fugas.
Una costura doble es la unión final formada por dos operaciones de costura. Sus partes principales incluyen:
Componente | Función |
Brida del cuerpo de la lata | Proporciona el borde metálico para la unión. |
Curvatura de la tapa | Pliegues alrededor de la brida del cuerpo |
Compuesto de sellado | Rellena pequeños huecos entre capas metálicas. |
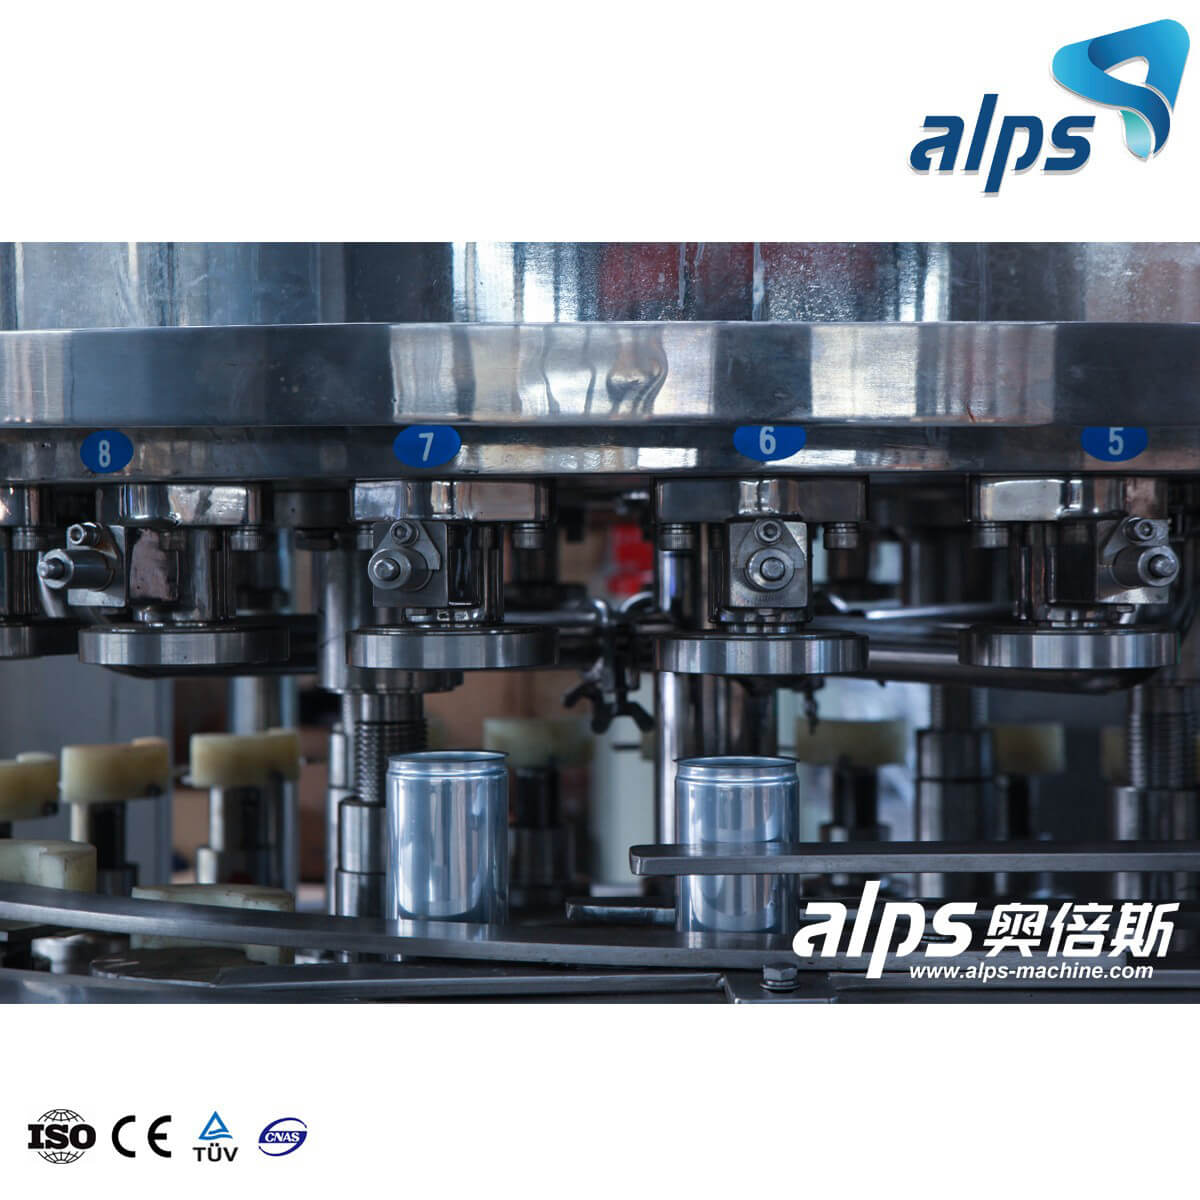
Mandril de costura | Sujeta la tapa durante el proceso de costura. |
Rodillos de sellado | Dar forma y comprimir la costura |
Gancho de cubierta | Parte doblada de la tapa en la costura |
Gancho para el cuerpo | Parte doblada del cuerpo de la lata en la costura |
superposición | Mide el entrelazamiento entre los ganchos. |
El resultado es un cierre mecánico compacto diseñado para resistir fugas y proteger el producto de la exposición externa.
El sellado de latas metálicas sigue una secuencia controlada para posicionar la tapa, formar la costura y comprimirla hasta alcanzar las dimensiones requeridas. Los pasos principales son:
Colocación de la tapa
La tapa se coloca sobre la lata llena, con el borde curvado de la tapa alineado con el reborde del cuerpo de la lata.
Cierre
La lata se levanta contra el mandril de sellado y se sujeta firmemente para mantener la tapa y el cuerpo en la posición correcta.
Primera operación
El primer rodillo de sellado pliega el borde de la tapa alrededor del reborde del cuerpo, creando el enclavamiento inicial entre las dos partes.
Segunda operación
El segundo rodillo comprime y tensa la junta. Esto ayuda a asegurar las capas metálicas y a distribuir el compuesto sellador.
Costura final
Tras la segunda operación, la costura terminada deberá tener las dimensiones y el solapamiento requeridos.
Paso | Acción principal | Resultado |
Colocación de la tapa | Coloque la tapa | Alineación correcta |
Cierre | Sujetar la lata y la tapa | Configuración estable |
Primera operación | Dobla la tapa. | enclavamiento inicial |
Segunda operación | Comprime la costura | Cierre final |
Inspección | Comprobar las dimensiones de la costura | Verificar la calidad del sellado |
La configuración exacta de los rodillos depende del diseño de la lata y la tapa.
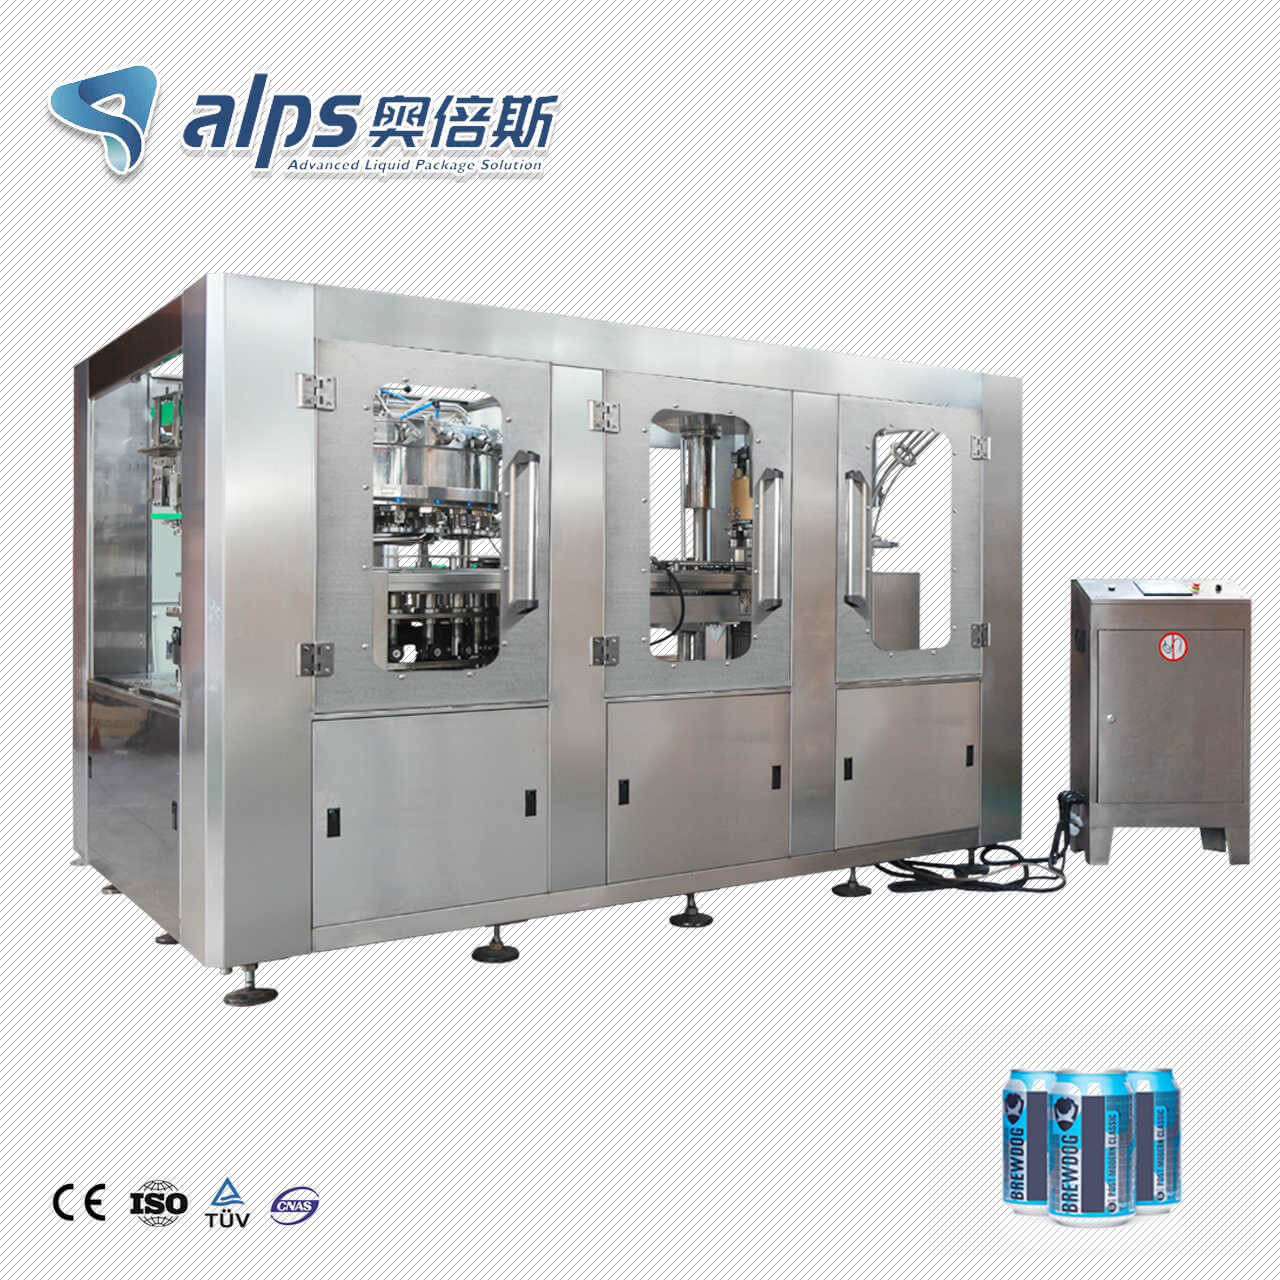
El sellado de latas metálicas suele formar parte de una línea de llenado y envasado más amplia. Diferentes máquinas se encargan del llenado, la alimentación de las tapas, el sellado, el transporte, la inspección y el envasado final. La configuración depende del tamaño de la lata, el producto, la capacidad de producción y los requisitos de envasado.
Equipos | Función Principal |
Llena el producto en latas. | |
Alimentador de tapa | Suministra tapas a la sección de sellado |
cerradora de latas | Forma y comprime la doble costura. |
Transportador | Transfiere latas entre máquinas |
de altura | Detectar latas y tapas durante el funcionamiento |
Sistema de inspección | Comprueba si hay defectos en las latas o las costuras. |
Máquina etiquetadora | Aplica etiquetas de producto |
Máquina de embalaje | Maneja el embalaje secundario |
En la línea de producción de bebidas , la sección de sellado suele estar conectada con el equipo de llenado anterior y el equipo de etiquetado o empaquetado posterior. Esto permite que las latas se muevan a través de la línea de forma continua, manteniendo un flujo de producción constante.
Un sellado fiable de una lata metálica depende de algo más que la propia operación de sellado. La lata, la tapa, el producto y los materiales de sellado deben funcionar en conjunto, y la máquina selladora debe estar correctamente ajustada al envase seleccionado.
Lata y tapa
Los principales factores de compatibilidad incluyen:
Diámetro de la lata y tamaño de la tapa
Brida del cuerpo y curvatura de la tapa
Configuración del mandril de sellado y del rodillo
Estas dimensiones determinan la eficacia con la que las capas metálicas pueden encajar entre sí.
Producto y presión
El producto también puede afectar los requisitos de sellado. Las bebidas carbonatadas generan presión interna, mientras que los productos envasados en caliente están expuestos a cambios de temperatura. Los productos envasados al vacío y esterilizados requieren condiciones de sellado adecuadas a sus métodos de procesamiento.
Materiales y compuestos
Las latas de hojalata y aluminio pueden requerir ajustes y revestimientos protectores diferentes. El compuesto sellador también debe ser compatible con la tapa, el material de la lata y el producto. La selección correcta del material ayuda a mantener la integridad de la junta durante el llenado, el procesamiento, el almacenamiento y el transporte.
La calidad de la costura de la lata se verifica mediante inspección visual, medición dimensional y desmontaje de la costura. Estas verificaciones ayudan a confirmar que la tapa y el cuerpo de la lata encajan correctamente y que la costura final cumple con las especificaciones requeridas.
Comprobar | Método | Propósito |
Aspecto de la costura | Inspección visual | Encuentra defectos visibles |
Espesor de la costura | Measurement | Verificar la compresión |
Ancho de costura | Measurement | Comprobar las dimensiones de la costura |
Gancho de cubierta | Desmontaje de costura | Compruebe el cierre de la tapa. |
Gancho para el cuerpo | Desmontaje de costura | Comprobar la interacción del cuerpo |
superposición | Medición o cálculo | Verificar el enclavamiento |
Estanqueidad a fugas | Prueba de fugas o presión | Detectar fallos de sellado |
Los problemas típicos de las costuras incluyen:
Costuras falsas o sueltas
Caídas, picos o costuras saltadas
Superposición baja
Compuesto de sellado insuficiente
Tapas ladeadas
Estos defectos pueden deberse a una configuración incorrecta de la máquina, rodillos desgastados, componentes incompatibles, presión excesiva o insuficiente, o bridas dañadas. La inspección periódica ayuda a identificar problemas antes de que afecten a los productos terminados.
El sellado doble proporciona un método fiable para sellar latas metálicas mediante el enclavamiento mecánico de la tapa y el cuerpo de la lata a través de dos operaciones de sellado. La correcta combinación de la lata y la tapa, los materiales de sellado adecuados, la configuración precisa de la máquina y la inspección periódica de las costuras contribuyen a un sellado uniforme y a una mayor resistencia a las fugas.
Para los fabricantes de bebidas que planifican un proyecto integral de enlatado, Alps Machine ofrece maquinaria para el llenado y envasado de bebidas, así como soporte integral para el proyecto. Sus soluciones abarcan el llenado, el etiquetado, el envasado, las líneas de producción de refrescos, las líneas de producción de zumos y la planificación de la distribución de talleres y maquinaria. Póngase en contacto con Alps Machine para hablar sobre su producto, capacidad de producción y requisitos de envasado.
Al continuar utilizando el sitio, usted acepta nuestra política de privacidad y nuestros Términos y Condiciones.