Giải pháp đóng gói chất lỏng tiên tiến
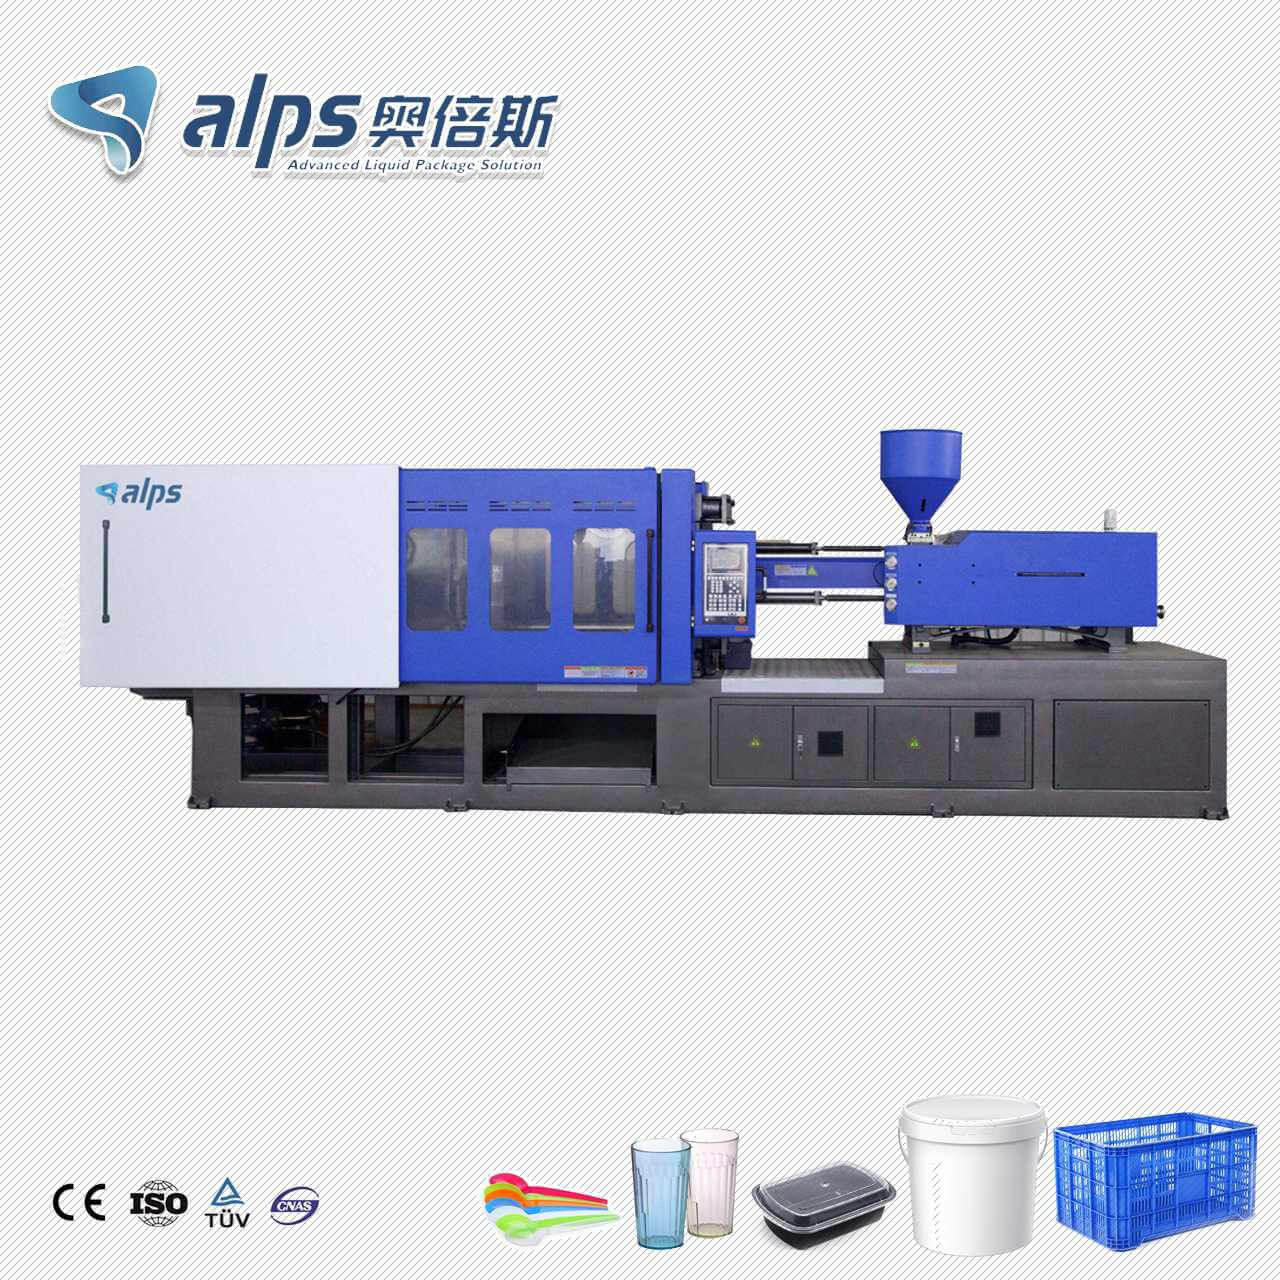
Trong ngành sản xuất nhựa, độ chính xác là yếu tố tạo nên sự khác biệt giữa một sản phẩm chất lượng cao và một đống phế liệu. Một trong những phép tính cơ bản nhất mà kỹ sư quy trình hoặc nhà thiết kế khuôn mẫu phải nắm vững là lực kẹp của máy ép phun . Lực kẹp đề cập đến lực kẹp cần thiết để giữ hai nửa khuôn lại với nhau trong quá trình ép phun.
Nếu định mức quá thấp, áp suất của nhựa nóng chảy sẽ đẩy khuôn mở ra một chút, gây ra hiện tượng "bavia" - phần nhựa thừa không đẹp mắt bị rò rỉ ra ngoài. Nếu định mức quá cao, bạn có nguy cơ làm hỏng các lỗ thông hơi của khuôn, làm hư hại các tấm ép của máy và lãng phí một lượng năng lượng đáng kể. Hướng dẫn này cung cấp một cái nhìn toàn diện và chuyên sâu về cách tính định mức, từ các công thức cơ bản đến các ứng dụng chuyên biệt trong các ngành công nghiệp sản xuất số lượng lớn như đóng chai nước.
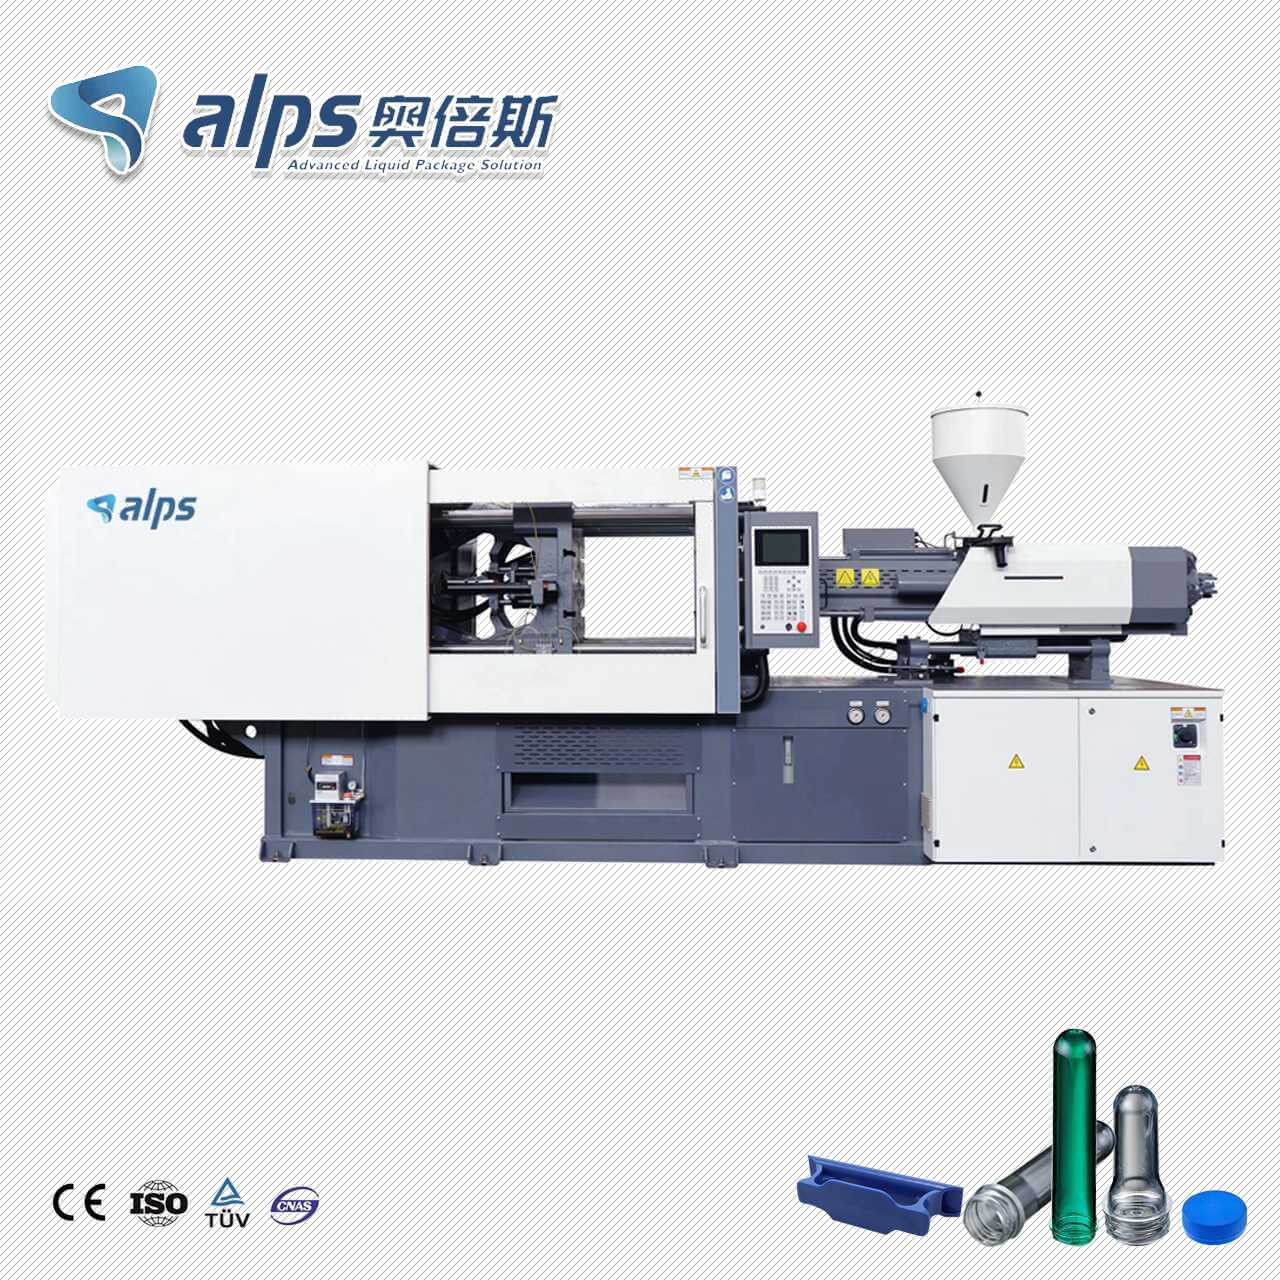
Về bản chất, ép phun là một cuộc chiến giữa các áp suất. Một bên là bộ phận phun đẩy nhựa nóng chảy vào khoang khuôn với áp suất hàng nghìn pound trên mỗi inch vuông. Bên kia là hệ thống kẹp thủy lực hoặc điện cố gắng giữ cho khuôn đóng kín.
Lực ép (tonnage) là thước đo lực đóng khuôn. Nó không chỉ liên quan đến kích thước của máy mà còn đến sự cân bằng lực. Tính toán lực ép chính xác đảm bảo áp suất bên trong khoang khuôn không vượt quá áp suất kẹp bên ngoài. Khi các lực này cân bằng, chi tiết sẽ nguội trong môi trường ổn định, đảm bảo độ chính xác về kích thước và chất lượng bề mặt.
Mặc dù phần mềm hiện đại có thể cung cấp các mô phỏng phức tạp, hầu hết các kỹ sư vẫn dựa vào một công thức toán học cơ bản để ước tính lực kẹp. Công thức tiêu chuẩn là:
F = A x P
Trong đó:
F là lực kẹp (thường được đo bằng tấn Mỹ).
A là diện tích chiếu tổng thể của chi tiết (được đo bằng inch vuông).
P là hằng số áp suất phun (được đo bằng tấn trên inch vuông).
Hầu hết các loại nhựa đều yêu cầu áp suất không đổi từ 2 đến 8 tấn trên mỗi inch vuông. Việc lựa chọn hằng số phù hợp phụ thuộc rất nhiều vào đặc tính chảy của vật liệu và độ phức tạp của chi tiết.
Khái niệm "Diện tích chiếu" thường bị người mới bắt đầu hiểu sai. Nó không phải là tổng diện tích bề mặt của chi tiết 3D. Thay vào đó, hãy tưởng tượng một nguồn sáng chiếu trực tiếp lên khuôn; "bóng" mà chi tiết tạo ra trên mặt phẳng của khuôn chính là diện tích chiếu của bạn.
Để tính toán chính xác, bạn phải:
1. Tính toán kích thước mặt bằng 2D của chi tiết.
2. Nhân với số lượng khoang. Nếu bạn có khuôn 16 khoang, diện tích chiếu sẽ gấp 16 lần diện tích của một chi tiết đơn lẻ.
3. Bao gồm hệ thống "Cold Runner". Nhiều người quên rằng nhựa nóng chảy cũng lấp đầy các đường dẫn và cổng. Những khu vực này cũng chịu áp lực và góp phần tạo nên lực đẩy hai nửa khuôn ra xa nhau.
Nhựa có những đặc tính khác nhau tùy thuộc vào cấu trúc phân tử của nó. Một số loại nhựa có dạng "lỏng" khi nóng chảy (độ chảy cao), trong khi những loại khác lại đặc như mật mía (độ chảy thấp). Điều này quyết định lượng áp suất cần thiết để đóng gói vào khuôn.
Loại vật liệu | Đặc tính dòng chảy | Hằng số trọng tải (Tấn/inch vuông) |
Polyethylene (PE) | Thượng lưu | 2 - 3 |
Polypropylene (PP) | Thượng lưu | 2 - 3 |
Polystyrene (PS) | Dòng chảy Trung bình | 3 - 4 |
Polycarbonate (PC) | Lưu lượng thấp | 5 - 8 |
Acrylic (PMMA) | Lưu lượng thấp | 6 - 8 |
Nếu bạn đang đúc một chi tiết thành mỏng bằng vật liệu có độ chảy thấp như Polycarbonate, bạn sẽ cần lực ép cao hơn đáng kể so với chi tiết Polypropylene thành dày có cùng kích thước.
Ngành công nghiệp đóng chai nước là một ví dụ điển hình hoàn hảo cho việc tính toán khối lượng với độ chính xác cao. Trong một nhà máy đóng chai hiện đại, quá trình sản xuất diễn ra qua hai giai đoạn chính: ép phun tạo hình "phôi" và thổi khuôn tạo hình chai thành phẩm.
Phôi đúc trông giống như những ống nghiệm nhựa cứng cáp có ren hoàn thiện. Chúng hầu như chỉ được làm từ Polyethylene Terephthalate (PET). Vì PET có độ nhớt đặc trưng và thời gian chu kỳ phải cực kỳ nhanh (thường dưới 10 giây), nên trọng tải phải được tính toán chính xác để cho phép phun tốc độ cao mà không làm hỏng ren.
Khác với các bộ phận công nghiệp tiêu chuẩn, dây chuyền đóng chai nước sử dụng khuôn có nhiều khoang – thường có từ 48 đến 128 khoang trong một máy duy nhất.
Diện tích chiếu khổng lồ: Mặc dù một phôi đơn lẻ có kích thước nhỏ, nhưng 128 phôi như vậy, cộng thêm một hệ thống dẫn ống khổng lồ, tạo ra một diện tích chiếu khổng lồ.
Độ đồng đều khi kẹp: Trong các khuôn đúc lớn này, lực kẹp phải được phân bố đều trên toàn bộ mặt kẹp. Nếu tính toán sai, các khoang ở giữa có thể vẫn kín trong khi các khoang bên ngoài bị hở.
Nắp chai nước của bạn thường được làm bằng HDPE hoặc PP. Chúng được đúc ở tốc độ cao trong khuôn 64 hoặc 96 khoang. Vì phần ren là bộ phận chức năng, lực ép phải đủ lớn để ngăn chặn sự giãn nở của "đường phân khuôn", nếu không nắp sẽ bị rò rỉ hoặc không vặn chặt được vào chai.
Trong kỹ thuật, vận hành máy móc ở giới hạn tuyệt đối của nó là một công thức dẫn đến thảm họa. Nếu kết quả tính toán của bạn cho ra lực 195 tấn, bạn không nên đặt khuôn đó vào một máy có trọng lượng 200 tấn.
Mức dự phòng 20%: Luôn luôn cố gắng chỉ sử dụng 80% công suất định mức của máy. Điều này cho phép bù đắp cho sự dao động về độ nhớt của vật liệu, thay đổi nhiệt độ và sự tăng giảm áp suất thủy lực.
Ảnh hưởng của độ dày thành: Thành chi tiết càng mỏng, áp suất phun cần thiết để lấp đầy trước khi đông cứng càng cao. Đối với các chi tiết siêu mỏng (dưới 1mm), bạn có thể cần tăng gấp đôi hằng số tấn ước tính.
Công thức F = A x P hoạt động tốt nhất với các chi tiết phẳng, dạng "bánh kếp". Tuy nhiên, nhiều chi tiết công nghiệp có hình dạng phức tạp khiến việc tính toán trở nên khó khăn.
Các cơ cấu bên và thanh trượt: Nếu khuôn của bạn sử dụng cam hoặc thanh trượt để tạo lỗ ở cạnh bên của chi tiết, các bộ phận này cũng chịu áp lực. Mặc dù chúng không phải lúc nào cũng làm tăng lực kẹp, nhưng chúng đòi hỏi đế khuôn phải chắc chắn hơn.
Các chi tiết được tạo hình sâu: Đối với các chi tiết như xô hoặc thùng cao, "bóng" vẫn giữ nguyên, nhưng các thành thẳng đứng cao có thể tạo ra ma sát và "lực cản" trong quá trình ép phun. Điều này đòi hỏi một cách tiếp cận tinh tế hơn đối với các hằng số áp suất để đảm bảo chi tiết được đóng gói chặt mà không làm vỡ khuôn.
Tính toán công suất ép phun là sự kết hợp giữa khoa học và nghệ thuật. Hậu quả của một sai sót nhỏ trong tính toán có thể rất tốn kém:
Hư hỏng khuôn: Trọng lượng quá lớn có thể làm "lún" khuôn vào các tấm ép hoặc làm vỡ các lỗ thông hơi nhỏ giúp không khí thoát ra ngoài. Điều này dẫn đến "vết cháy" trên nhựa.
Chất lượng sản phẩm: Định mức trọng lượng thấp dẫn đến hiện tượng bavia, thường đòi hỏi phải cắt tỉa thủ công - một chi phí nhân công có thể làm giảm lợi nhuận của dự án.
Tiêu thụ năng lượng: Sử dụng máy móc 500 tấn cho một bộ phận chỉ cần 200 tấn là sự lãng phí điện năng và diện tích mặt bằng rất lớn.
Dù bạn đang thiết kế nguyên mẫu khuôn đơn hay hệ thống khuôn đúc chai nước 128 khoang, công thức tính toán vẫn giống nhau. Hãy bắt đầu với diện tích dự kiến, tính đến độ chảy của vật liệu và luôn chừa ra một biên độ an toàn. Bằng cách nắm vững các biến số này, bạn sẽ đảm bảo quy trình đúc có thể lặp lại, hiệu quả và mang lại lợi nhuận.


Địa chỉ: Số 529 Đường Yangjing, Thị trấn Jinfeng, Thành phố Zhangjiagang, Tỉnh Giang Tô Trung Quốc


Bằng cách tiếp tục sử dụng trang web này, bạn đồng ý với chính sách bảo mật và Điều khoản và Điều kiện của chúng tôi.