Gelişmiş Sıvı Paket Çözümü
Sorusu olan?
İletişime geçin


Sıvı dolum makinesi, sıvı ürünleri ambalaj kaplarına dolduran bir makinedir.
Sıvı ürünler viskozitelerine göre aşağıdaki tiplere ayrılır:
Akışkan: Kendi yerçekimi etkisiyle dairesel bir borudan belirli bir hızda akabilen herhangi bir sıvı. Akış hızı esas olarak akışkanın viskozitesi ve basıncından etkilenir; genel olarak 1-100 santipoise arasında değişen viskozite aralığına sahiptir. Örneğin alkol, meyve suyu, süt, soya sosu vb.
Yarı akışkan: Kendi çekim gücünden daha büyük bir basınç altında dairesel bir borudan akabilen, viskozitesi 100-1000 santipoise aralığında olan sıvı; örneğin kek yağı, sos, et ezmesi vb.
Viskoz sıvı: Viskozitesi 10,000 santipoise'i aşan, sıvı veya yarı sıvı olarak sınıflandırılmayan ürünler. Örnek olarak macunlar ve benzeri ürünler verilebilir.
Düşük viskoziteli sıvılar, karbondioksit gazı içerip içermemelerine göre gazsız ve gazlı olmak üzere ikiye; alkol içerip içermemelerine göre ise alkolsüz ve alkollü olmak üzere ikiye ayrılır.
Sıvıların akış özellikleri ayrıca sıcaklık, viskozite, katı parçacık içeriği, ayrışabilirlik, yüzey gerilimi veya köpürme özellikleri gibi faktörlerden de etkilenir.
Ambalaj kapları günümüzde malzeme bakımından esas olarak cam şişeler, metal kutular, kağıt kaplar, plastik şişeler vb. olarak sınıflandırılmaktadır ve ayrıca şu kategorilere de ayrılmaktadır:
Sert kaplar: Metal, cam, seramik veya plastikten yapılmış, 15 poundluk aşağı doğru basınca deforme olmadan dayanabilen ve kapakla kapatıldıktan sonra sıvı sızdırmayan her türlü kap.
Yarı sert kaplar: Hafif plastikten (genellikle şişirme kalıplama veya termoform yöntemiyle) veya kartondan ve kompozit kağıt malzemelerinden yapılmış, kapakla kapatıldıktan sonra sıvı sızdırmayan her türlü kap.
Esnek olmayan kaplar: Plastik film, metal folyo, plastik kompozit film veya bunların kompozitlerinden yapılmış herhangi bir kap (örneğin, genellikle dolum sisteminin bir torba yapma cihazıyla donatılmasını gerektiren torbalar). Dolum sisteminin bu cihaz tarafından üretilen kaplara sabit bir hacimde sıvı doldurduğu pistonlu hacimsel dolum yaygın olarak kullanılır.
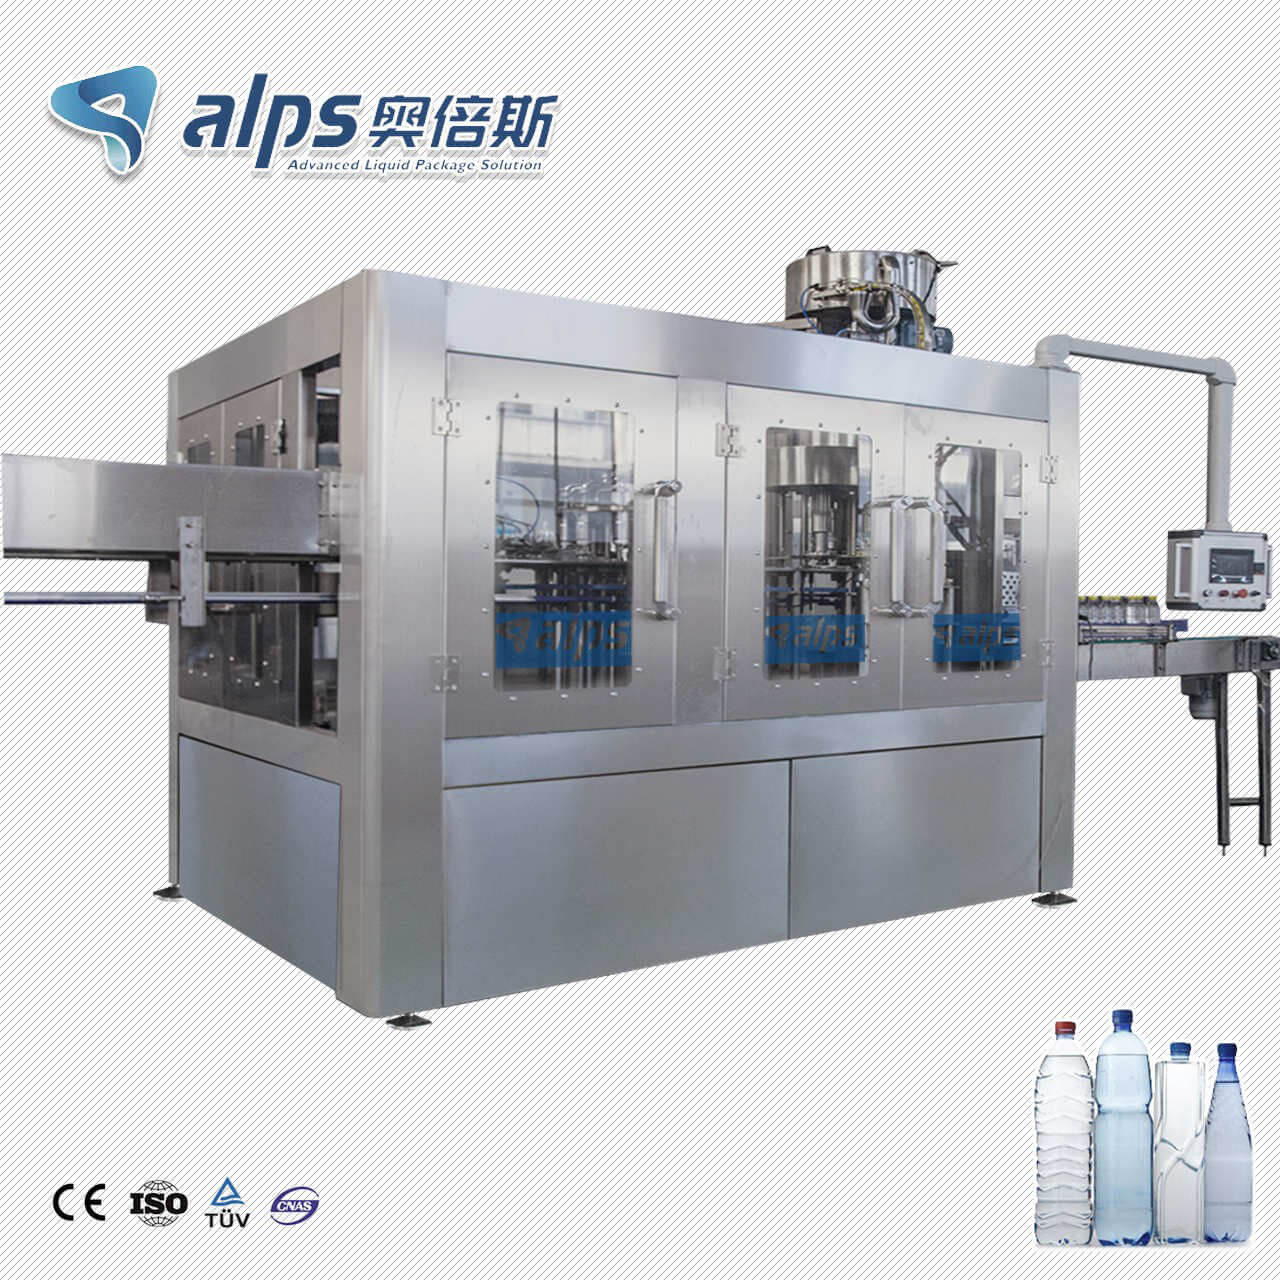
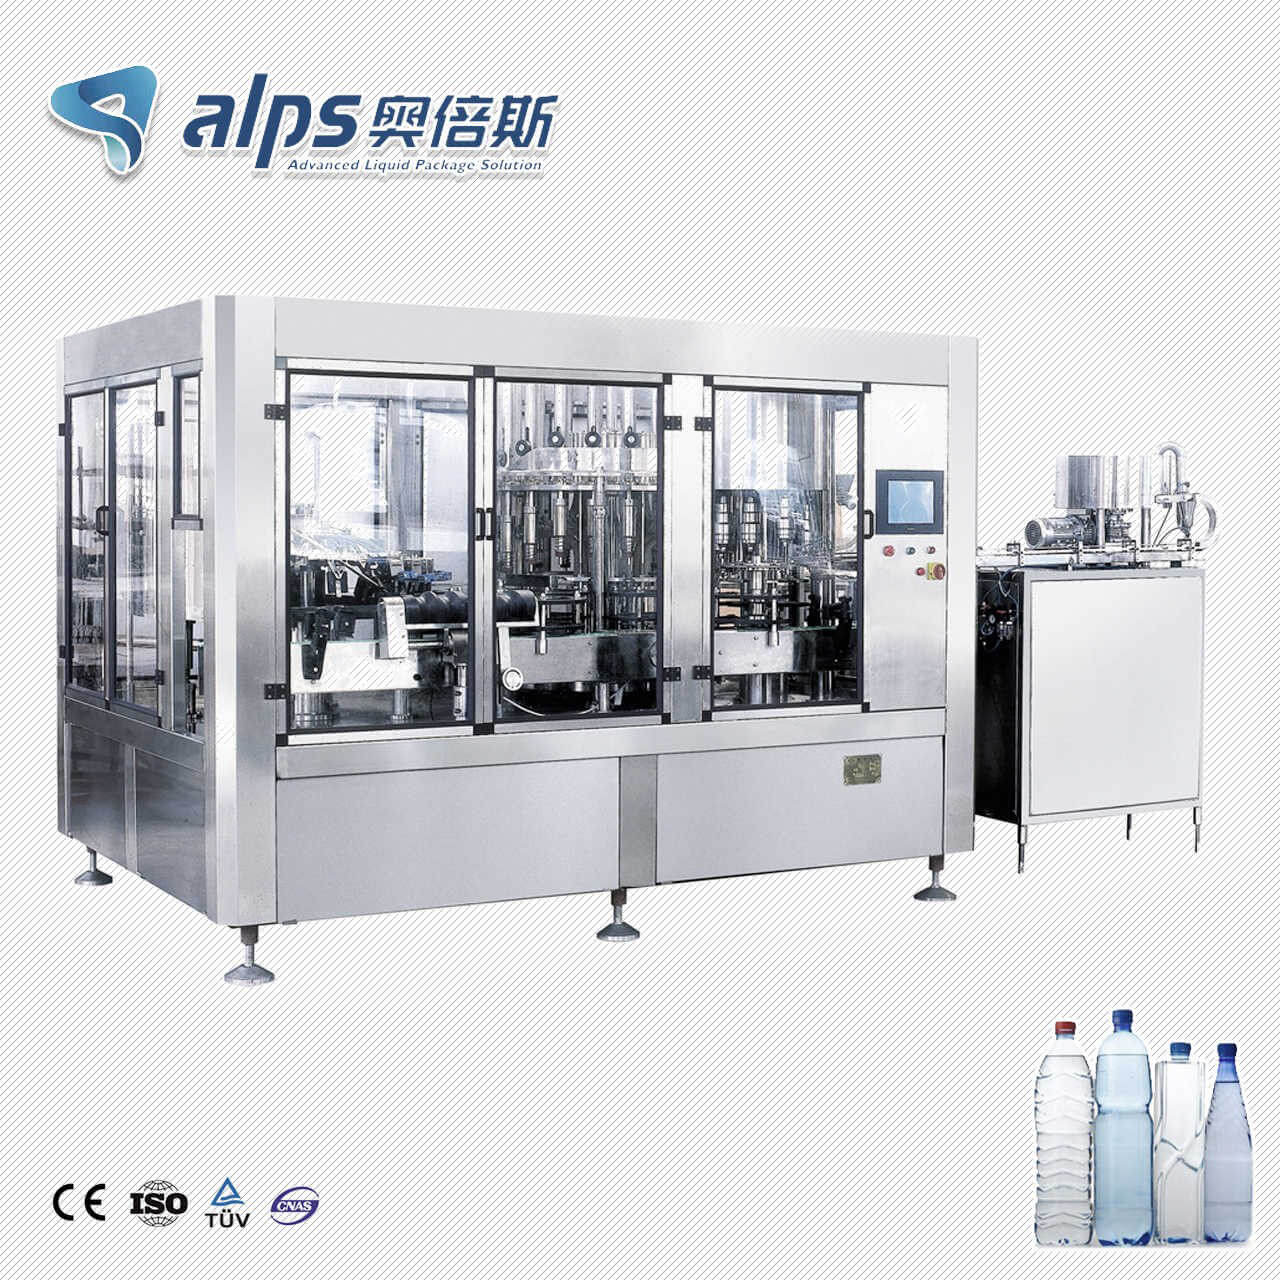
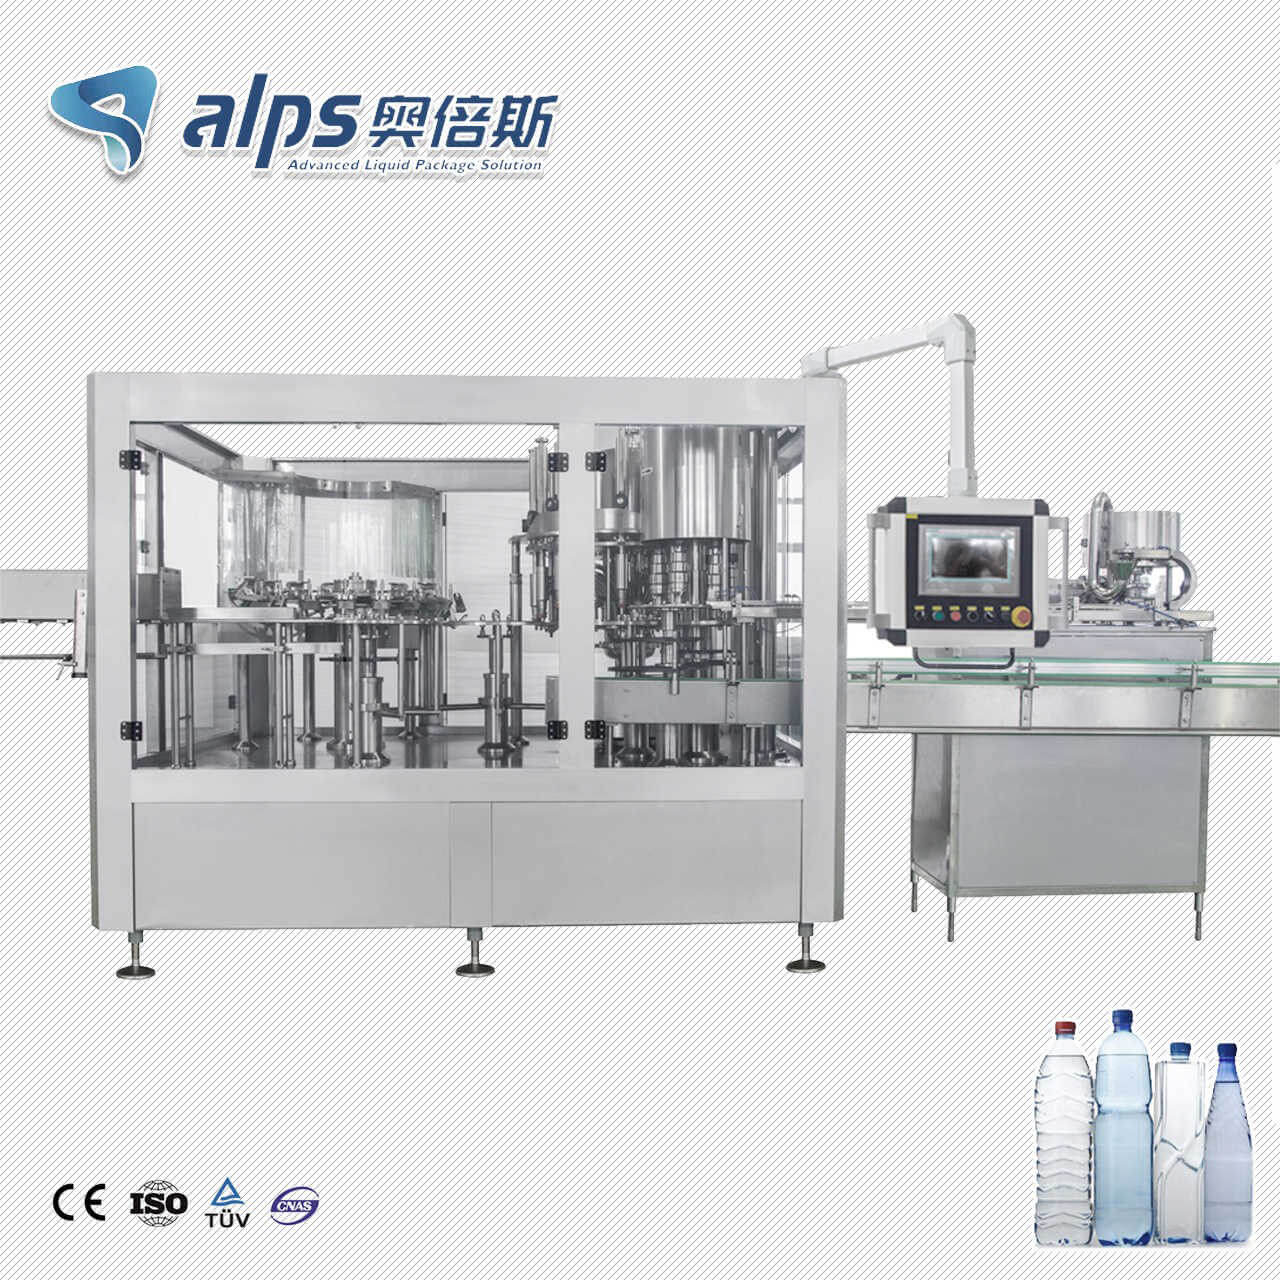
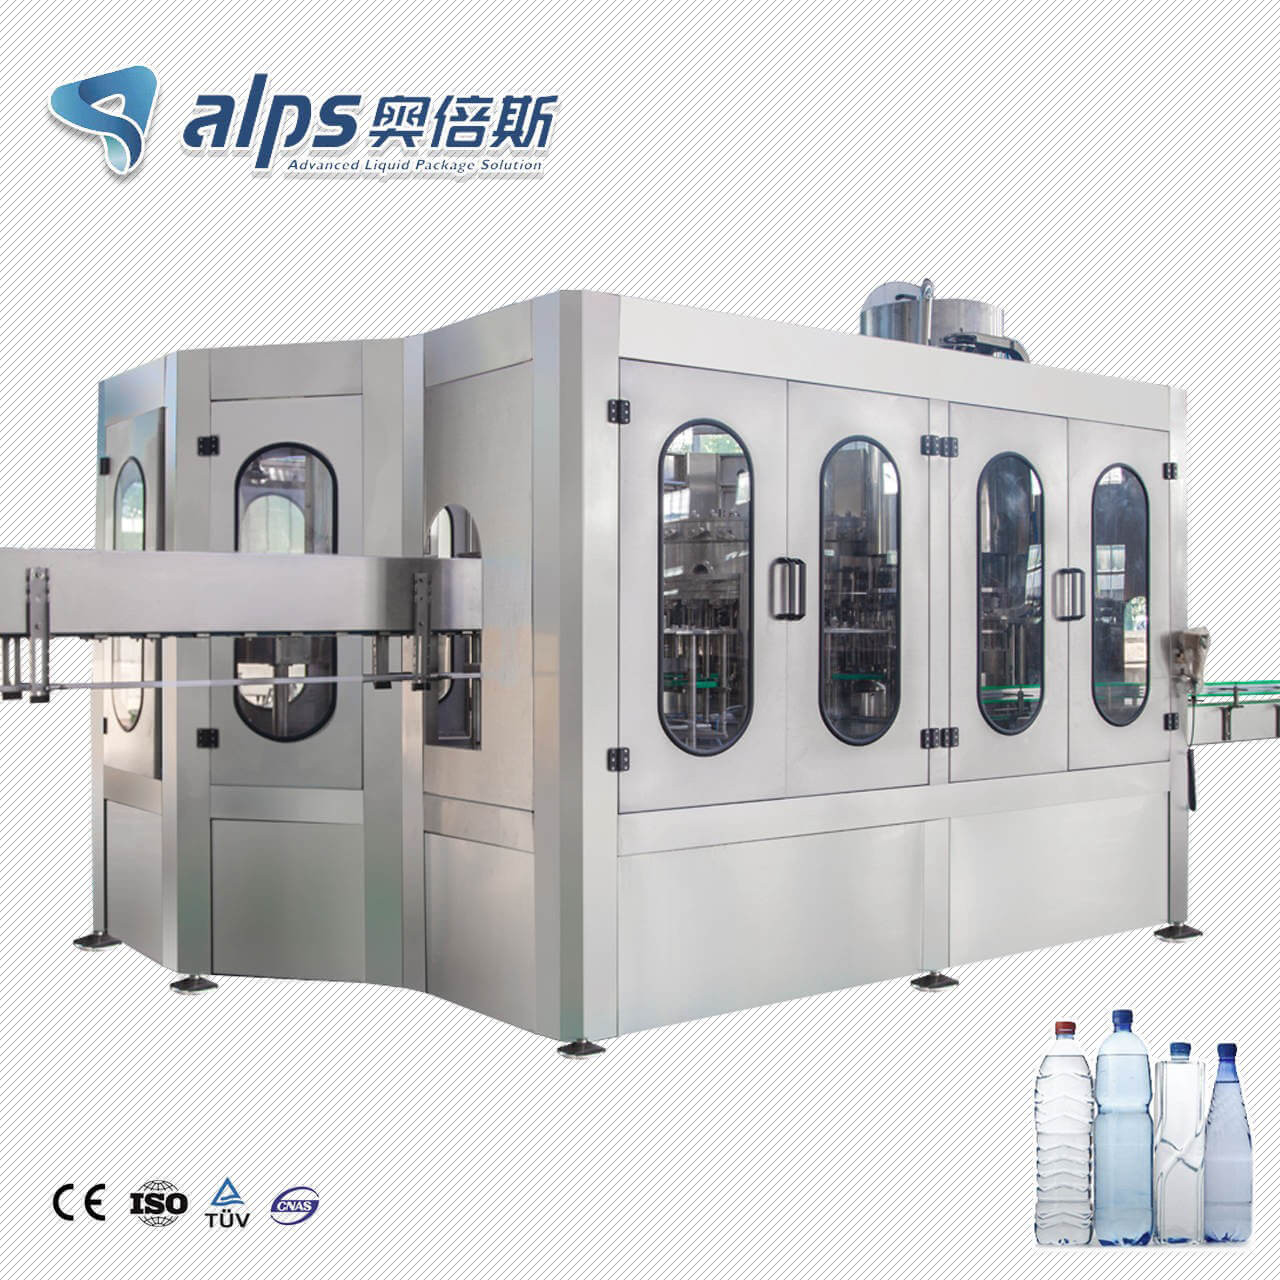
Döner dolum makinası
Doldurulacak şişeler, bir taşıma sistemi (genellikle şişe yıkama makinesinden sonra bir konveyör bant aracılığıyla) veya manuel olarak dolum makinesinin şişe besleme mekanizmasına beslenir. Şişeler, sürekli dolum için dolum makinesinin döner tablası tarafından ana dikey eksen etrafında döndürülür. Şişeler neredeyse bir tam tur döndürüldüğünde doldurulur ve ardından kapaklama için döner tabla tarafından kapaklama makinesine gönderilir (Şekil 1 ve 2'ye bakınız).

Şekil 1. Dolum işlemi sırasında bir şişenin üstten görünümü.

Şekil 2. Doldurma sırasında şişenin genleşmesinin şematik diyagramı.
Bu tip dolum makineleri en yaygın olarak gıda ve içecek sektöründe (örneğin, gazlı içecek, meyve suyu, bira, süt dolumu için) kullanılmaktadır. Başlıca bileşenleri arasında sıvı dağıtım sistemi (besleme sistemi), kap dağıtım sistemi (şişe besleme sistemi), dolum vanaları, büyük bir döner tabla, iletim sistemi, makine gövdesi ve otomatik kontrol sistemi yer almaktadır. Bunlar arasında dolum vanası, dolum makinesinin normal çalışmasını sağlamanın anahtarıdır.
Doğrusal dolum makinası
Dolum şişeleri, sıra sıra dolum için düz bir hat boyunca hareket eder (Şekil 3'e bakınız). Boş şişelerden oluşan bir sıra teslim edildiğinde, şişe itme plakası onları bir kez ileri doğru iter; dolum nozullarının altına ulaştıklarında, vanalar aralıklı çalışma ile dolum için açılır.

Şekil 3. Doğrusal dolum makinesinin çalışma prensibi diyagramı.
I. Miktar belirleme, II. Kapak kapatma, III. Kapak sıkma, IV. Etiketleme, V. Kartonlama ve kutulama
1. Şişe itme plakası, 2. Limit kadranı, 3, 11, 13. Konveyör bandı, 4. Konveyör diski, 5. Şişe,
6. Kapatma mekanizması, 7. Hazne, 8. Sıkıştırma mekanizması, 9. Etiket kutusu, 10. Macun kutusu, 12. Malzeme itme plakası, 14. Sıvı depolama tankı, 15. Dolum borusu
Döner dolum makinelerine kıyasla, bu tip daha basit bir yapıya sahiptir ve üretimi daha kolaydır, ancak daha geniş bir alan kaplar ve aralıklı olarak çalışır, bu da üretim kapasitesinin iyileştirilmesini sınırlar. Bu nedenle, genellikle sadece gazsız sıvıların doldurulmasında kullanılır ve büyük sınırlamalara sahiptir.
Otomatik dolum makinası
Bu tip, tek makineli otomatik makineler ve kombine otomatik makineler (şişe yıkama, doldurma, kapaklama, etiketleme ve kartonlama gibi sürekli işlemleri içerebilir) olarak ikiye ayrılabilir. Otomatik doldurma işlemi en yaygın olarak mekanik aktarım ile kontrol edilir.
Ayrıca, dolum yöntemlerine, kapatma ve nicel ölçüm cihazlarına dayalı çeşitli sınıflandırma yöntemleri bulunmaktadır; ayrıntıları Tablo 1'de gösterilmiştir:
Tablo 1 Dolum Makinelerinin Sınıflandırılması
Hayır. | Sınıflandırma Türü | Tip, Teknik Özellikler, Dolum Yöntemi | |||
1 | Otomasyon seviyesine göre | Manuel dolum makinası | Yarı otomatik dolum makinası | Otomatik dolum makinesi | Sıvı ambalajlama kombine otomatik makine |
2 | mekanik yapı yoluyla | Tek sıralı tip | Çok satırlı tip | Döner tip | Döner tip |
3 | Doldurma yöntemiyle | Sabit sıvı seviyesinde basınçlı dolum | Değişken sıvı seviyesinde basınçlı dolum | Vakum doldurma | Basınçlı dolum |
4 | Cihazı kapatarak | Horoz tipi | Vana tipi | Sürgülü vana tipi | Pnömatik valf tipi |
5 | Kantitatif cihaz ile | Ölçü kabı ile dozajlama | Sıvı seviye dozajı | Dozaj pompası dozajı | Ampul dozajı |
Çeşitli sıvı ürünlerin fiziksel ve kimyasal özellikleri farklılık gösterir. Dolum sırasında ürün özelliklerinin değişmeden kalması için farklı dolum yöntemleri benimsenmelidir. Dolum makineleri tarafından kullanılan yaygın dolum yöntemleri şunlardır:
Ayrıca saf yerçekimi yöntemi olarak da bilinen bu yöntem, sıvının atmosfer basıncı altında kendi ağırlığıyla ambalaj kaplarına akmasını içerir. Baijiu (Çin içkisi), meyve şarabı, süt, soya sosu, sirke vb. gibi çoğu akışkan, gazsız sıvı bu yöntemle doldurulabilir.
Basınç-yerçekimi dolum yöntemi olarak da adlandırılan bu yöntem, atmosfer basıncından daha yüksek bir basınç altında çalışır. Öncelikle, ambalaj kabı şişirilerek sıvı depolama tankındaki basınca eşit bir hava basıncı oluşturulur, ardından sıvı kendi ağırlığıyla kabın içine akar. Bu yöntem, bira, soda, köpüklü şarap gibi gazlı içeceklerin doldurulmasında yaygın olarak kullanılır. Bu tür ürünlerde karbondioksit kaybını azaltır ve dolum sırasında aşırı köpürmeyi önler; bu da ürün kalitesini ve dolum doğruluğunu etkileyebilir.
Dolum işlemi atmosfer basıncından daha düşük bir basınç altında gerçekleştirilir ve iki şekilde uygulanabilir:
Diferansiyel Basınç Vakum Tipi
Sıvı depolama tankı atmosfer basıncındadır, ambalaj kabı ise vakum oluşturmak için boşaltılır. Depolama tankı ve kap arasındaki basınç farkı nedeniyle sıvı akar ve kabı doldurur. Bu yöntem Çin'de yaygın olarak kullanılmaktadır.
Yerçekimi Vakum Tipi
Hem sıvı depolama tankı hem de ambalaj kabı aynı vakum seviyesine kadar boşaltılır, ardından sıvı kendi ağırlığıyla kaba akar. Bu yöntem daha karmaşık bir yapıya sahiptir ve Çin'de nadiren kullanılır.
Vakum yöntemi geniş bir uygulama alanına sahiptir: Hafifçe daha yüksek viskoziteye sahip sıvıların (örneğin, yağlar, şuruplar) ve vitamin içeren sıvıların (örneğin, sebze suyu, meyve suyu) doldurulması için uygundur. Şişede vakum oluşturmak, sıvı ile hava arasındaki teması azaltarak ürünün raf ömrünü uzatır. Ayrıca, zehirli gazların dışarı çıkmasını azaltmak ve çalışma koşullarını iyileştirmek için zehirli maddelerin (örneğin, böcek ilaçları) doldurulmasında da kullanılır.
Malzemenin ambalaj kabına doldurulması için mekanik veya hava basıncı kullanılır. Bu yöntem esas olarak domates sosu, et ezmesi, diş macunu, kozmetik balsamı vb. gibi yüksek viskoziteli macun kıvamındaki malzemelerin doldurulması için kullanılır. Ayrıca soda gibi alkolsüz içeceklerin doldurulmasında da kullanılabilir; soda, kendi gaz basıncı kullanılarak doğrudan basınçsız şişelere doldurulur ve bu da dolum hızını artırır. Oluşan köpük kolayca dağılır (soda kolloid içermediğinden) ve dolum kalitesini çok az etkiler.
Dolum işlemi sifon prensibi kullanılarak tamamlanır. En eski dolum yöntemidir, anlaşılması kolaydır ve basit bir prensibe dayanır, ancak günümüzde nadiren kullanılmaktadır.
Yukarıdaki dolum yöntemlerinden doğru seçim, sıvının işlem performansı (viskozite, yoğunluk, karbonasyon, uçuculuk), ürün işlem gereksinimleri ve dolum makinesinin mekanik yapısı dahil olmak üzere kapsamlı faktörlere bağlıdır. Genel olarak karbonat içermeyen yenilebilir sıvılar (örneğin, şişelenmiş süt, şişelenmiş alkol) için atmosferik basınç veya vakum yöntemi kullanılabilir. Yüksek vakumlu vakum yöntemi, sıvıda oksijen içeriğini azaltmak ve raf ömrünü uzatmak için daha faydalıdır; ayrıca daha basit bir dolum valfi yapısına ve daha az sıvı sızıntısına sahiptir. Bununla birlikte, daha yüksek vakum seviyesi alkol aromasının kaybına neden olabilir ve vakum yönteminin ekipman maliyeti atmosferik basınç yöntemine göre daha yüksektir. Tek bir yöntemin her zaman gerekli olmadığını, kombinasyonların mümkün olduğunu unutmayın. Örneğin, birada oksijen içeriğini azaltmak ve depolama sırasında bulanıklığı önlemek için:
Bir yaklaşım , önce şişenin havasını boşaltmak, ardından izobarik koşullar altında karbondioksit ile doldurmaktır (vakum-izobarik yöntem).
Bir diğer yaklaşım ise şişeyi karbondioksit ile eşit basınca getirmek ve yer değiştiren havayı ayrı bir gaz geri dönüş tankına (sıvı depolama tankına değil) yönlendirmektir. Dolum işlemi ilk aşamada izobarik koşullar altında yapılır ve daha sonraki aşamada gaz geri dönüş hızı artırılarak depolama tankıyla basınç farkı oluşturulur ve dolum hızı artırılır (izobarik basınç (diferansiyel basınç) yöntemi).
Doğru miktar dolumu, ürün maliyetiyle doğrudan ilişkilidir ve tüketici güvenini etkiler. Ambalajlı ürünler için miktar dolumu genellikle ağırlık ölçümü ve hacim ölçümü olmak üzere ikiye ayrılır:
Ağırlık ölçümü: Tartım terazileri gerektirir ve bu da daha karmaşık bir makine yapısına yol açar. Değişken yoğunluklu katı malzemeler için uygundur ve genellikle elektromekanik koordinasyon için bir elektrik devresine ihtiyaç duyar.
Hacimsel ölçüm: Elektriksel koordinasyona gerek duymayan daha basit bir yapıya sahiptir ve genellikle sıvı ürünler için kullanılır. Sıvılar için üç yaygın hacimsel ölçüm yöntemi şunlardır:
Kantitatif dolum, kaptaki sıvı seviyesi yüksekliğinin kontrol edilmesiyle sağlanır. Her seferinde doldurulan sıvı hacmi, belirli bir yükseklikteki şişenin iç hacmine eşittir, bu nedenle genellikle "şişe bazlı ölçüm" olarak adlandırılır. Bu yöntem basit bir yapıya sahiptir, yardımcı ekipman gerektirmez ve kullanımı kolaydır, ancak yüksek dolum hassasiyeti gerektiren ürünler için uygun değildir (çünkü şişe hacmi hassasiyeti, dolum hacmi doğruluğunu doğrudan etkiler).

Şekil 4. Sıvı seviye kontrolü kantitatif yönteminin prensip şeması (sterilize edilmiş taze süt, taze meyve suyu vb. dolumu için):
• (a): Doldurulmayacak pozisyon; (b): Doldurulacak pozisyon.
Kauçuk ped 6 ve kayar manşon 5, yükselen şişe 11 tarafından yukarı kaldırıldığında, doldurma başlığı 7 ile kayar manşon 5 arasında bir boşluk oluşur ve sıvının şişeye akmasına izin verir. Şişedeki hava, egzoz borusu 1 aracılığıyla sıvı depolama tankına boşaltılır. Sıvı, egzoz borusu memesinin c–c kesitine ulaştığında, hava artık dışarı çıkamaz. Sıvı dolmaya devam ettikçe, sıvı seviyesi memenin üzerine çıkar ve şişe ağzındaki kalan havayı sıkıştırır. Basınç dengesi sağlandığında, sıvı şişeye girmeyi durdurur ve egzoz borusu boyunca sıvı depolama tankıyla aynı seviyeye yükselir (iletişimli kap prensibine göre). Daha sonra şişe aşağı iner ve sıkıştırma yayı 4, doldurma başlığını ve kayar manşonu tekrar kapatır; egzoz borusundaki sıvı şişeye damlar ve nicel dolum tamamlanır. Şişedeki sıvı seviyesi yüksekliği, kararlı çalışma koşulları altında sabit kalır.
Dolum hacmini ayarlamak için, şişenin içindeki egzoz borusu başlığının konumunu değiştirmeniz yeterlidir.
Önce miktar ölçümü için sıvı bir ölçü kabına doldurulur, ardından şişeye dökülür; her doldurma hacmi, ölçü kabının hacmine eşittir.

Şekil 5. Musluk tipi ölçü kabı ölçüm mekanizmasının şematik diyagramı:
1. Üç yollu musluk 2 solda gösterilen konumdadır; sıvı, statik basınç altında sıvı giriş borusu 4'ten ölçme kabı 1'e akar ve kaptaki hava ince boru 3'ten dışarı atılır.
2. Bardaktaki sıvı seviyesi ince borunun alt kenarına ulaştığında, hava artık dışarı çıkamaz. Ancak, depolama tankındaki daha yüksek sıvı seviyesi, bardaktaki sıvı seviyesinin borunun alt kenarının üzerine çıkmasına ve basınç dengesi sağlanana kadar içerideki havanın sıkışmasına neden olur.
3. İnce boru 3'teki sıvı seviyesi, depolama tankıyla aynı seviyeye yükselir (bağlantılı kap prensibi).
4. Üç yollu musluk saat yönünün tersine 90° döndürülür (sol konum), böylece ölçü kabındaki sıvı depolama tankından ayrılır ve sıvı (ince borudaki sıvı da dahil olmak üzere) şişeye akar.
Dolum hacmini ayarlamak için, ölçü kabındaki borunun yüksekliğini ayarlayın veya ölçü kabını değiştirin.
(Bölüm 2'nin Devamı: Dolumun Temel Prensipleri)

Şekil 6 Doğrudan Etkili Ölçme Kabının Yapısı
Altta doldurulacak bir şişe olmadığında, ölçü kabı 1, yay 7'nin etkisiyle aşağı iner ve depolama tankındaki sıvıya daldırılır; bu sayede tanktaki sıvı, ölçü kabının çevresine akarak onu doldurur. Daha sonra doldurulacak şişe, şişe desteği tarafından kaldırılır; şişe ağzı, çan ağzı 8, sıvı giriş borusu 9 ve ölçü kabı 1'i birlikte kaldırarak ölçü kabını sıvı yüzeyinin üzerine çıkarır. Sıvı giriş borusundaki bölmenin üst ve alt delikleri, valf gövdesi 3'ün ortasına bağlanır. Sonuç olarak, ölçü kabındaki sıvı, ayar borusu 2'den aşağı doğru akar, bölmenin üst deliğinden valf gövdesi 3'ün orta oluğuna girer ve daha sonra bölmenin alt deliğinden ve sıvı giriş borusunun alt ucundan doldurulacak şişeye akar. Şişedeki hava, çan ağzındaki hava tahliye deliğinden dışarı çıkar. Ölçü kabındaki sıvı seviyesi, ayar borusu 2'nin üst uç yüzeyine düştüğünde, nicel dolum tamamlanır.
Ölçü kabının hacmi, ölçü kabındaki ayar borusu 2'nin yüksekliğini değiştirerek veya ölçü kabını değiştirerek ayarlanabilir. Bu yapı, alkollü ürünlerin doldurulması için uygundur.
Bu, basınçlı dolum prensibini kullanan nicel bir dolum yöntemidir. Genellikle pistonun ileri geri hareketini kontrol etmek için güç kullanılır: malzeme depolama silindirinden piston silindirine emilir, ardından ambalaj kabına preslenir. Her seferinde doldurulan malzeme hacmi, pistonun ileri geri hareketinin stroku ile kontrol edilir. Şekil 7, bir ölçüm pompası kullanılarak domates sosunun nicel dolumunun prensip şemasını göstermektedir.

Şekil 7. Ölçme kabı kantitatif yönteminin prensip şeması.
1. Valf gövdesi, 2. Yay, 3. Sürgülü valf, 4. Piston silindiri, 5. Piston, 6. Çan ağzı
Piston 5, (şekilde gösterilmeyen) bir kam tarafından yukarı ve aşağı doğru hareket ettirilir. Piston aşağı doğru hareket ettiğinde, yerçekimi ve basınç farkının etkisiyle sos, depolama tankının alt deliğindeki sürgülü vana 3'ün hilal şeklindeki oluğundan piston silindiri 4'e akar. Doldurulacak kap, şişe desteği tarafından kaldırılıp çan ağzı 6 ve sürgülü vana 3'e doğru itildiğinde, yay 2 sıkışır ve sürgülü vanadaki hilal şeklindeki oluk yükselerek depolama silindirini piston silindirinden ayırır. Sürgülü vanadaki boşaltma deliği piston silindirine bağlanır ve aynı zamanda piston, kamın etkisiyle yukarı doğru hareket ederek sosu piston silindirinden doldurulacak kaba doğru iter. Doldurulmuş kap, şişe desteğiyle birlikte aşağı indiğinde, yay 2 sürgülü vanayı aşağı doğru hareket ettirir ve sürgülü vanadaki hilal şeklindeki oluk, bir sonraki doldurma döngüsü için depolama silindirini piston silindirine yeniden bağlar.
Şişe desteği üzerinde doldurulacak bir kap yoksa, piston belirli bir çalışma pozisyonuna ulaşsa ve kamın hareketiyle yukarı doğru hareket etmesi gerekse bile, sürgülü valf üzerindeki hilal şeklindeki oluk yükselmez. Bu nedenle, sos, bir sonraki doldurma döngüsünün normal ilerleyişini etkilemeden depolama silindirine geri itilir.
Bu yöntemde dolum hacmini ayarlamak için piston hareketini ayarlamanız yeterlidir.
• Nicel doğruluk: İlk yöntem (sıvı seviyesi kontrolü), şişe hacminin hassasiyetinden ve şişe ağzının sızdırmazlık derecesinden doğrudan etkilendiği için diğer iki yönteme göre daha az doğrudur.
• Mekanik yapı: İlk yöntem en basit olanıdır, bu nedenle yaygın olarak kullanılır.
Doğru seçim, esas olarak ürünün gerektirdiği nicel doğruluğa bağlıdır. Örneğin:
• Çin'in 640 mililitrelik bira için bakanlık standardı ±10 mililitre iken, yabancı standartlar ±3 mililitredir.
• Şişelenmiş alkollü içecekler ve sıvı seviye yüksekliğiyle doldurulan diğer ürünler için hata payı 1.5 milimetreyi geçmemeli ve hacim hatası ±%0.4 içinde kontrol edilmelidir. Ürün ne kadar değerliyse, izin verilen hata payı o kadar küçük olmalıdır.
Seçim yapılırken sıvının işlem özellikleri de dikkate alınır: gazlı içeceklerin doldurulmasında, ölçü kabı yöntemi depolama tankındaki köpük nedeniyle doğruluğu azaltabilir, bu nedenle bu gibi durumlarda genellikle sıvı seviye kontrol yöntemi tercih edilir.
Şişe yıkama makinesi şişelerin içini ve dışını temizledikten sonra, kalite kontrolünden geçmiş şişeler, konveyör bant ile belirli bir mesafede yerleştirilmiş otomatik dolum makinesinin sınırlama mekanizmasına taşınır ve şişe çevirme tekerleğine gönderilir. Şişe çevirme tekerleği, şişeleri hassas bir şekilde şişe kaldırma mekanizmasına besler. Kaldırma mekanizması kaldırma pistonunu yukarı kaldırır ve şişe buna göre yükselir. Ardından şişe ağzı, şişirme ve basınç eşitleme için dolum vanasının hava vanasını açar, daha sonra dolum için sıvı vanasını açar. Dolumdan sonra basınç boşaltılır ve ardından sıvı vanası ve hava vanası kapatılır.
Dolum işlemi tamamlandıktan sonra, şişe kaldırma mekanizması hemen aşağı inen kızağa girer. Aşağı inen kızağın etkisiyle, kaldırma piston silindiri kızak tarafından aşağı doğru itilir, böylece dolu şişe en alt konuma düşer. Belirli bir açı döndükten sonra, şişe şişe itme mekanizmasına girer, onun tarafından dışarı itilir ve kapaklama için gönderilir; böylece tüm dolum işleminin bir çalışma döngüsü tamamlanır.
Döner otomatik dolum makineleri, genellikle 1-3 kilovat güç aralığında elektrik motorlarıyla çalıştırılır. Motor hızı genellikle çok yüksektir, oysa dolum makinesinin hızı dakikada sadece birkaç devirdir ve bu da dolum gereksinimlerini karşılayamaz. Bu nedenle, iletim için makul bir hız değiştirme sistemine ihtiyaç duyulmaktadır.
Bazı dolum makineleri, kademesiz doğrudan hız değişimi için hız düzenleyici motorlar kullanır, ancak bu iletim yöntemi motor için yüksek gereksinimler (örneğin, toz geçirmez, su geçirmez) getirir ve nispeten pahalıdır.
Döner dolum makinelerinin iletim parçası için gereksinimler:
1. İstikrarlı iletim
Ana makine, sıvı silindirine dolum işlemini tamamlar ve şişelerin doğru şekilde beslenmesi, boşaltılması ve doldurulması, istikrarlı çalışma koşulları gerektirir.
2. İletim sisteminin basit yapısı
Basit bir iletim sistemi, güç tüketimini azaltır, ekipman hassasiyetinin sağlanmasını kolaylaştırır ve bakımı basitleştirir.
3. Güvenlik cihazları
Döner dolum makinelerinde sık karşılaşılan bir sorun, şişe sıkışmasıdır. Arızaların zamanında giderilmesi için, güvenlik cihazları arıza durumunda makineyi otomatik olarak durduracak veya alarm verecek şekilde tasarlanmalıdır.
Üreticilerin sık sık ürün değiştirmesine uyum sağlamak, ekipmanın potansiyelini tam olarak ortaya koymak, tek bir makinenin çok amaçlı kullanımını sağlamak ve ekipmanın uyarlanabilirliğini artırmak için, dolum makinesinin hızının gereksinimleri karşılayacak şekilde ayarlanabilir (hız düzenlemesi) olması gerekir.
Ayrıca, iletim sisteminin tasarımı, kurulum, devreye alma ve bakım kolaylığını göz önünde bulundurmalı, işçi rahatlığı için ergonomik gereksinimleri karşılamalı, bakım süresini en aza indirmeli ve onarım ve bakımı kolay olmalıdır.
Makine, kullanım ve ürün koşullarına göre ayarlanmalıdır; aşağıda birkaç yaygın ayarlama yöntemi tanıtılmıştır:
1. Sıvı silindiri seviyesinin ayarlanması
Silindirdeki sıvı seviyesi, dolum hızını doğrudan etkiler. Seviye çok düşükse, şişeler belirtilen dolum açısında doldurulamayabilir. Bu nedenle, dolum makinesinin silindirindeki sıvı seviyesi uygun bir konumda ayarlanabilir ve kontrol edilebilir olmalı ve dolum sırasında temel olarak sabit kalmalıdır ki, istikrarlı bir dolum hızı sağlanabilsin.
2. Dolum hacminin ayarlanması
Dolum makinelerinin çoğu şişe bazlı ölçümleme kullanır. Farklı kapasitelerdeki şişeler değiştirilirken, dolum hacmi kaldırma mekanizmasındaki piston çekirdeğinin yüksekliği değiştirilerek (dolayısıyla şişe kapasitesi değiştirilerek) ayarlanır. Ölçü kabı bazlı ölçümleme kullanan dolum makinelerinde ise dolum hacmi ölçü kabının hacmi değiştirilerek ayarlanır.
3. Dönme hızının ayarlanması
Dolum makinelerinde yaygın olarak kullanılan hız düzenleme cihazı, mekanik kademesiz hız düzenlemesidir; burada sadece V kayışlı mekanik kademesiz hız düzenlemesinin prensibini açıklayacağız:
Şekil 4.29'da (Kayışlı kademesiz hız regülasyonunun prensip şeması) gösterildiği gibi, iki çift konik kasnak özel geniş bir V kayışı (kademesiz hız regülasyon kayışı) ile birbirine bağlanmıştır. Şaft I tahrik şaftı, Şaft II ise tahrik edilen şafttır. Şaft I'e sabit bir V hızı verildiğinde, kol 1'in çevrilmesi, dişliler ve vidalar aracılığıyla konik kasnağı sıkıştırarak tahrik kasnağının etkin yarıçapını artırır. Kademesiz hız regülasyon kayışının çevresi sabit olduğundan, Şaft II üzerindeki iki konik kasnak yayı sıkıştırarak etkin yarıçaplarını azaltır ve şaftın çıkış hızı artar.

Şekil 8. Ölçme kabı kantitatif yönteminin prensip şeması.
Şekil 8'de (Kayışlı kademesiz hız regülasyonunun prensip şeması) gösterildiği gibi, iki çift konik kasnak özel geniş bir V kayışı (kademesiz hız regülasyon kayışı) ile birbirine bağlanmıştır. Mil I tahrik mili, Mil II ise tahrik edilen mildir. Mil I'e sabit bir V hızı verildiğinde, kol 1'in çevrilmesi, dişliler ve vidalar aracılığıyla konik kasnağı sıkıştırarak tahrik kasnağının etkin yarıçapını artırır. Kademesiz hız regülasyon kayışının çevresi sabit olduğundan, Mil II üzerindeki iki konik kasnak yayı sıkıştırarak etkin yarıçaplarını azaltır ve milin çıkış hızı artar.
Bunun aksine, II. Mil üzerindeki konik kasnaklar geri çekildiğinde, yay etkisiyle sıkılaşarak çıkış hızını düşürürler. Bu kademesiz hız regülatörü basit bir yapıyla istikrarlı bir şekilde çalışır, ancak dar bir hız düzenleme aralığına sahiptir; kayma oranı yüke göre değişir ve çıkış hızı giriş hızıyla yaklaşık olarak simetrik bir şekilde değişir.
Bu parça yalnızca aktarım zinciri içindeki hız eşleştirme ayarı için kullanılabilir, hassas aktarım oranları gerektiren aktarım sistemlerinde kullanılamaz. Sadece düşük torklu aktarımlar için uygundur; yüksek torklu aktarımlarda boyutu çok büyük olur ve hız değiştirme aralığı genellikle 2-4 arasındadır.
Yukarıda tanıtılan üç ayarlama yöntemi nispeten basit ve birbirleriyle ilişkilidir. Bu nedenle, makineyi ayarlarken her parçanın karşılıklı ilişkisine dikkat edilmelidir.
Bu tür dolum makinelerinin kompakt yapı ve yüksek sürekli üretim verimliliği gibi avantajları olsa da, aşağıdaki sorunları da bulunmaktadır:
1. Karmaşık yapı (örneğin, dolum sistemi karmaşık). Hafif sanayi makinelerinin gelişim yönü, basit yapı, küçük boyut ve hafifliği hedeflemektir.
2. Hacimli iletim mekanizması (örneğin, ana mil büyük rulmanlar kullanıyor).
3. Yüksek maliyet (örneğin, paslanmaz çelik veya dökme bakırdan yapılmış sıvı tüpleri maliyetleri artırır).
4. Özellikle sızdırmazlık için yüksek işleme gereksinimleri.
Ayrıca, iletim sistemi ana makinenin altında yer aldığından bakım işlemleri zahmetlidir. Öte yandan, ana makinenin dönüş hızı merkezkaç kuvvetiyle sınırlıdır, bu da üretim kapasitesinin iyileştirilmesini kısıtlar.

Siteyi kullanmaya devam ederek gizlilik politikamızı ve Şartlar ve Koşullarımızı kabul etmiş olursunuz.


