Gelişmiş Sıvı Paket Çözümü
Sorusu olan?
İletişime geçin


Su dolum hattını dengelemek için, her makineyi aynı şişe ve ambalaj bazında karşılaştırın, sınırlayıcı işlemi belirleyin ve çevredeki ekipmanlara kısa süreli duruşlardan sonra toparlanabilmeleri için yeterli kullanılabilir kapasite sağlayın. Ardından, konveyörleri ve kontrolleri koordine ederek, şişeleri sürekli olarak kuyruğa itmek yerine, ihtiyaç duyulduğunda ekstra kapasitenin kullanılmasını sağlayın.
Eşit broşür hızları yeterli değildir. Bir etiketleme makinesi kesintisiz bir çalışma sırasında dolum çıktısını kabul edebilir, ancak rulo değişimi sonrasında zorlanabilir. Bir paketleme makinesi dakikada paket sayısı bakımından hızlı görünebilir, ancak daha küçük paket formatlarında yetersiz kalabilir. Hat dengelemesi, yalnızca her makinenin en hızlı hızını değil, bu etkileşimleri de ele alır.
Referans SKU'yu tanımlayın: şişe hacmi ve geometrisi, kapak, etiket formatı, paket başına şişe sayısı, ürün durumu ve kararlaştırılan çıkış noktası. Bu tam konfigürasyon için normal çalışma aralığını ve izin verilen geri kazanım oranını isteyin. Ekipman geçmişi için daha geniş su dolum makinesi kılavuzunu kullanın ; buradaki karşılaştırma bağlantılı performansla ilgilidir.
Teklifleri karşılaştırmadan önce farklı birimleri dönüştürün:
Şişe eşdeğeri BPH = paket/dakika × paket başına şişe × 60
Aşağıda, 12'li paketler halinde bulunan 500 ml'lik durgun su şişeleri için varsayımsal bir tarama örneği verilmiştir. Bunlar, Alps Machine spesifikasyonları veya öngörülen vardiya çıktısı değil, varsayılan nitelikli çalışma kapasiteleridir.
makine | Varsayılan yetenek | Şişe eşdeğeri BPH | İlk yorumlama |
Şişirme kalıplama makinesi | 220 şişe/dak | 13,200 | Önerilen hızın üzerinde |
Durulama-doldurma-kapatma | 200 şişe/dak | 12,000 | Önerilen referans hızı |
Etiketleyici | 230 şişe/dak | 13,800 | Olası toparlanma kapasitesi |
Paketleme | Dakikada 18 paket; paket başına 12 adet | 12,960 | Giriş akışının sadece 960 BPH üzerinde |
Eğer bu paketleme makinesinin nitelikli hızı altı şişelik paketler için hala dakikada 18 paket ise, eşdeğer kapasitesi yalnızca 6,480 şişe/saat olacaktır. Her paketleme modeli için gerçek hızı doğrulayın; paketleme döngüsü hızının değişmeden kaldığını varsaymayın.
Bu çalışma hızları, birikmiş arıza sürelerini veya reddedilen ürünleri hesaba katmaz. Gerçek su dolum hattı kapasitesini hesaplamak için ayrı kapasite kılavuzunu kullanın. Dengeleme modelini makine etkileşimlerine odaklı tutun.
Ayrı bir şişirme kalıplama makinesi için, sadece kalıptan çıkan şişeleri değil, dolum girişinde kullanılabilir şişe teslimatını değerlendirin. Ön kalıp besleme kesintilerini, reddedilen şişeleri, transfer kayıplarını ve yeniden başlatma davranışını dahil edin. Önerilen daha hızlı geri kazanım oranının, gerçek ön kalıp, kalıp ve kullanım koşulları altında hala kabul edilebilir şişeler ürettiğini doğrulayın.
Boş şişe stoğu, ancak yeterli sayıda şişe zaten mevcutsa, kısa süreli bir tedarik kesintisi sırasında dolum makinesini destekleyebilir. Bu durumda, dolum makinesi şişe tüketmeye devam ederken, üfleyicinin bu rezervi yeniden oluşturmak için yedek dağıtım kapasitesine ihtiyacı vardır.
Entegre bir üfleme-doldurma-kapatma bloğu, hava konveyörü ile birbirine bağlanan ayrı makinelerden farklı bir bağlantı düzenine sahiptir. Bağımsız hız ayarları veya blok içindeki ara tamponu varsaymayın. Kombine blok ile su dolum hattı karşılaştırması, ekipman kapsamı ayrımını açıklamaktadır; denge çalışmasında tedarikçinin gerçek mimarisini kullanın.

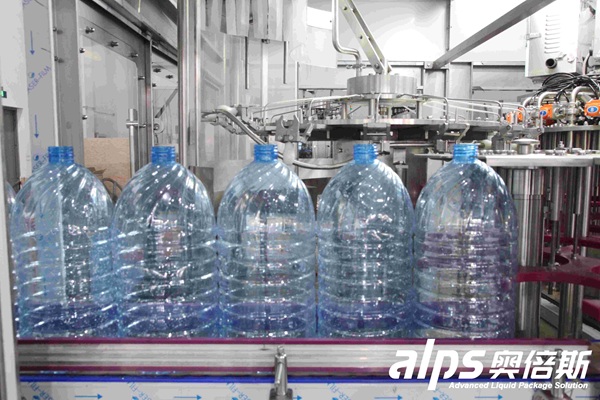
Makine girişine gelen PET şişeler. Besleme tutarlılığı ve transfer koşulları, yukarı akış makinesinin belirtilen çıktısıyla birlikte önem taşır.
Durulama-doldurma-kapaklama monoblok sisteminde, bölümler şişeleri senkronize bir şekilde aktarır. Kapaklama makinesine dolum kapasitesinin altında keyfi bir yüzde atamayın: her şişenin bir kapağa ihtiyacı vardır ve dahili transfer yıldız tekerleği bir depolama tamponu değildir. Kapak sıralama, teslimat ve yenileme, bloğun kararlaştırılan hızını desteklemelidir.
Dolum makinesi genellikle referans makine olarak seçilir, ancak her bir ürün kodu (SKU) için gerçek kısıtlamayı belirlemek gerekir. İstikrarlı su temini, şişe taşıma, kapak teslimi veya sonraki bir işlem, dolum makinesi kendi kapasitesinin sınırına ulaşmadan önce hattı sınırlayabilir. Bu koşullardan biri çözülmeden dolum hızını artırmak, duruş sıklığını artırabilir.

Monoblok içindeki kapaklama başlıkları ve transfer yıldız tekerlekleri. Bu senkronize aktarımlar, bağımsız makineler arasındaki birikimden farklıdır.
Hem kararlı durum çalışmasını hem de toparlanma çalışmasını belirtin. Etiket uygulamasını, kodlamayı, gerekirse kılıf büzülmesini, paket birleştirmeyi, sızdırmazlığı, büzme tüneli performansını ve önerilen toparlanma hızında aşağı akış deşarjını kontrol edin. Etiket konumu veya paket bütünlüğü bozulursa, mekanik olarak elde edilebilir bir hız kullanılamaz.
Sidel tarafından yayınlanan hat düzenlemesi ve birikimi üzerine hazırlanan teknik raporda, V eğrisi yaklaşımı açıklanmaktadır: kritik bir makinenin etrafındaki makineler, kesintilerden sonra yukarı akış beslemesini geri yüklemek veya aşağı akış birikimini gidermek için ek hız kapasitesine sahiptir. Bu bir kapasite ilişkisidir, her konveyörü her zaman daha hızlı çalıştırma talimatı değildir.
Durdurma düzeninden ve izin verilen taşıma hızlarından kurtarma marjlarını seçin. 'Her bir alt kademe makineyi %10 daha hızlı yapın' gibi evrensel bir kural, belirli bir hattın bir sonraki kesintiden önce toparlanıp toparlanmayacağını belirleyemez.
Muayene ve reddetme ekipmanları ayrıca geri kazanım hızını ve şişe aralığını da ele almalıdır. Şişelenmiş su hatları için hat içi muayene sistemleriyle arayüzü koordine edin ; muayene teknolojisi ve kusur kontrolleri bu makalede ele alınmıştır.
Tampon kapasitesini, bir duraklamanın başlangıcında mevcut olan alandan ayırt edin. Aşağı yönde bir kesinti, boş birikim alanı gerektirir; yukarı yönde bir kesinti ise tüketim makinesine ulaşabilecek depolanmış şişeler gerektirir. Konveyör uzunluğu tek başına bu iki miktarı da belirlemez.
Biriken fazla şişe sayısı = (yukarı akış hızı − aşağı akış hızı) × kesinti süresi
Şişe/dakika ve dakika değerlerini tutarlı bir şekilde kullanın. Varsayımsal örnekte, dolum makinesi dakikada 200 şişe ile çalışmaya devam ederken paketleme makinesi 90 saniye duruyor. Etiketleme ve transfer işlemlerinin devam ettiğini varsayarsak, paketleme makinesinin önünde 200 × 1.5 = 300 ilave şişe depolanması gerekiyor. Mevcut stok hala yer kapladığı için, tamponda durmadan önce, gerçek kontrol ve rampa davranışına izin verilerek, en az 300 boş pozisyon bulunmalıdır.
Yeniden başlatmada, örnek paketleme makinesi dakikada 18 × 12 = 216 şişe işliyor. Dakikada 200 şişe gelen siparişe karşılık, birikmiş işleri dakikada sadece 16 şişede kaldırıyor:
İdeal toparlanma süresi = 300 ÷ (216 − 200) = 18.75 dakika
Bu, sabit oranlar, başka duraklama olmaması ve taşıma kayıplarının olmaması varsayımına dayanmaktadır. Eğer geri kazanım dakikada 20 paket olarak nitelendirilirse, net temizleme hızı dakikada 240 − 200 = 40 şişe olur ve ideal geri kazanım süresi 7.5 dakikaya düşer. Soru şu ki, paketleme makinesi ve ilgili tüm sonraki aşamalar, kabul edilebilir paketlerle bu oranı sürdürebilir mi?
Paketleme makinesi gelen akışla aynı hızda yeniden başlatılırsa, birikmiş iş yükü devam eder. Rezerv yeniden oluşturulmadan önce duruşlar tekrarlanırsa, başarılı bireysel yeniden başlatmalara rağmen birikim sonunda dolabilir. Daha fazla konveyör, kalıcı bir kapasite açığını gideremez; kesinti yükünü azaltın, sınırlayıcı işlemi iyileştirin veya kararlaştırılan hat hızını yeniden değerlendirin.
Her arayüzde hazır, çalışır durumda, yetersiz beslemeli, bloke olmuş ve arıza göstergelerinin anlamını belgeleyin. Sensör konumlarını, kuyruk eşiklerini, izin verilen hız aralıklarını ve kontrollü durdurma/yeniden başlatma yanıtlarını kararlaştırın. Yetersiz beslemeli bir makineye gelen besleme yoktur; bloke olmuş bir makine deşarj yapamaz. Bu durumların hiçbiri tek başına etkilenen makinenin kayba neden olduğunu kanıtlamaz.
Zaman damgalı makine olaylarını tampon doluluk oranıyla karşılaştırın. Eğer önce paketleme makinesi durursa, daha sonra etiketleme makinesi bloke olursa ve son olarak dolum makinesi durursa, dolum makinesini değiştirmeden önce paketleme makinesi olayını ve kurtarma yolunu ele alın. Ayrıca, yeterli makine kapasitesine rağmen tekrarlanan durma-başlama döngüsüne neden olan aktarımları veya sensörleri de kontrol edin.
OMAC Paketleme Çalışma Grubu'nun PackML genel bakışı, entegrasyona yardımcı olarak tutarlı makine verilerini ve tanımlanmış davranışı açıklamaktadır. PackML kullanıldığında, uygulama ve sinyal eşlemesi konusunda anlaşmaya varılmalıdır; varlığı tek başına hattın tamponlama veya yeniden başlatma stratejisini sağlamaz.

Dolum makinesi kabinindeki sürücü ve kontrol donanımı. Fotoğraf, kurulu iletişim protokolünü veya hat kontrol mantığını göstermemektedir.
Denge incelemesi için, tedarikçiden üzerinde anlaşılmış, kontrollü kesinti senaryolarını göstermesini isteyin: yukarı yönlü bir tedarik açığı, aşağı yönlü kısa süreli bir duruş ve ortaya çıkan envanter değişikliğinden kaynaklanan toparlanma. Olay kaydını, tahmin edilen tampon kullanımı ve toparlanma süresiyle karşılaştırın. Ayrıntılı FAT/SAT kabul prosedürleri ayrı bir teslimat olarak kalacaktır.
Ürün koduna özel bir hız matrisi, normal çalışma seviyelerinde kullanılabilir tampon sayımları, kontrol-yanıt açıklaması ve her arayüz için belirlenmiş sorumluluk talep edin. Sidel'in hat entegrasyonu genel bakışı da benzer şekilde kritik makine seçimi, kullanılabilirlik, birikim ve kontrolleri bağlantılı tasarım girdileri olarak tanımlarken, V-grafikleri ve aşırı hızlar mühendislik çıktıları arasında yer almaktadır.
Normal ortalama akış hızları uyumlu olmalıdır, ancak bağımsız makinelerin farklı geri kazanım kapasitelerine ihtiyacı olabilir. Bir monoblok içindeki senkronize bölümler, bağımsız yüzdesel ayarlardan ziyade tedarikçinin koordineli kontrol tasarımına uymalıdır.
Evrensel bir süre yoktur. Süreyi, yaşanacak kesintiye, mevcut stoklara, şişe taşıma limitlerine ve toparlanma kapasitesine göre belirleyin; ardından sadece tek bir izole duruş değil, tekrarlanan olayları da kontrol edin.
Hayır. Bu, yalnızca etiketleme veya kurtarma davranışı sistemi sınırlıyorsa ve sonraki makineler akışı kabul edebiliyorsa faydalıdır. Aksi takdirde, eklenen hız, kuyruğu paketlemeye doğru kaydırabilir.
Faydalı bir su dolum hattı denge tablosu, her bir ürünün nasıl çalıştığını, bir kesinti sırasında neler olduğunu ve normal tampon seviyelerinin nasıl geri yüklendiğini gösterir. Daha hızlı bağımsız bir makine seçmeden önce koordineli bir yapılandırma görüşmek üzere şişe ve paket formatlarınızı, makine hızı verilerinizi ve tipik durdurma kayıtlarınızı Alps Machine ile paylaşın.

Siteyi kullanmaya devam ederek gizlilik politikamızı ve Şartlar ve Koşullarımızı kabul etmiş olursunuz.