Расширенное решение для упаковки жидких продуктов
Любой вопрос?
Свяжитесь с нами


Контрольный список заводских и приемочных испытаний линии розлива воды должен связывать каждое требование приемки с испытанием, измеримым результатом и ответственным лицом. Заводские приемочные испытания проверяют поставляемое оборудование перед отгрузкой. Приемочные испытания на объекте проверяют установленную конфигурацию в реальных условиях эксплуатации. Кратковременный демонстрационный запуск не может обеспечить все три параметра: функциональность машины, стабильную работу линии и готовность к производству.
В проектах по производству бутилированной воды в ПЭТ-бутылках практическая цель состоит в проверке согласованного объема производства и качества упаковки, а также в документировании того, что еще не было протестировано. Используйте следующий контрольный список в качестве основы для планирования, а затем адаптируйте протокол к приобретенному объему работ.
Заводские приемочные испытания (FAT) могут охватывать как отдельные машины, так и собранную линию на предприятии поставщика. Приемочные испытания на производстве (SAT) проводятся после установки и ввода в эксплуатацию на заводе покупателя. Границы имеют значение: разливочная машина, протестированная с использованием временного конвейера, не демонстрирует совместную работу конечной этикетировочной машины, упаковщика и системы управления.
Опубликованная область применения стандарта IEC 62381:2024 различает приемочные и интеграционные испытания систем автоматизации технологических процессов и поддерживает планы испытаний, специфичные для конкретного проекта. Это полезный справочник по области применения средств управления, а не универсальная спецификация приемочных испытаний, подобная бутилированной воде, или замена договору купли-продажи.
Подготовьте утвержденный протокол с идентификаторами требований, методами испытаний, приборами, отбором проб, допустимыми пределами, свидетелями и полномочиями по утверждению. Определите формат флакона, скорость работы, продолжительность испытания, точку подсчета выходного сигнала и порядок обработки остановок. Укажите, какие интерфейсы являются реальными, смоделированными или отложены до приемки испытательным стендом.
Приведите эти условия в соответствие со спецификациями, которые покупатели должны включать в запрос предложений . Приемка должна подтверждать согласованные условия покупки, а не устанавливать новые требования к производительности в день испытаний.
По вопросам выбора оборудования, выходящим за рамки приемки, см. раздел « Как выбрать автомат для розлива бутилированной воды» . Здесь же сосредоточьтесь на демонстрации выбранной конфигурации в соответствии с согласованными требованиями.
Определите тестовые партии заготовок или бутылок, крышек, этикеток и упаковочных материалов. Предоставьте достаточное количество для подготовки, проведения измерений, переналадки и повторного тестирования. Перед планированием испытания проверьте совместимость ПЭТ-бутылок и крышек ; использование неутвержденных заменителей может сделать запланированную демонстрацию недействительной.
Зафиксируйте условия тестирования воды и любые отличия от производственных условий. Согласуйте, какие артикулы представляют собой сложные в обращении, розливе или упаковке. Успешный запуск одной бутылки не гарантирует автоматическую квалификацию всех форматов, перечисленных в коммерческом предложении.
• Область применения и идентификация: Сравните модели машин, серийные номера, установленные опции и сменные детали с утвержденными чертежами и перечнями оборудования. Проверьте доступные поверхности, контактирующие с изделием, уплотнения, трубопроводы и документацию на материалы, необходимую для выполнения заказа.
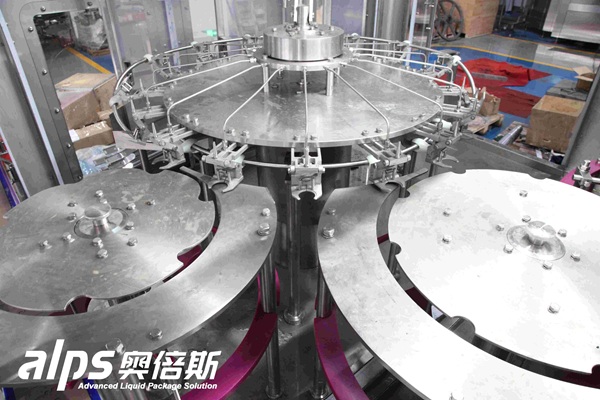
• Механические функции: Продемонстрировать переливание бутылок, ополаскивание, наполнение, подачу крышек и выгрузку с использованием утвержденных образцов. Проверить наличие столкновений, повреждений бутылок, ненормальных утечек и ненадежной подачи в согласованном рабочем диапазоне.
• Контроль и защита: Квалифицированный персонал должен проверить режимы работы, сигналы тревоги, аварийные остановки, блокировки ограждений и контролируемый перезапуск в соответствии с утвержденной безопасной процедурой. Не обходите защитные устройства и не пытайтесь проникнуть в движущееся оборудование, чтобы вызвать неисправность.
Регистрируйте ожидаемые и наблюдаемые реакции, а не просто факт нажатия кнопки. Руководство HSE Великобритании по проверке оборудования делает акцент на проверках, основанных на оценке рисков, и безопасности, зависящей от места установки. Фактический объем проверки безопасности по-прежнему определяется требованиями конкретного места назначения и оценкой рисков, связанных с оборудованием.

Компоненты устройства для ополаскивания и переноса подлежат проверке в ходе механических испытаний. Приемочные испытания также должны демонстрировать обращение с бутылкой и ее ополаскивание с использованием утвержденных материалов.
Определите диапазон измерений до начала работы. Зарегистрируйте принятый продукт, брак, остановки и вмешательства в согласованной точке отгрузки. Для всей линии подсчитайте количество пригодных готовых упаковок или их эквивалент в бутылках; один только счетчик разливочных машин не может подтвердить количество упакованного продукта. Проводите плановые проверки на наличие неисправностей отдельно от испытаний на выносливость, если протокол явно не предусматривает их.
Тестовый предмет | Что продемонстрировать | Доказательства, которые следует сохранить |
Устойчивый выход | Согласованные артикулы и тарифы на указанный период, с указанием коммунальных услуг. | Начальное/конечное количество, прошедшее время, количество отклоненных запросов и журнал остановок. |
Количество заполнения | Отбор проб по всему циклу производства и в соответствующих местах наполнения с использованием согласованной методики. | Индивидуальные измерения, пределы и идентификатор прибора. |
Качество закрытия | Проверка герметичности крышки, состояния защитной ленты, указанного момента затяжки и герметичности. | Идентификаторы образцов, условия испытаний и результаты по дефектам |
Наклейте этикетку и упакуйте. | Правильное оформление/код, расположение этикетки, количество в упаковке и заявленная целостность упаковки. | Образцы для сравнения, результаты измерений и записи о дефектах. |
Проверка/отбраковка | Выявленные дефекты отслежены до подтвержденного устранения; согласованы меры реагирования на неисправности. | Идентификаторы запросов, обнаружения, отклонения и пропущенные события |
переналадка | Утвержденное изменение формата сопровождается стабильным и приемлемым результатом. | Затраченное время, детали, настройки, трудозатраты и пусконаладочные работы. |
Применяйте числовые пределы из утвержденной спецификации, а не из неустановленного универсального допуска. При проверке крышек различайте настройку укупорочного устройства и измеренный момент затяжки или снятия. Укажите метод и время после укупорки. При определении времени перехода согласуйте, отсчитывается ли интервал от последней приемлемой упаковки старого формата до стабильного приемлемого производства нового формата.

Укупорочные головки оснащены регулировочными шкалами. Настройка головки не является результатом измерения крутящего момента на готовой бутылке; проверяйте герметичность укупорочных устройств, используя согласованный метод испытаний.
Начните с проверки готовности к установке: состояние при транспортировке, сборка, выравнивание, подключение к коммуникациям и устранение соответствующих замечаний, выявленных в ходе заводских приемочных испытаний. Перед проведением замеров на объекте повторно проверьте функции, затронутые транспортировкой, переподключением проводов, изменениями программного обеспечения или подключением к другим устройствам.
• Интенсивность нагрузки: Подтвердите наличие электроэнергии на оборудовании, давление сжатого воздуха и его требуемое качество в точках использования, состояние водоснабжения и водоотведения во время эксплуатации и очистки. Зафиксируйте фактические условия в соответствии с утвержденным графиком потребления ресурсов.
• Интеграция и восстановление: Запустите приобретенную линию с использованием материалов и операторов на объекте. Продемонстрируйте согласованные сценарии простоя, засорения ниже по потоку, сбоев связи и перезапуска, используя контролируемые процедуры. Проверьте функции отслеживания и отбраковки на границах оборудования.
• Уборка и гигиена: продемонстрируйте доступ для уборки, дренаж и указанную последовательность уборки. Если используется система CIP (очистка на месте), проверьте необходимые записи об эксплуатации и инструменты. Само по себе выполнение последовательности не гарантирует эффективность уборки или микробиологическую пригодность; сохраните отдельно согласованный план проверки.
Если условия на объекте выходят за рамки спецификации, задокументируйте отклонение и затронутые испытания. Прежде чем возлагать ответственность, определите причину. Не заявляйте о приемке непроверенного интерфейса только потому, что его имитационный сигнал FAT сработал.

Пневматические компоненты являются одним из источников зависимости от воздуха на объекте. Во время приемочных испытаний необходимо проверять заданные условия подачи воздуха под нагрузкой, а не только номинальную мощность компрессора.
Используйте контрольный список, в котором каждому выявленному недочету будет присвоен идентификатор, указание на последствия, ответственного лица, срок исправления, необходимость повторного тестирования и подтверждение завершения. Разделяйте неудовлетворительные, неудовлетворительные, не тестировались и неприменимо; отмеченный пункт никогда не должен скрывать отложенное тестирование. Сохраняйте первоначальный неудовлетворительный результат вместе с результатами повторного тестирования.
В технический документ Allpax по заводским приемочным испытаниям включены документация, обучение операторов и обзор технического обслуживания, а также испытания оборудования. Для водопровода запросите исполнительные чертежи, руководства, утвержденные рецептуры, резервные копии программного обеспечения, записи о калибровке, список запасных частей и протокол обучения, относящиеся к поставленному оборудованию.
Принимайте решения о выпуске отгрузки, приемке площадки и разрешении на выпуск продукции как отдельные вопросы. Не работайте с неустраненными критически важными для безопасности дефектами. Любые разрешенные некритические открытые вопросы должны иметь четко определенные условия и ответственность за их устранение; коммерческое одобрение не заменяет процесс выпуска продукции на заводе с учетом ее качества.
Универсальной продолжительности не существует. Установите её с учётом оборудования, условий эксплуатации и типов отказов, которые необходимо выявить в ходе испытания, и обеспечьте наличие достаточного количества материалов для проведения согласованного теста. Краткая демонстрация скорости не эквивалентна заезду на выносливость, и период наблюдения не должен меняться после получения результатов.
Да, если свидетели смогут идентифицировать оборудование, соблюдать согласованные процедуры и иметь доступ к записям измерений и событий. Заранее спланируйте зону съемки, ракурсы приборов и порядок работы с образцами, а также назначьте компетентного местного свидетеля, если это необходимо. Одних лишь отредактированных видеофрагментов недостаточно, чтобы установить, что происходило на протяжении всего процесса измерений.
Согласуйте матрицу форматов, основанную на различиях в обращении, способах закрытия, этикетках и конфигурациях упаковки. Репрезентативное тестирование может уменьшить повторения, но его обоснование и исключения должны быть четко указаны. Диапазон размеров в брошюре не означает, что все промежуточные варианты дизайна или различные варианты отделки горловины были приняты.
Включите в состав группы лиц, способных оценивать требования к проектированию, эксплуатации, техническому обслуживанию и качеству, а также квалифицированных специалистов по технике безопасности для проведения соответствующих проверок. Укажите, кто будет регистрировать доказательства и кто может допускать отклонения. Представитель отдела закупок может координировать визит, но от него не следует ожидать самостоятельной оценки всех технических результатов.
Само по себе это недостаточно. Приемка оборудования отвечает определенным требованиям; выпуск продукции на рынок также зависит от качества воды, гигиены, упаковки и соответствующих проверок на соответствие стандартам. Держите под контролем бутылки, использованные при вводе в эксплуатацию и контрольных испытаниях, и позвольте ответственной группе по контролю качества определять их дальнейшую судьбу, а не рассматривать их как обычный товарный запас.
Продолжая использовать сайт, вы соглашаетесь с нашей политикой конфиденциальности и Условиями использования.