Soluție avansată de ambalare a lichidelor
Vreo întrebare?
Contact


O listă de verificare FAT și SAT pentru linia de umplere cu apă ar trebui să conecteze fiecare cerință de acceptare la un test, un rezultat măsurabil și un semnatar responsabil. Testarea de acceptare în fabrică verifică echipamentul furnizat înainte de expediere. Testarea de acceptare la fața locului verifică configurația instalată în condiții reale ale instalației. O scurtă demonstrație nu poate stabili toate trei: funcționalitatea mașinii, performanța susținută a liniei și disponibilitatea de producție.
Pentru proiectele de apă îmbuteliată din PET, obiectivul practic este de a verifica rezultatul convenit și calitatea ambalajului, documentând în același timp ceea ce rămâne netestat. Folosiți următoarea listă de verificare ca și cadru de planificare, apoi adaptați protocolul la domeniul de aplicare achiziționat.
FAT poate acoperi mașini individuale sau o linie asamblată la fabrica furnizorului. SAT urmează instalării și punerii în funcțiune la fabrica cumpărătorului. Limita contează: o mașină de umplere testată cu un transportor temporar nu a demonstrat performanța etichetei finale, a ambalării și a comenzilor împreună.
Domeniul de aplicare publicat al standardului IEC 62381:2024 distinge testele de acceptare și de integrare pentru sistemele de automatizare din industria proceselor și susține planurile de testare specifice proiectului. Este o referință utilă pentru domeniul de aplicare al controalelor, nu o specificație universală de acceptare a apei îmbuteliate sau un substitut pentru contractul de achiziție.
Pregătiți un protocol aprobat cu ID-uri de cerințe, metode de testare, instrumente, eșantionare, limite de trecere, martori și autoritate de aprobare. Definiți formatul sticlei, rata de operare, durata testului, punctul de numărare a ieșirilor și tratamentul opririlor. Indicați care interfețe sunt reale, simulate sau amânate pentru SAT.
Aliniați aceste condiții cu specificațiile pe care cumpărătorii ar trebui să le includă într-o cerere de ofertă . Acceptarea ar trebui să verifice baza de achiziție convenită, mai degrabă decât să introducă noi așteptări de performanță în ziua testării.
Pentru întrebări legate de selecția echipamentelor care nu țin de acceptare, consultați secțiunea „ Cum să alegeți o mașină de umplere a apei îmbuteliate ”. Aici, concentrați analiza pe demonstrarea configurației selectate în raport cu cerințele convenite.
Identificați loturile de testare de preforme sau sticle, capace, etichete și materiale de ambalare. Asigurați suficiente cantități pentru configurare, cicluri de măsurare, schimbări și retestare. Verificați compatibilitatea dintre sticla PET și capac înainte de a programa testarea; înlocuitorii neaprobați pot invalida demonstrația intenționată.
Înregistrați starea apei de testare și orice diferență față de producție. Stabiliți care SKU-uri reprezintă condiții dificile de manipulare, umplere sau ambalare. O rulare reușită cu o singură sticlă nu califică automat fiecare format enumerat în propunerea de vânzare.
• Domeniu de aplicare și identitate: Comparați modelele de mașini, numerele de serie, opțiunile instalate și piesele de schimb cu desenele și listele de echipamente aprobate. Examinați suprafețele accesibile de contact cu produsul, etanșările, conductele și documentația materialelor solicitate de comandă.
• Funcții mecanice: Demonstrați transferul, clătirea, umplerea, alimentarea cu capace și golirea sticlelor cu probe aprobate. Verificați dacă există coliziuni, deteriorări ale sticlelor, scurgeri anormale și alimentare nesigură pe întregul interval de funcționare convenit.
• Comenzi și protecție: Solicitați personalului calificat să testeze modurile de funcționare, alarmele, opririle de urgență, blocările de protecție și repornirea controlată în conformitate cu o procedură de siguranță aprobată. Nu ocoliți dispozitivele de protecție și nu introduceți mâna în echipamentele în mișcare pentru a crea o defecțiune.
Înregistrați răspunsurile așteptate și observate, nu doar faptul că a fost apăsat un buton. Orientările HSE din Regatul Unit privind inspecția echipamentelor pun accentul pe verificările bazate pe riscuri și pe siguranța dependentă de instalare. Cerințele specifice destinației și evaluarea riscurilor mașinii guvernează în continuare domeniul de aplicare real al verificării siguranței.

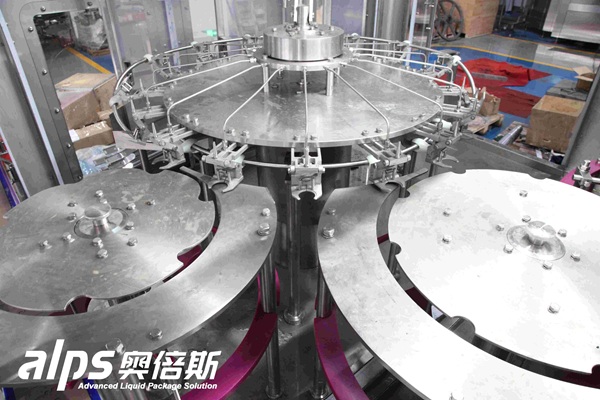
Componentele mașinii de clătit și ale transferului trebuie verificate în timpul verificărilor mecanice. Testele de acceptare trebuie să demonstreze și manipularea și clătirea sticlelor cu materialele aprobate.
Definiți fereastra de măsurare înainte de începere. Înregistrați producția acceptată, respingerile, opririle și intervențiile la punctul de livrare convenit. Pentru o linie completă, numărați ambalajele finite acceptabile sau echivalentul lor în sticle; un contor de umplere nu poate demonstra singur producția ambalată. Păstrați provocările planificate de defecțiuni separat de rularea de anduranță, cu excepția cazului în care protocolul le include în mod explicit.
Obiect de test | Ce să demonstrezi | Dovezi de păstrat |
Producție susținută | SKU și tarif convenite pe durata specificată, cu utilitățile înregistrate | Numărătoare de început/sfârșit, timp scurs, respingeri și jurnal de opriri |
Umpleți cantitatea | Probe pe parcursul experimentului și pozițiile de umplere relevante, utilizând metoda convenită | Măsurători individuale, limite și ID instrument |
Calitatea închiderii | Așezarea capacului, starea benzii de siguranță, cuplul specificat și verificări ale scurgerilor | ID-uri de probe, condiții de testare și rezultate în funcție de defect |
Etichetați și ambalați | Corectitudinea graficii/codului, poziției etichetei, numărului de pachete și integrității specificate a pachetului | Mostre de referință, măsurători și înregistrări ale defectelor |
Inspecție/respingere | Defecte cunoscute urmărite până la confirmarea eliminării; răspunsuri convenite la erori | ID-uri de provocare, detectări, respingeri și evenimente ratate |
Trecere | Schimbare de format aprobată, urmată de un rezultat stabil și acceptabil | Timp scurs, piese, setări, manoperă și resturi de pornire |
Aplicați limite numerice din specificația aprobată, nu o toleranță universală nedeterminată. Pentru testarea capacelor, faceți distincția între setarea dopului și cuplul măsurat de aplicare sau de îndepărtare. Identificați metoda și timpul după închidere. Pentru momentul schimbării, stabiliți dacă intervalul pornește de la ultimul ambalaj acceptabil în format vechi până la producția stabilă acceptabilă în format nou.

Capetele de închidere au scale de reglare. O setare pe cap nu reprezintă un rezultat al cuplului măsurat pentru o sticlă finită; verificați dopurile folosind metoda de testare convenită.
Începeți cu pregătirea instalării: condiții de transport, asamblare, aliniere, conexiuni la utilități și închiderea constatărilor FAT relevante. Verificați din nou funcțiile afectate de transport, recablare, modificări de software sau conectarea la alte mașini înainte de rularea măsurătorilor pe șantier.
• Utilități sub sarcină: Confirmați alimentarea cu energie electrică a echipamentului, presiunea aerului comprimat și calitatea specificată la punctele de utilizare, condițiile de alimentare cu apă și drenajul în timpul funcționării și al solicitării de curățare. Înregistrați condițiile reale în raport cu programul de utilități aprobat.
• Integrare și recuperare: Executați linia achiziționată cu materiale și operatori de la fața locului. Demonstrați scenarii convenite de inactivitate, blocaj în aval, erori de comunicare și repornire folosind proceduri controlate. Verificați funcțiile de urmărire și respingere dincolo de limitele mașinilor.
• Curățare și igienă: Demonstrați accesul pentru curățare, drenajul și secvențele de curățare specificate. În cazul în care se furnizează CIP, verificați înregistrările operaționale și instrumentele necesare. Finalizarea secvenței în sine nu stabilește eficacitatea curățării sau adecvarea microbiologică; păstrați planul de verificare convenit separat.
Dacă o condiție a amplasamentului este în afara specificațiilor, documentați abaterea și testele afectate. Diagnosticați cauza înainte de a atribui responsabilitatea. Nu revendicați acceptarea unei interfețe netestate doar pentru că semnalul FAT simulat a funcționat.

Componentele pneumatice sunt un punct de dependență față de aerul de la fața locului. În timpul testului SAT, verificați condițiile specificate de alimentare sub sarcină, nu doar puterea nominală a compresorului.
Folosește o listă de verificare care să indice fiecărei constatări un ID, impact, proprietar, termen limită de corectare, cerință de retestare și dovezi de închidere. Separă rezultatele obținute, cele respinse, cele netestate și cele neaplicabile; o căsuță bifată nu ar trebui să ascundă niciodată un test amânat. Păstrează rezultatul inițial al testului respins alături de retestare.
Documentul informativ Allpax privind testele de acceptare în fabrică include documentația, instruirea operatorilor și revizuirea întreținerii, alături de testele utilajelor. Pentru o conductă de apă, solicitați desenele de tip „as-built”, manualele, rețetele aprobate, copiile de rezervă ale software-ului, înregistrările de calibrare, lista pieselor de schimb și înregistrările de instruire relevante pentru domeniul de aplicare furnizat.
Păstrați eliberarea transportului, acceptarea la fața locului și permisiunea de eliberare a producției ca decizii distincte. Nu operați cu defecte critice pentru siguranță nerezolvate. Orice articole deschise necritice permise necesită condiții explicite și responsabilitatea închiderii; aprobarea comercială nu înlocuiește procesul de eliberare a calității produsului al fabricii.
Nu există o durată universală. Stabiliți-o în funcție de echipament, condițiile de funcționare și modurile de defecțiune pe care trebuie să le expună încercarea, cu suficiente materiale pentru a finaliza testul convenit. O scurtă demonstrație de viteză nu este echivalentă cu o alergare de anduranță, iar fereastra de observare nu ar trebui să se modifice după ce rezultatele sunt cunoscute.
Da, dacă martorii pot identifica echipamentul, respectați procedurile convenite și accesați măsurătorile și înregistrările evenimentelor. Planificați în prealabil acoperirea camerei, imaginile instrumentului și manipularea probelor și, acolo unde este necesar, alocați un martor local competent. Momentele video editate nu pot stabili singure ce s-a întâmplat pe parcursul unei rulări de măsurători.
Stabiliți o matrice de format bazată pe gestionarea diferențelor, închideri, etichete și configurații de ambalare. Testarea reprezentativă poate reduce repetițiile, dar justificarea și excluderile acestora trebuie să fie explicite. Un interval de dimensiuni dintr-o broșură nu demonstrează că au fost acceptate toate modelele intermediare sau diferitele finisaje ale gâtului.
Includeți persoane capabile să evalueze cerințele de inginerie, operațiuni, întreținere și calitate, cu suport calificat în materie de siguranță pentru verificările relevante. Numiți cine înregistrează dovezile și cine poate accepta abateri. Un reprezentant al achizițiilor poate coordona vizita, dar nu ar trebui să i se aștepte să evalueze singur fiecare rezultat tehnic.
Nu de la sine. Acceptarea echipamentului se adresează domeniului său de aplicare definit; lansarea comercială a produsului depinde și de calitatea apei din instalație, igienă, ambalare și verificările de conformitate aplicabile. Mențineți sub control punerea în funcțiune și testarea sticlelor și lăsați echipa responsabilă de calitate să determine alocarea acestora, în loc să le trateze ca stoc vandabil normal.

Prin continuarea utilizării site-ului, sunteți de acord cu politica noastră de confidențialitate Termeni și condiții.