उन्नत तरल पैकेज समाधान
कोई सवाल?
संपर्क में रहें


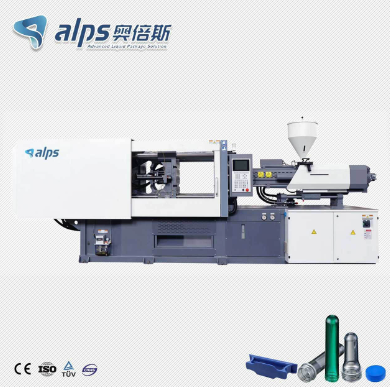
इंजेक्शन मोल्ड का वर्गीकरण या प्रकार प्लास्टिक के पुर्जों के निर्माण की आवश्यकता पर निर्भर करता है, क्योंकि प्रत्येक पुर्जे का डिज़ाइन विशिष्ट और अनूठा होता है। मोल्ड डिज़ाइन करते समय, ज्यामिति, गुहाओं की संख्या, निष्कासन सिद्धांत, प्लास्टिक सामग्री और पुर्जों के आकार जैसे कारकों पर ध्यान देना आवश्यक है। नीचे हम इंजेक्शन मोल्डिंग के कुछ सबसे आम प्रकारों के साथ मोल्ड वर्गीकरण की व्याख्या करेंगे ।

जब मोल्ड को खोला जाता है, तो प्लास्टिक के हिस्सों को बाहर निकालने के लिए चल मोल्ड और स्थिर मोल्ड को अलग किया जाता है, जिसे सिंगल पार्टिंग सरफेस मोल्ड कहा जाता है, जिसे डबल-प्लेट मोल्ड भी कहा जाता है। यह इंजेक्शन मोल्ड का सबसे सरल और सबसे बुनियादी रूप है। इसे ज़रूरत के हिसाब से सिंगल कैविटी इंजेक्शन मोल्ड या मल्टी-कैविटी इंजेक्शन मोल्ड के रूप में डिज़ाइन किया जा सकता है। यह सबसे व्यापक रूप से इस्तेमाल किया जाने वाला इंजेक्शन मोल्ड है।
डबल पार्टिंग सरफेस इंजेक्शन मोल्ड में दो पार्टिंग सरफेस होते हैं। सिंगल पार्टिंग सरफेस इंजेक्शन मोल्ड की तुलना में, डबल पार्टिंग सरफेस इंजेक्शन मोल्ड आंशिक रूप से चलने योग्य इंटरमीडिएट प्लेट (जिसे मूवेबल गेट प्लेट भी कहा जाता है, फिक्स्ड मोल्ड के लिए आवश्यक गेट, रनर और अन्य भाग और घटक होते हैं) जोड़ता है, इसलिए इसे थ्री-प्लेट (मूविंग टेम्प्लेट, इंटरमीडिएट प्लेट, फिक्स्ड टेम्प्लेट) इंजेक्शन मोल्ड भी कहा जाता है;
इसका उपयोग अक्सर पॉइंट गेट फीडिंग के साथ सिंगल-कैविटी या मल्टी-कैविटी इंजेक्शन मोल्ड्स के लिए किया जाता है। जब मोल्ड खोला जाता है, तो इंटरमीडिएट प्लेट को फिक्स्ड मोल्ड के गाइड कॉलम पर एक निश्चित दूरी से फिक्स्ड प्लेटन से अलग किया जाता है, ताकि इसे दो प्लेटों के बीच से निकाला जा सके। डालने की प्रणाली घनीभूत होती है। डबल-पार्टिंग सतह इंजेक्शन मोल्ड में एक जटिल संरचना, उच्च विनिर्माण लागत और कठिन भागों की प्रसंस्करण होती है। इसका उपयोग आमतौर पर बड़े या अतिरिक्त-बड़े प्लास्टिक उत्पादों की ढलाई के लिए नहीं किया जाता है।
जब प्लास्टिक के हिस्से में साइड होल या अंडरकट होते हैं, तो एक कोर या स्लाइडर का उपयोग करना आवश्यक होता है जो पार्श्व रूप से आगे बढ़ सकता है। इंजेक्शन मोल्डिंग के बाद, चलने योग्य मोल्ड पहले एक निश्चित दूरी तक नीचे चला जाता है, और फिर निश्चित प्लेट पर तय घुमावदार पिन का झुका हुआ भाग स्लाइडर को बाहर की ओर बढ़ने के लिए मजबूर करता है, और उसी समय, डिमोल्डिंग तंत्र की पुश रॉड प्लास्टिक के हिस्से को बनाने के लिए पुश प्लेट को धक्का देती है। कोर को उतारें।
प्लास्टिक भागों की कुछ विशेष संरचनाओं के कारण, इंजेक्शन मोल्ड को चल मोल्डिंग भागों, जैसे चल पंच, चल अवतल मोल्ड, चल आवेषण और चल थ्रेडेड कोर या रिंग आदि से सुसज्जित करने की आवश्यकता होती है, जिन्हें डेमोल्डिंग के दौरान प्लास्टिक भागों के साथ जोड़ा जा सकता है। उन्हें मोल्ड से एक साथ निकाला जाता है और फिर प्लास्टिक भाग से अलग किया जाता है।
थ्रेडेड प्लास्टिक भागों के लिए, जब स्वचालित डेमोल्डिंग की आवश्यकता होती है, तो मोल्ड पर एक घूमने योग्य थ्रेडेड कोर या रिंग सेट किया जा सकता है, और मोल्ड खोलने की क्रिया या इंजेक्शन मोल्डिंग मशीन के रोटेशन तंत्र, या एक विशेष ट्रांसमिशन डिवाइस का उपयोग थ्रेड को चलाने के लिए किया जा सकता है। कोर या थ्रेडेड रिंग घूमती है, जिससे भाग अलग हो जाता है।
रनर इंजेक्शन मोल्ड रनर के एडियाबेटिक हीटिंग की विधि को संदर्भित करता है ताकि नोजल और इंजेक्शन मोल्डिंग मशीन की गुहा के बीच प्लास्टिक को पिघला हुआ अवस्था में रखा जा सके, ताकि मोल्ड को खोलने और प्लास्टिक के हिस्सों को बाहर निकालने पर कोई गेटिंग सिस्टम जम न जाए। पूर्व को एडियाबेटिक रनर इंजेक्शन मोल्ड कहा जाता है, और बाद वाले को हॉट रनर इंजेक्शन मोल्ड कहा जाता है।

दाएं कोण इंजेक्शन मोल्ड केवल कोण इंजेक्शन मोल्डिंग मशीनों के लिए उपयुक्त हैं। अन्य इंजेक्शन मोल्डों से अलग, इस प्रकार के मोल्ड की फीडिंग दिशा मोल्डिंग के दौरान खोलने और बंद करने की दिशा के लंबवत होती है। इसका मुख्य प्रवाह चैनल चलती और स्थिर मोल्ड विभाजन सतहों के दोनों ओर खोला जाता है, और इसका क्रॉस-अनुभागीय क्षेत्र आमतौर पर अपरिवर्तित होता है, जो अन्य इंजेक्शन मोल्डिंग मशीन मोल्डों से अलग होता है। मुख्य प्रवाह चैनल के अंत का उपयोग इंजेक्शन मोल्डिंग मशीन को रोकने के लिए किया जाता है। नोजल के पहनने और विरूपण और मुख्य प्रवाह चैनल के इनलेट छोर को एक बदली प्रवाह चैनल डालने से बदला जा सकता है।
अधिकांश इंजेक्शन मोल्ड्स में, डिमोल्डिंग डिवाइस को मूवेबल मोल्ड के किनारे पर स्थापित किया जाता है, जो इंजेक्शन मोल्डिंग मशीन के मोल्ड खोलने और बंद करने की प्रणाली में इजेक्टर डिवाइस के काम के लिए अनुकूल है। वास्तविक उत्पादन में, क्योंकि कुछ प्लास्टिक के हिस्से आकार द्वारा सीमित होते हैं, इसलिए मोल्डिंग के लिए प्लास्टिक के हिस्सों को निश्चित मोल्ड के किनारे पर छोड़ना बेहतर होता है। प्लास्टिक के हिस्सों को मोल्ड से बाहर निकालने के लिए, मोल्ड रिलीज को निश्चित मोल्ड के किनारे पर सेट करना आवश्यक है। तंत्र।
इंजेक्शन मोल्डिंग के विभिन्न प्रकारों के बारे में सीखना आपको पार्ट उत्पादन के बारे में निर्णय लेने के मामले में बहुत मदद कर सकता है। मोल्डिंग उद्योग के विशेषज्ञ आपको संसाधनों से लैस कर सकते हैं कि आप अपनी डिज़ाइन आवश्यकताओं को पूरा करने के लिए प्रत्येक प्रकार को कैसे अधिकतम कर सकते हैं। अधिक जानकारी के लिए, कृपया हमसे संपर्क करने में संकोच न करें।

साइट का उपयोग जारी रखने पर आप हमारी गोपनीयता नीति और नियम एवं शर्तों से सहमत होते हैं ।