راهکار پیشرفته بستهبندی مایعات
سوالی هست؟
با ما در تماس باشید


در دنیای تولید پلاستیک، دقت، تفاوت بین یک محصول با کیفیت بالا و یک سطل پر از ضایعات است. یکی از اساسیترین محاسباتی که یک مهندس فرآیند یا طراح قالب باید بر آن تسلط داشته باشد، تناژ دستگاه قالبگیری تزریقی است . تناژ به نیروی گیره مورد نیاز برای نگه داشتن دو نیمه قالب در کنار هم در طول فرآیند تزریق اشاره دارد.
اگر تناژ شما خیلی کم باشد، فشار پلاستیک مذاب قالب را کمی باز میکند و باعث "فلش" میشود - پلاستیک اضافی و نازیبایی که به بیرون نشت میکند. اگر خیلی زیاد باشد، خطر له شدن منافذ قالب، آسیب دیدن صفحات دستگاه و هدر رفتن مقدار قابل توجهی انرژی وجود دارد. این راهنما، بررسی جامع و عمیقی از محاسبه تناژ، از فرمولهای اولیه گرفته تا کاربردهای تخصصی در صنایع با حجم بالا مانند بطریسازی آب، ارائه میدهد.
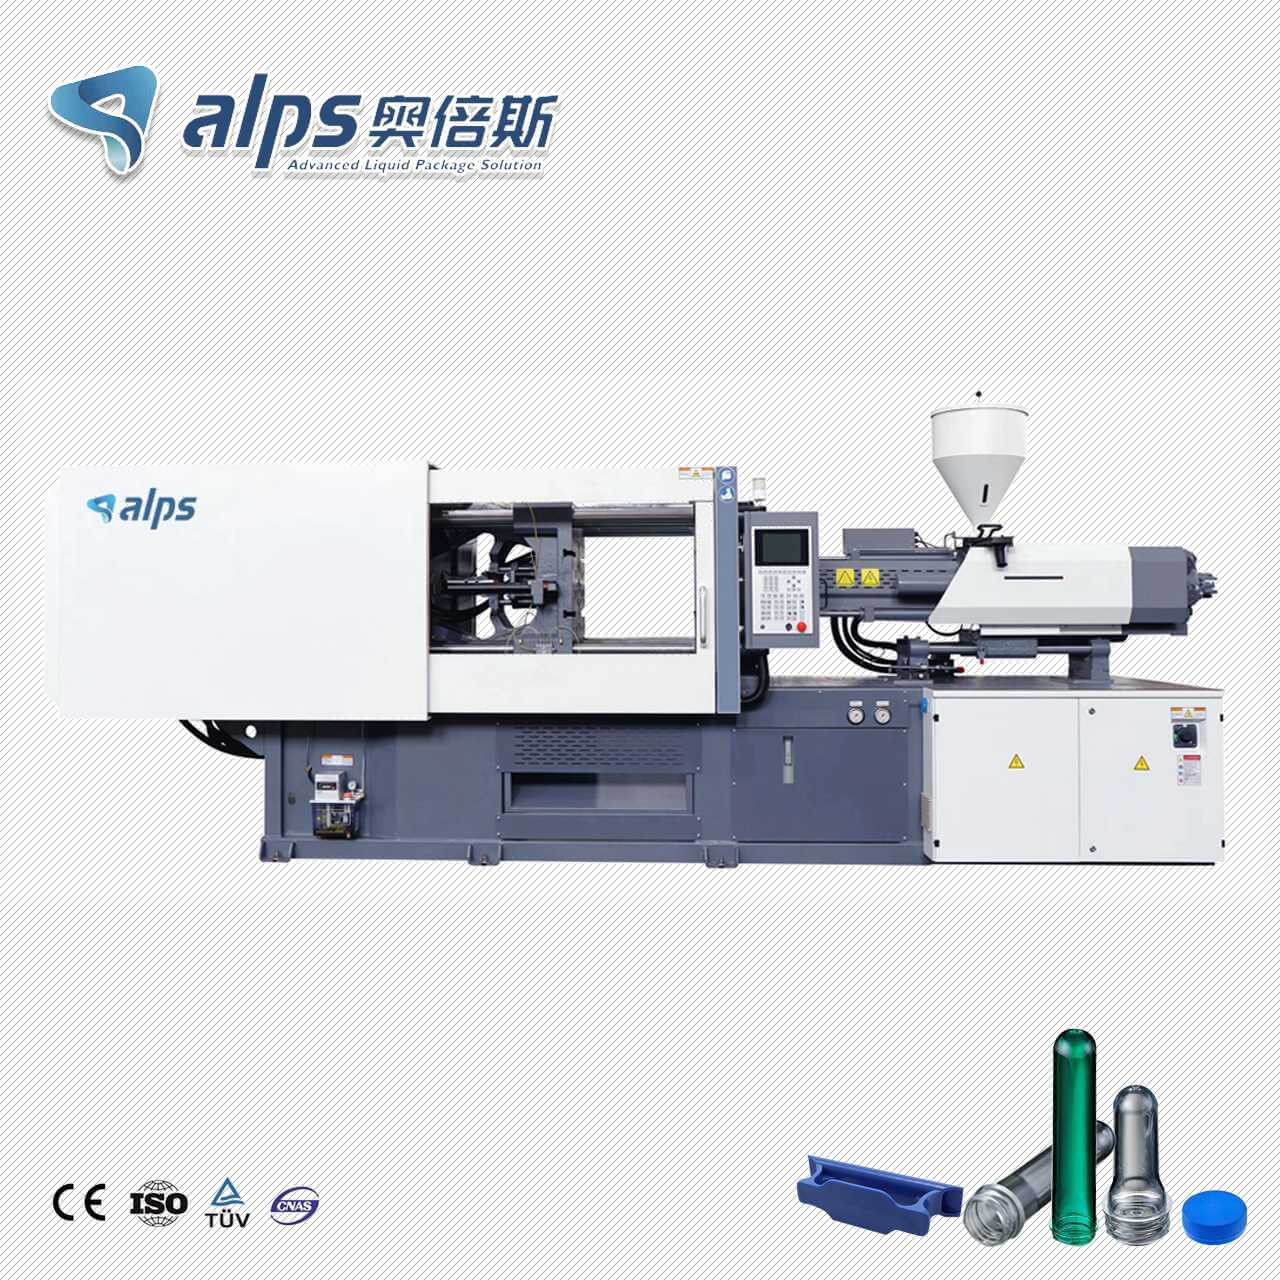
در اصل، قالبگیری تزریقی نبردی از فشارها است. از یک طرف، یک واحد تزریق دارید که رزین مذاب را با فشار هزاران پوند بر اینچ مربع به داخل حفره قالب فشار میدهد. از طرف دیگر، یک سیستم گیره هیدرولیکی یا برقی دارید که سعی میکند قالب را بسته نگه دارد.
تناژ، معیاری برای اندازهگیری نیروی بسته شدن است. این فقط مربوط به اندازه دستگاه نیست؛ بلکه مربوط به تعادل نیروها است. محاسبه تناژ صحیح تضمین میکند که فشار حفره داخلی از فشار گیره خارجی بیشتر نشود. وقتی این نیروها متعادل باشند، قطعه در یک محیط پایدار خنک میشود و دقت ابعادی و یکپارچگی سطح را تضمین میکند.
در حالی که نرمافزارهای مدرن میتوانند شبیهسازیهای پیچیدهای ارائه دهند، اکثر مهندسان برای تخمین نیروی گیره به یک فرمول ریاضی پایه متکی هستند. فرمول استاندارد به صورت زیر است:
F = A × P
جایی که:
F نیروی گیره (معمولاً بر حسب تن آمریکایی) است.
A مساحت کل تصویر شده قطعه (بر حسب اینچ مربع) است.
P ثابت فشار تزریق (برحسب تن بر اینچ مربع) است.
بیشتر رزینها به ثابت فشاری بین ۲ تا ۸ تن بر اینچ مربع نیاز دارند. انتخاب ثابت فشار مناسب به شدت به ویژگیهای جریان ماده و پیچیدگی قطعه بستگی دارد.
«مساحت تصویر شده» اغلب توسط مبتدیان به اشتباه درک میشود. این مساحت کل سطح قطعه سهبعدی نیست. در عوض، تصور کنید نوری مستقیماً بر روی قالب میتابد؛ «سایهای» که توسط قطعه روی صفحه قالب ایجاد میشود، مساحت تصویر شده شماست.
برای محاسبه دقیق این مقدار، باید:
۱. مساحت سطح مقطع دوبعدی قطعه را محاسبه کنید.
۲. در تعداد حفرهها ضرب کنید. اگر قالب ۱۶ حفرهای دارید، مساحت پیشبینیشده ۱۶ برابر مساحت یک قطعه است.
۳. سیستم «راهگاه سرد» را در نظر بگیرید. بسیاری از مردم فراموش میکنند که پلاستیک مذاب، راهگاهها و دروازهها را نیز پر میکند. این نواحی نیز تحت فشار هستند و به نیرویی که سعی در جدا کردن نیمههای قالب از یکدیگر دارد، کمک میکنند.
پلاستیک بسته به ساختار مولکولی خود رفتار متفاوتی دارد. برخی از رزینها هنگام ذوب شدن "آبکی" هستند (جریان زیاد)، در حالی که برخی دیگر مانند ملاس غلیظ هستند (جریان کم). این موضوع تعیین میکند که برای پر کردن قالب چه مقدار فشار لازم است.
نوع | مشخصه جریان | تناژ ثابت (تن بر اینچ مربع) |
پلی اتیلن (PE) | جریان بالا | 2 - 3 |
پلی پروپیلن (PP) | جریان بالا | 2 - 3 |
پلی استایرن (PS) | جریان متوسط | 3 - 4 |
پلی کربنات (PC) | جریان کم | 5 - 8 |
اکریلیک (PMMA) | جریان کم | 6 - 8 |
اگر در حال قالبگیری یک قطعه با دیواره نازک با مادهای با جریان کم مانند پلیکربنات هستید، به تناژ بسیار بالاتری نسبت به یک قطعه با دیواره ضخیم از جنس پلیپروپیلن با اندازه مشابه نیاز خواهید داشت.
صنعت بطریسازی آب، نمونهی کاملی برای محاسبهی دقیق تناژ است. در یک کارخانهی بطریسازی مدرن، تولید در دو مرحلهی اصلی اتفاق میافتد: قالبگیری تزریقی «پیشفرم» و قالبگیری دمشی بطری نهایی.
پریفرمها شبیه لولههای آزمایش پلاستیکی سنگین با رزوههای پرداختشده هستند. این لولهها تقریباً بهطور انحصاری از پلیاتیلن ترفتالات (PET) ساخته میشوند. از آنجا که PET ویسکوزیته خاصی دارد و زمان چرخه باید فوقالعاده سریع باشد (اغلب کمتر از 10 ثانیه)، تناژ باید بهطور کامل محاسبه شود تا امکان تزریق با سرعت بالا بدون ایجاد جرقه در رزوهها فراهم شود.
برخلاف یک قطعه صنعتی استاندارد، خطوط بطریسازی آب از قالبهای حفرهزایی بالا استفاده میکنند - که اغلب از ۴۸ تا ۱۲۸ حفره در یک دستگاه واحد متغیر است.
مساحت قابل نمایش عظیم: اگرچه یک پیشفرم واحد فضای کمی دارد، اما ۱۲۸ عدد از آنها به علاوه یک سیستم راهگاه منیفولد عظیم، مساحت قابل نمایش عظیمی ایجاد میکنند.
یکنواختی گیرش: در این قالبهای عظیم، تناژ باید به طور یکنواخت در سراسر صفحه توزیع شود. اگر محاسبه اشتباه باشد، ممکن است حفرههای مرکزی آببندی شده باقی بمانند در حالی که حفرههای بیرونی برق میزنند.
درپوشهای بطری آب شما معمولاً از جنس HDPE یا PP هستند. این درپوشها با سرعت بالا در قالبهای ۶۴ یا ۹۶ حفرهای قالبگیری میشوند. از آنجا که رزوهها اجزای کاربردی هستند، تناژ باید به اندازه کافی بالا باشد تا از هرگونه رشد "خط جدایش" جلوگیری شود، که باعث نشتی درپوش یا عدم پیچ شدن آن به بطری میشود.
در مهندسی، به کار انداختن یک ماشین در نهایتِ توانش، دستورالعملی برای فاجعه است. اگر محاسبهی شما منجر به ۱۹۵ تن نیرو شود، نباید آن قالب را در یک ماشین ۲۰۰ تنی قرار دهید.
بافر ۲۰٪: همیشه سعی کنید فقط از ۸۰٪ ظرفیت نامی دستگاه استفاده کنید. این امر نوسانات ویسکوزیته مواد، تغییرات دما و نوسانات هیدرولیکی را در نظر میگیرد.
تأثیر ضخامت دیواره: هرچه دیواره قطعه شما نازکتر باشد، فشار تزریق مورد نیاز برای پر کردن آن قبل از انجماد بیشتر است. برای قطعات بسیار نازک (کمتر از ۱ میلیمتر)، ممکن است لازم باشد ثابت تناژ تخمینی خود را دو برابر کنید.
فرمول F = A x P برای قطعات مسطح و به سبک "پنکیک" بهترین عملکرد را دارد. با این حال، بسیاری از قطعات صنعتی هندسههای پیچیدهای دارند که محاسبات را پیچیده میکند.
حرکات جانبی و لغزشها: اگر قالب شما از بادامکها یا لغزشها برای ایجاد سوراخ در کنار قطعه استفاده میکند، این اجزا نیز تحت فشار قرار میگیرند. اگرچه آنها همیشه به تناژ گیره اضافه نمیکنند، اما به پایه قالب نیاز دارند که محکمتر باشد.
قطعات عمیق کشیده شده: برای قطعاتی مانند سطلها یا جعبههای بلند، "سایه" ثابت میماند، اما دیوارههای عمودی بلند میتوانند در حین تزریق اصطکاک و "کشش" ایجاد کنند. این امر نیاز به رویکرد دقیقتری در مورد ثابتهای فشار دارد تا اطمینان حاصل شود که قطعه بدون باز شدن قالب، کاملاً فشرده میشود.
محاسبه تناژ قالبگیری تزریقی هم یک علم و هم یک هنر است. عواقب یک "خطای نزدیک" در محاسبه میتواند پرهزینه باشد:
آسیب ابزار: وزن بیش از حد میتواند قالب را به داخل صفحات قالب فرو ببرد یا منافذ ظریفی که اجازه خروج هوا را میدهند، له کند. این امر منجر به ایجاد "لکههای سوختگی" روی پلاستیک میشود.
کیفیت قطعه: تناژ کمتر از حد مجاز منجر به پلیسه میشود که اغلب نیاز به برش دستی دارد - هزینه نیروی کار که میتواند سودآوری یک پروژه را از بین ببرد.
مصرف انرژی: استفاده از یک دستگاه ۵۰۰ تنی برای قطعهای که تنها به ۲۰۰ تن نیاز دارد، اتلاف عظیم برق و فضای کف است.
چه در حال طراحی یک نمونه اولیه تک حفرهای باشید و چه یک سیستم پیشساخته بطری آب ۱۲۸ حفرهای، محاسبات یکسان باقی میماند. با مساحت پیشبینیشده شروع کنید، جریان مواد خود را در نظر بگیرید و همیشه یک حاشیه ایمنی برای خود باقی بگذارید. با تسلط بر این متغیرها، یک فرآیند قالبگیری تکرارپذیر، کارآمد و سودآور را تضمین میکنید.


با ادامه استفاده از سایت، شما با سیاست حفظ حریم خصوصی ما ، شرایط و ضوابط، موافقت میکنید.