راهکار پیشرفته بستهبندی مایعات
سوالی هست؟
با ما در تماس باشید


برای متعادل کردن خط پر کردن آب، هر دستگاه را بر اساس بطری و بستهبندی مشابه مقایسه کنید، عملیات محدودکننده را شناسایی کنید و به تجهیزات اطراف ظرفیت قابل استفاده کافی برای بازیابی از توقفهای کوتاه بدهید. سپس نوار نقالهها و کنترلها را طوری هماهنگ کنید که در صورت نیاز از ظرفیت اضافی استفاده شود، نه اینکه بطریها را به طور مداوم در صف قرار دهید.
سرعتهای یکسان بروشور کافی نیست. یک برچسبگذار ممکن است خروجی پرکننده را در طول یک دوره بدون وقفه بپذیرد، اما پس از تعویض قرقره با مشکل مواجه شود. یک بستهبندیکننده ممکن است در تعداد بسته در دقیقه سریع به نظر برسد، اما در فرمت بستههای کوچکتر، کم بیاورد. متعادلسازی خط، این تعاملات را مورد توجه قرار میدهد، نه فقط سریعترین سرعت هر دستگاه.
SKU مرجع را تعریف کنید: حجم و هندسه بطری، درب، قالب برچسب، بطری در هر بسته، وضعیت محصول و نقطه خروجی توافق شده. محدوده عملکرد عادی و میزان بازیابی مجاز را برای آن پیکربندی دقیق بپرسید. برای پیشینه تجهیزات از راهنمای جامعتر دستگاه پرکن آب استفاده کنید ؛ مقایسه در اینجا در مورد عملکرد متصل است.
قبل از مقایسه پیشنهادات، واحدهای مختلف را تبدیل کنید:
BPH معادل بطری = بسته در دقیقه × بطری در بسته × 60
در ادامه یک مثال غربالگری فرضی برای بطریهای آب معدنی ۵۰۰ میلیلیتری در بستههای ۱۲ تایی ارائه شده است. این موارد، قابلیتهای دویدن واجد شرایط فرض شدهاند، نه مشخصات فنی ماشینآلات آلپ یا خروجی شیفت پیشبینیشده.
دستگاه | قابلیت فرضی | BPH معادل بطری | تفسیر اولیه |
قالبگیری بادی | 220 بطری در دقیقه | 13,200 | بالاتر از سرعت پیشنهادی |
شستشو دهنده-پرکننده-دربند | 200 بطری در دقیقه | 12,000 | سرعت مرجع پیشنهادی |
برچسب زن | 230 بطری در دقیقه | 13,800 | ظرفیت بازیابی احتمالی |
بستهبند | ۱۸ بسته در دقیقه؛ ۱۲ عدد در هر بسته | 12,960 | فقط ۹۶۰ بشکه در ساعت بالاتر از جریان ورودی |
اگر سرعت مجاز آن بستهبندیکننده هنوز ۱۸ بسته در دقیقه برای بستههای شش بطری باشد، ظرفیت معادل آن فقط ۶۴۸۰ بشکه در ساعت خواهد بود. سرعت واقعی هر الگوی بستهبندی را تأیید کنید؛ فرض نکنید که نرخ چرخه بستهبندی بدون تغییر باقی میماند.
این نرخهای کارکرد، زمان از کارافتادگی انباشته یا ضایعات را در نظر نمیگیرند. برای محاسبه ظرفیت واقعی خط پر کردن آب ، از راهنمای ظرفیت جداگانه استفاده کنید. مدل متعادلسازی را بر تعاملات دستگاه متمرکز نگه دارید.
برای یک قالبگیری بادی جداگانه، تحویل بطری قابل استفاده را در ورودی پرکننده ارزیابی کنید، نه فقط بطریهایی که از قالب خارج میشوند. وقفههای تغذیه پریفرم، بطریهای رد شده، تلفات انتقال و رفتار راهاندازی مجدد را نیز در نظر بگیرید. تأیید کنید که هرگونه نرخ بازیابی سریعتر پیشنهادی، همچنان بطریهای قابل قبولی را تحت شرایط واقعی پریفرم، قالب و شرایط عملیاتی تولید میکند.
یک بافر بطری خالی میتواند در طول یک وقفه کوتاه در تأمین، تنها در صورتی که بطریهای کافی از قبل موجود باشد، از پرکننده پشتیبانی کند. سپس، دمنده به ظرفیت تحویل اضافی برای بازسازی آن ذخیره نیاز دارد، در حالی که پرکننده به مصرف بطریها ادامه میدهد.
یک بلوک دمیدن-پر کردن-درپوشگذاری یکپارچه، چیدمان کوپلینگ متفاوتی نسبت به دستگاههای جداگانهای دارد که توسط یک نوار نقاله هوا به هم متصل شدهاند. تنظیمات سرعت مستقل یا یک بافر میانی درون بلوک را در نظر نگیرید. مقایسه بلوک ترکیبی در مقابل خط پر کردن آب، این تمایز از نظر تجهیزات را توضیح میدهد؛ در مطالعه تعادل از معماری واقعی تأمینکننده استفاده کنید.

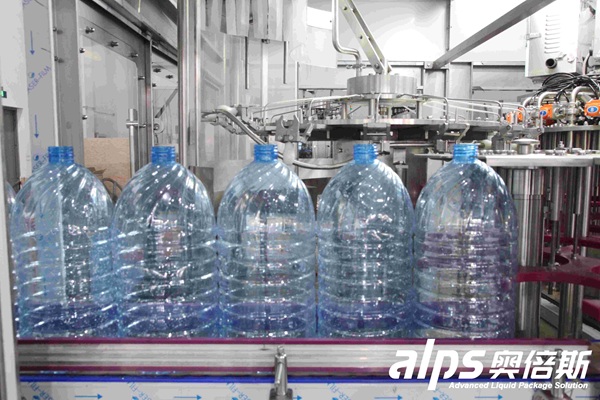
بطریهای PET در ورودی دستگاه. ثبات تحویل و شرایط انتقال در کنار خروجی اعلام شده دستگاه بالادستی اهمیت دارند.
برای یک مونوبلاک شستشو-پر کردن-دربگذاری، بخشها بطریها را به صورت هماهنگ منتقل میکنند. به دربند، درصد دلخواهی کمتر از توان عملیاتی پرکننده اختصاص ندهید: هر بطری به یک درپوش نیاز دارد و یک چرخ ستارهای انتقال داخلی، یک بافر ذخیرهسازی نیست. مرتبسازی، تحویل و پر کردن درپوش باید از نرخ توافقشده بلوک پشتیبانی کند.
دستگاه پرکننده اغلب به عنوان دستگاه مرجع انتخاب میشود، اما محدودیت واقعی برای هر SKU را شناسایی کنید. تأمین پایدار آب، جابجایی بطری، تحویل درب بطری یا عملیات پاییندستی ممکن است خط را قبل از رسیدن پرکننده به سقف خود محدود کند. افزایش سرعت پرکننده در حالی که یکی از این شرایط حل نشده باقی مانده است، میتواند به سادگی تعداد دفعات توقف را افزایش دهد.

سرپوشگذاری و انتقال چرخهای ستارهای درون یک مونوبلاک. این انتقالهای هماهنگ با انباشت بین ماشینهای مستقل متفاوت است.
عملیات حالت پایدار و عملیات بازیابی را مشخص کنید. برچسبگذاری، کدگذاری، انقباض غلاف در صورت لزوم، مرتبسازی بسته، آببندی، عملکرد تونل انقباض و تخلیه پاییندست را با نرخ بازیابی پیشنهادی بررسی کنید. اگر موقعیت برچسب یا یکپارچگی بسته خراب شود، سرعت قابل دستیابی مکانیکی غیرقابل استفاده است.
مقالهی منتشر شده توسط Sidel در مورد تنظیم خط و انباشت، رویکردی با منحنی V را شرح میدهد: ماشینهای اطراف یک ماشین بحرانی، قابلیت سرعت اضافی برای بازیابی منبع تغذیهی بالادست یا رفع انباشتگی پاییندست پس از وقفهها را دارند. این یک رابطهی ظرفیت است، نه دستورالعملی برای سریعتر کار کردن هر نقاله در تمام مدت.
حاشیههای بازیابی را از الگوی توقف و سرعتهای مجاز جابجایی انتخاب کنید. یک قانون جهانی مانند «هر دستگاه پاییندستی را 10٪ سریعتر کنید» نمیتواند تعیین کند که آیا یک خط خاص قبل از وقفه بعدی بازیابی خواهد شد یا خیر.
تجهیزات بازرسی و رد کردن همچنین باید سرعت بازیابی و فاصله بطریها را مدیریت کنند. رابط را با سیستمهای بازرسی درون خطی برای خطوط آب معدنی هماهنگ کنید ؛ فناوری بازرسی و بررسی نقصها در آن مقاله پوشش داده شده است.
ظرفیت بافر را از فضای موجود در ابتدای توقف متمایز کنید. وقفه در پایین دست به فضای انباشت خالی نیاز دارد؛ وقفه در بالا دست به بطریهای ذخیره شدهای نیاز دارد که بتوانند به دستگاه مصرف کننده برسند. طول نوار نقاله به تنهایی هیچ یک از این دو کمیت را تعیین نمیکند.
بطریهای اضافی انباشته شده = (نرخ بالادستی − نرخ پاییندستی) × زمان وقفه
از بطری در دقیقه و دقیقه به طور مداوم استفاده کنید. در مثال فرضی، پرکننده با سرعت ۲۰۰ بطری در دقیقه ادامه مییابد در حالی که بستهبندی کننده به مدت ۹۰ ثانیه متوقف میشود. با فرض اینکه برچسبگذار و انتقالها به جریان خود ادامه میدهند، ۲۰۰ × ۱.۵ = ۳۰۰ بطری اضافی به ذخیرهسازی در بالادست بستهبندی کننده نیاز دارند. موجودی موجود هنوز فضا را اشغال میکند، بنابراین بافر باید حداقل ۳۰۰ موقعیت خالی قبل از توقف داشته باشد، با در نظر گرفتن کنترل واقعی و رفتار رمپ.
در شروع مجدد، بستهبندیکنندهی نمونه ۱۸ × ۱۲ = ۲۱۶ بطری در دقیقه را مدیریت میکند. در مقابل ۲۰۰ بطری ورودی در دقیقه، تنها با ۱۶ بطری در دقیقه، انباشتگی را حذف میکند:
زمان ریکاوری ایدهآل = ۳۰۰ ÷ (۲۱۶ - ۲۰۰) = ۱۸.۷۵ دقیقه
این فرض با نرخهای ثابت، بدون توقف بیشتر و بدون تلفات ناشی از جابجایی انجام میشود. اگر بازیابی با نرخ ۲۰ بسته در دقیقه انجام شود، زمان خالص تخلیه ۲۴۰ - ۲۰۰ = ۴۰ بطری در دقیقه خواهد بود که زمان بازیابی ایدهآل را به ۷.۵ دقیقه کاهش میدهد. سوال این است که آیا بستهبندیکننده و هر رابط پاییندستی مربوطه میتوانند این نرخ را با بستههای قابل قبول حفظ کنند.
اگر دستگاه بستهبندی با همان نرخ جریان ورودی دوباره راهاندازی شود، حجم انباشتهشده باقی میماند. اگر توقفها قبل از بازیابی ذخیره تکرار شوند، تجمع میتواند در نهایت با وجود راهاندازیهای موفق تکتک، پر شود. نوار نقاله بیشتر نمیتواند کسری ظرفیت مداوم را جبران کند؛ بار وقفه را کاهش دهید، عملیات محدودکننده را بهبود بخشید یا سرعت خط توافقشده را دوباره ارزیابی کنید.
معنای نشانههای آماده، در حال اجرا، گرسنه، مسدود و خطا را در هر رابط مستند کنید. مکانهای حسگر، آستانههای صف، محدودههای سرعت مجاز و پاسخهای توقف/راهاندازی کنترلشده را با هم هماهنگ کنید. یک دستگاه گرسنه فاقد منبع تغذیه ورودی است؛ یک دستگاه مسدود نمیتواند تخلیه شود. هیچ یک از این شرایط به تنهایی ثابت نمیکند که دستگاه آسیبدیده باعث از دست رفتن برق شده است.
رویدادهای ماشین با مهر زمانی را با اشغال بافر مقایسه کنید. اگر بستهبندیکننده ابتدا متوقف شود، برچسبگذار بعداً مسدود شود و پرکننده در نهایت متوقف شود، قبل از تغییر پرکننده، رویداد بستهبندیکننده و مسیر بازیابی را بررسی کنید. همچنین به دنبال انتقالها یا حسگرهایی باشید که با وجود ظرفیت کافی ماشین، باعث چرخههای توقف-شروع مکرر میشوند.
نمای کلی PackML کارگروه بستهبندی OMAC، دادههای سازگار دستگاه و رفتار تعریفشده را به عنوان کمکی برای یکپارچهسازی توصیف میکند. در مواردی که از PackML استفاده میشود، پیادهسازی و نگاشت سیگنال باید مورد توافق قرار گیرد؛ وجود آن به خودی خود استراتژی بافرینگ یا راهاندازی مجدد خط را فراهم نمیکند.

سختافزار درایو و کنترل در کابینت دستگاه پرکن. عکس، پروتکل ارتباطی نصب شده یا منطق کنترل خط را نشان نمیدهد.
برای بررسی تعادل، از تأمینکننده بخواهید سناریوهای قطعی کنترلشده و توافقشده را نشان دهد: یک شکاف تأمین بالادستی، یک توقف کوتاهمدت پاییندستی و بازیابی از تغییر موجودی حاصل. سابقه رویداد را با استفاده از بافر پیشبینیشده و زمان بازیابی مقایسه کنید. رویههای پذیرش دقیق FAT/SAT همچنان یک خروجی جداگانه باقی میمانند.
درخواست یک ماتریس سرعت مختص SKU، تعداد بافرهای قابل استفاده در سطوح عملیاتی عادی، شرح پاسخ کنترل و مسئولیت نامگذاری شده برای هر رابط. نمای کلی ادغام خط Sidel نیز به همین ترتیب انتخاب ماشینهای بحرانی، در دسترس بودن، انباشت و کنترلها را به عنوان ورودیهای طراحی مرتبط، با نمودارهای V و سرعتهای بیش از حد در میان نتایج مهندسی، شناسایی میکند.
جریانهای میانگین عادی آنها باید سازگار باشند، اما ماشینهای مستقل ممکن است به قابلیتهای بازیابی متفاوتی نیاز داشته باشند. بخشهای هماهنگشده درون یک مونوبلاک باید از طراحی کنترل هماهنگ تأمینکننده پیروی کنند، نه از تنظیمات درصد مستقل.
هیچ مدت زمان جهانی وجود ندارد. آن را بر اساس وقفهای که باید جذب شود، موجودی موجود، محدودیتهای جابجایی بطری و ظرفیت بازیابی تعیین کنید؛ سپس رویدادهای مکرر را بررسی کنید، نه فقط یک توقف جداگانه.
خیر. این روش فقط در صورتی مفید است که برچسبگذاری یا رفتار بازیابی آن، سیستم را محدود کند و ماشینهای بعدی بتوانند جریان را بپذیرند. در غیر این صورت، سرعت اضافه شده ممکن است به سادگی صف را به سمت بستهبندی تغییر دهد.
یک ترازنامه مفید برای خط پر کردن آب، نحوه عملکرد هر SKU، اتفاقات حین وقفه و نحوه بازیابی سطح بافر نرمال را بیان میکند. فرمت بطری و بستهبندی، دادههای سرعت دستگاه و سوابق توقف معمول خود را با Alps Machine به اشتراک بگذارید تا قبل از انتخاب یک دستگاه مستقل سریعتر، در مورد پیکربندی هماهنگ بحث کنید.

با ادامه استفاده از سایت، شما با سیاست حفظ حریم خصوصی ما ، شرایط و ضوابط، موافقت میکنید.