راهکار پیشرفته بستهبندی مایعات
سوالی هست؟
با ما در تماس باشید


قوطیها به قالب بستهبندی محبوبی برای نوشیدنیها از نوشیدنیهای گازدار و آبجو گرفته تا آبمیوه، نوشیدنیهای کاربردی و چای آماده تبدیل شدهاند. قوطیهای سبک، پلمپشده و قابل بازیافت، مزایای کاربردی را هم برای تولیدکنندگان و هم برای مصرفکنندگان ارائه میدهند.
اما واقعاً چه اتفاقی بین یک قوطی خالی و یک محصول نهایی میافتد؟ پر کردن تنها بخشی از فرآیند است. یک خط کامل پر کردن قوطی ممکن است شامل جدا کردن قوطی خالی از پالت، تمیز کردن، پر کردن، آببندی، بازرسی، کدگذاری و بستهبندی ثانویه باشد. هر مرحله باید به ترتیب صحیح انجام شود تا از کیفیت محصول محافظت شود و خط به طور روان کار کند.
این راهنما فرآیند کامل پر کردن قوطی ، از جابجایی قوطی خالی تا بستهبندی محصول نهایی را به تفصیل شرح میدهد. شما خواهید آموخت که در هر مرحله چه اتفاقی میافتد، چه تجهیزاتی درگیر هستند و چگونه این فرآیندها با هم کار میکنند تا یک خط تولید کارآمد و قابل اعتماد ایجاد کنند.
قوطیهای خالی، چه آلومینیومی و چه حلبی، معمولاً روی پالت به کارخانه میرسند. قبل از شروع پر کردن، باید از هم جدا، مرتب و به آرامی به خط تولید منتقل شوند.
مراحل کلیدی:
پالتزدایی: قوطیهای روی هم چیده شده را لایه به لایه از هم جدا میکند.
مرتبسازی قوطیها: قوطیها را طوری مرتب میکند که دهانههای آنها رو به بالا باشد.
رد کردن: قوطیهای واژگون شده، آسیبدیده یا روی هم افتاده را حذف میکند.
قوطیهای ورودی باید عاری از فرورفتگی، آسیب فلنج، آلودگی و جهتگیری نادرست باشند. نوار نقالهها و سیستمهای تغذیه نیز باید فاصله پایدار را حفظ کنند و در عین حال آسیب به ظروف را به حداقل برسانند. جابجایی ضعیف در این مرحله میتواند باعث گیر کردن، پر کردن نادرست یا آسیب به تجهیزات در مراحل بعدی شود. بنابراین، الزامات بازرسی قوطیهای ورودی باید همراه با تأمینکننده قوطی و طرح کیفیت کارخانه تعریف شود. یک روش پر کردن قوطی قابل اعتماد با جابجایی مطمئن ظروف شروع میشود.
قبل از ورود قوطیهای خالی به محل پر کردن، باید آنها را تمیز و ضدعفونی کرد تا سطوح بهداشتی حفظ شده و خطر آلودگی نوشیدنی کاهش یابد. حتی زمانی که قوطیها تمیز عرضه میشوند، ممکن است بر اساس الزامات بهداشتی کارخانه، شستشوی اضافی در فرآیند تولید گنجانده شود.
اسپری آب داغ یا ضدعفونیکننده: اسپری کردن با فشار بالا با آب داغ یا یک ضدعفونیکننده مناسب مواد غذایی به از بین بردن گرد و غبار، باقیماندهها و میکروارگانیسمهای بالقوه از داخل قوطی کمک میکند.
خشک کردن استریل با هوا: پس از شستشو، هوای فشرده استریل میتواند رطوبت باقی مانده را قبل از پر کردن از بین ببرد.
بسیاری از کارخانههای نوشیدنی، شستشوی داخلی قوطی را به عنوان بخشی از برنامههای بهداشتی مبتنی بر HACCP یا BRC خود در نظر میگیرند. فرآیند تمیز کردن باید برای هدف مورد نظر خود اعتبارسنجی شده و به دقت کنترل شود تا از آسیب به قوطی، باقی ماندههای شیمیایی یا آلودگی ثانویه جلوگیری شود. تمیز کردن مناسب، پایهای تمیزتر و مطمئنتر برای مرحله پر کردن ایجاد میکند.
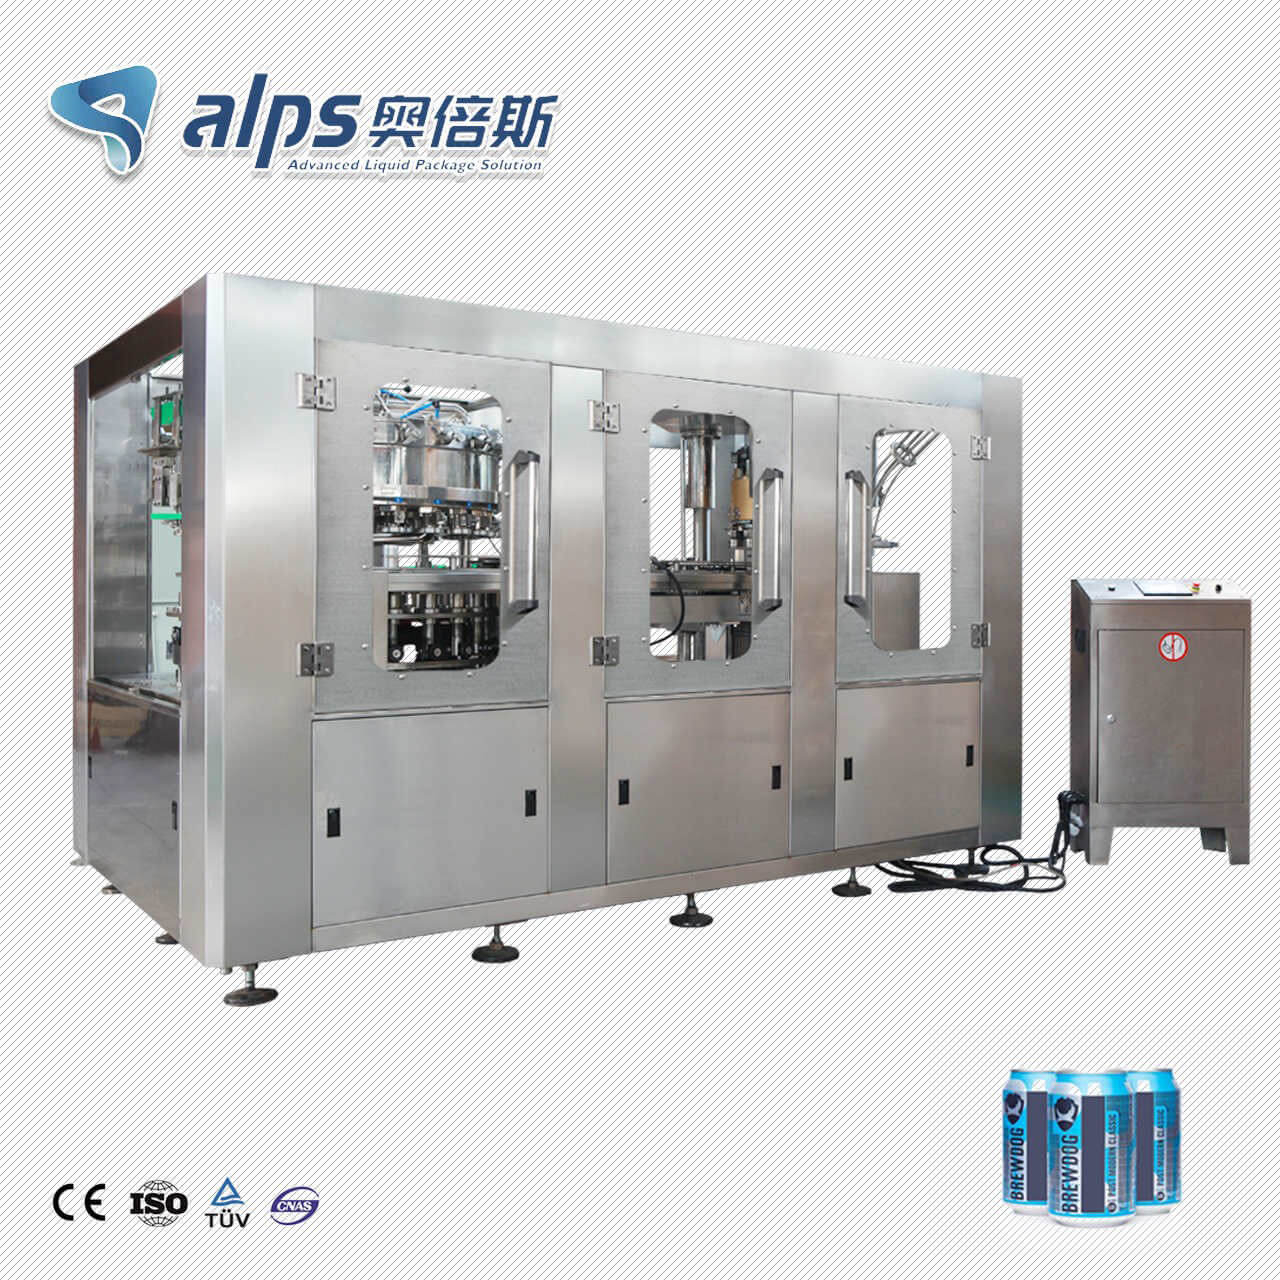
پر کردن، قلب خط پر کردن قوطی است ، جایی که نوشیدنی با دقت به قوطیها منتقل میشود. روش پر کردن و شیرها باید با کربناسیون، ویسکوزیته، رفتار کف کردن، محتوای جامدات و حساسیت به اکسیژن محصول مطابقت داشته باشند.
روش های پر کردن
نوع | محصولات مناسب | اصل کلیدی |
پر کردن ایزوباریک | کولا، آبجو، آب گازدار | قبل از پر کردن، ابتدا CO2 برای متعادل کردن فشار وارد میشود. |
پر کردن با فشار اتمسفری/منفی | آبمیوه، آب، چای | از اختلاف جاذبه یا فشار برای پر شدن کنترل شده استفاده میکند |
پر کردن ایزوباریک شش مرحلهای
موقعیت: قوطی را در مقابل شیر پرکن ببندید.
تخلیه CO2 : هوای داخل قوطی را با CO2 جایگزین کنید.
تنظیم فشار: فشار قوطی و مخزن را متعادل کنید.
پر کردن: شیر مایع را باز کنید و نوشیدنی را منتقل کنید.
برگشت گاز: وقتی مایع به سطح مورد نیاز رسید، پر کردن را متوقف کنید.
کاهش فشار: قبل از تخلیه، فشار داخلی را آزاد کنید.
سیستمهای مدرن میتوانند به دقت پر کردن حدود ±1 گرم دست یابند. با این حال، قوطیهای نهایی هنوز هم باید از طریق نمونهبرداریهای تایید شده و بررسیهای کیفی، از جمله سطح پر شدن، دما، کف، فضای بالای ظرف، اکسیژن محلول و کربناسیون، تأیید شوند.
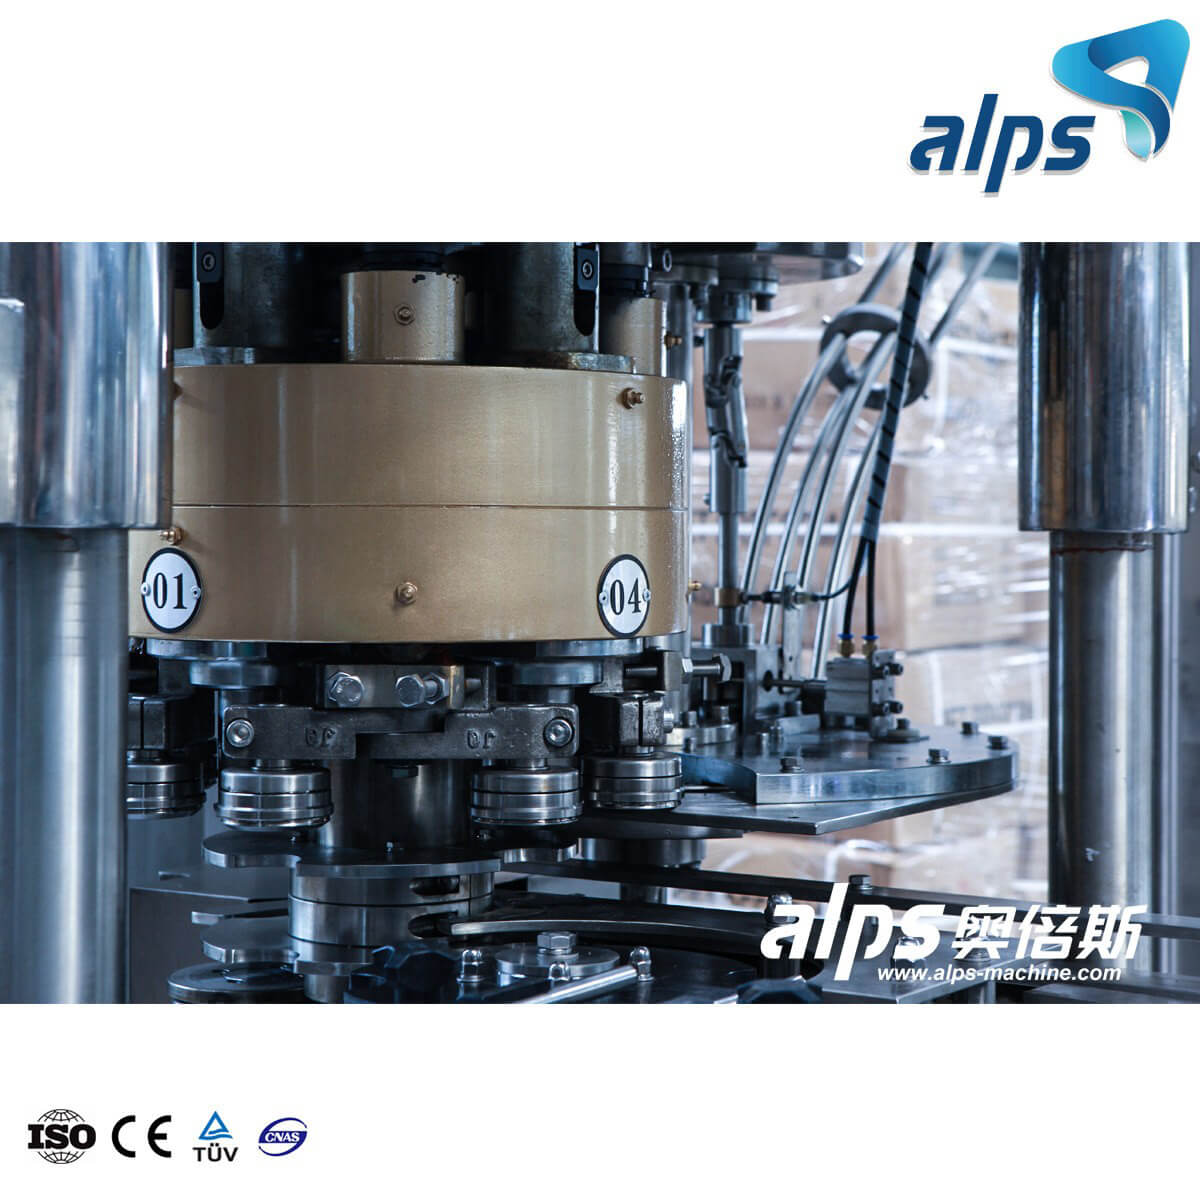
پس از پر کردن، قوطی و درب آن وارد دستگاه دوخت میشوند، جایی که دوخت دوتایی، یک آببندی مطمئن ایجاد میکند. دوخت مناسب از نشت و آلودگی جلوگیری میکند و در عین حال به حفظ کیفیت و ماندگاری محصول کمک میکند.
دستگاه درزگیر از سه نظامهای بالایی و پایینی به همراه دو غلتک درزگیر برای ایجاد اتصال مکانیکی محکم بین بدنه قوطی و درب آن استفاده میکند. پارامترهای کلیدی عبارتند از:
عمق فرورفتگی، همپوشانی قلاب و میزان سفتی: مطمئن شوید که درز الزامات مشخص شده را برآورده میکند.
بار محوری: فرآیند درزگیری ممکن است تقریباً ۱۰۰۰ نیوتن نیروی محوری اعمال کند.
کیفیت درز باید مطابق با مشخصات تأمینکننده و طرح کیفیت کارخانه بررسی شود و در صورت لزوم، ارزیابی داخلی درز نیز انجام شود. نمونهبرداری باید پس از تنظیم درزگیر آغاز شود و پس از آن بررسیهای منظم برای تأیید باقی ماندن پارامترهای درز در محدوده مشخصشده انجام شود. عیوب رایج شامل لبههای تیز، بریدگیها، فلنجهای افتاده، درزهای کاذب، شکستگیها و ترکیبات آببندی اضافی است. هرگونه مورد غیرعادی باید فوراً مورد بررسی قرار گیرد تا از ادامه تولید قوطیهای معیوب جلوگیری شود.
پس از پلمپ، هر قوطی تکمیلشده از یک سری بررسیهای کیفی آنلاین عبور میکند تا صحت پر شدن، یکپارچگی پلمپ، شرایط قوطی و کیفیت کدگذاری تأیید شود.
چک های کلیدی
سطح/وزن پر بودن: قوطیهای کم پر یا پر از مواد را از طریق توزین یا بازرسی با اشعه ایکس تشخیص دهید.
یکپارچگی آببندی: نشتیها را بررسی کنید و از آببندی صحیح درزها اطمینان حاصل کنید.
ظاهر: از بینایی ماشین برای شناسایی فرورفتگیها، تغییر شکلها یا خطاهای برچسبگذاری استفاده کنید.
کدگذاری: تأیید کنید که شمارههای دسته، تاریخها و کدهای QR واضح و دقیق هستند.
خطوط مدرن میتوانند بازرسی و رد محصول را به طور ۱۰۰٪ خودکار انجام دهند. روشهای بازرسی و محدودیتهای پذیرش باید با محصول و بستهبندی مطابقت داشته باشند، در حالی که قوطیهای رد شده باید به طور ایمن کنترل شوند تا از ورود مجدد تصادفی به تولید قابل فروش جلوگیری شود. 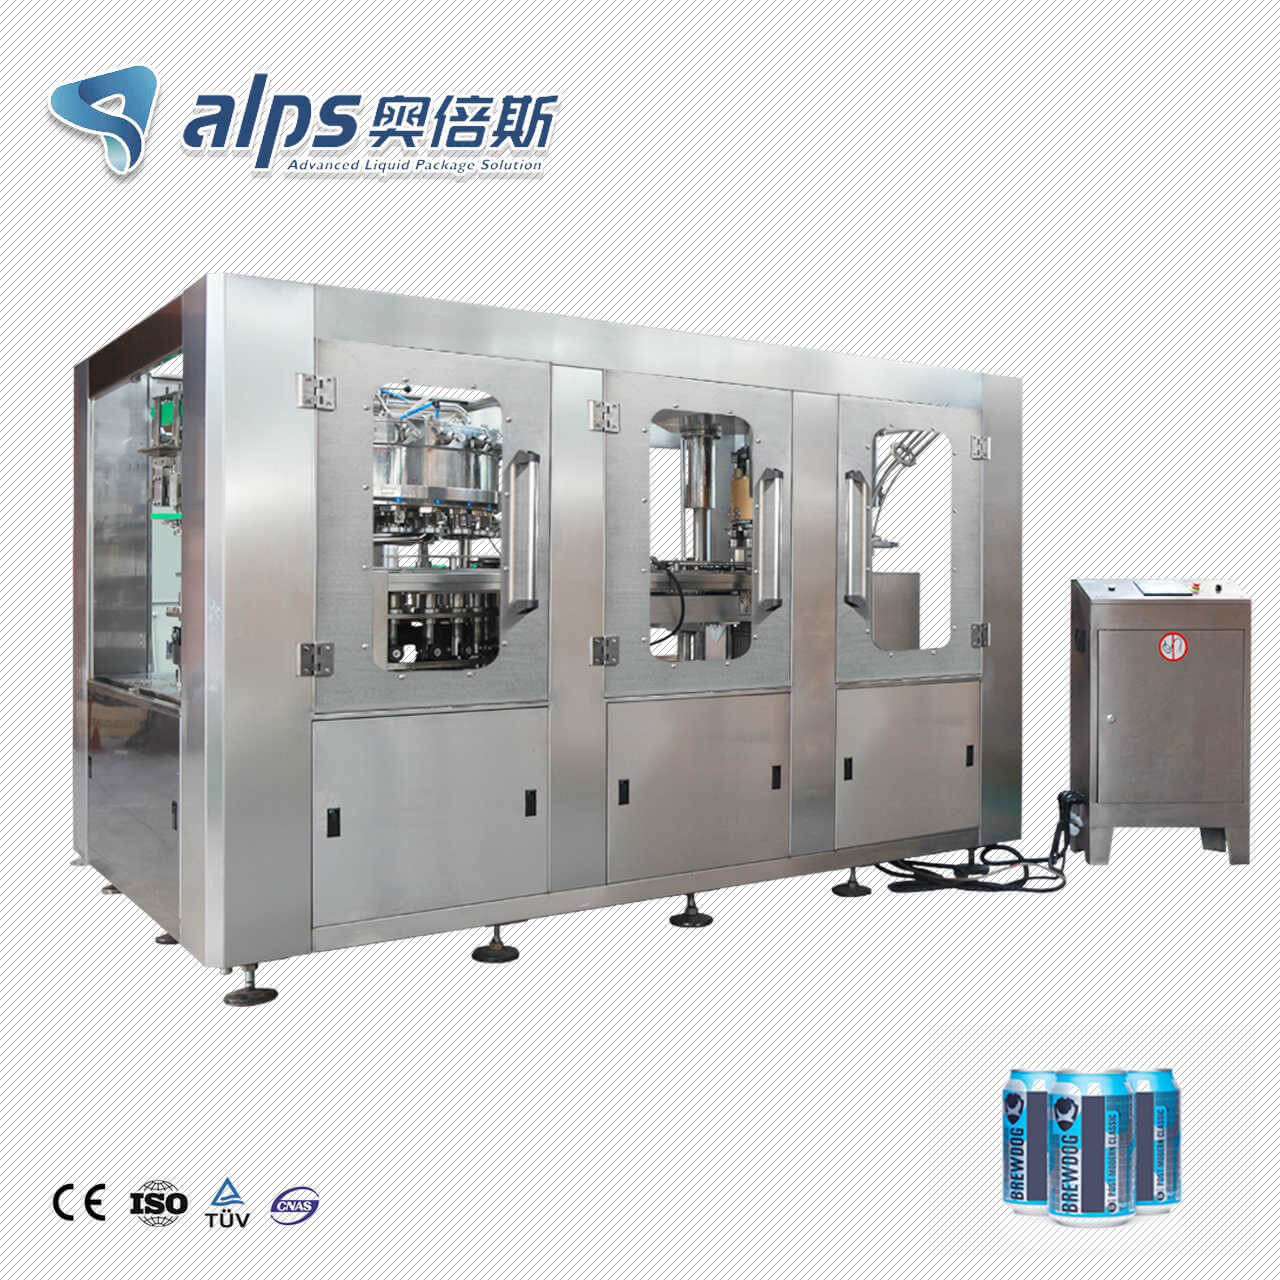
پس از اینکه قوطیها از بازرسی عبور کردند، قبل از رسیدن به بازار، وارد مرحله بستهبندی نهایی میشوند. بسته به محصول، این فرآیند ممکن است شامل گرم کردن، کدگذاری، بستهبندی شرینک یا بستهبندی کارتن و پالتبندی خودکار باشد. یک فرآیند پر کردن قوطی نوشیدنی یکپارچه ، باید از تمیز کردن CIP برای لولههای داخلی و شیرهای پر کردن بدون نیاز به باز کردن قطعات نیز پشتیبانی کند. در طول تمیز کردن و تعویض قطعات، پارامترهای کلیدی مانند شرایط تمیز کردن، دستور العملها، قالبهای قوطی، تنظیمات دستگاه، امکانات، روشهای نمونهبرداری و محدودیتهای کیفیت باید به وضوح تعریف و ثبت شوند.
یک فرآیند پر کردن قوطی قابل اعتماد به هماهنگی هر مرحله، از جابجایی و تمیز کردن قوطی خالی گرفته تا پر کردن، درزگیری، بازرسی و بستهبندی نهایی، بستگی دارد. هر مرحله به کیفیت محصول، راندمان تولید و قابلیت اطمینان بستهبندی کمک میکند، بنابراین هیچ مرحلهای نباید نادیده گرفته شود.
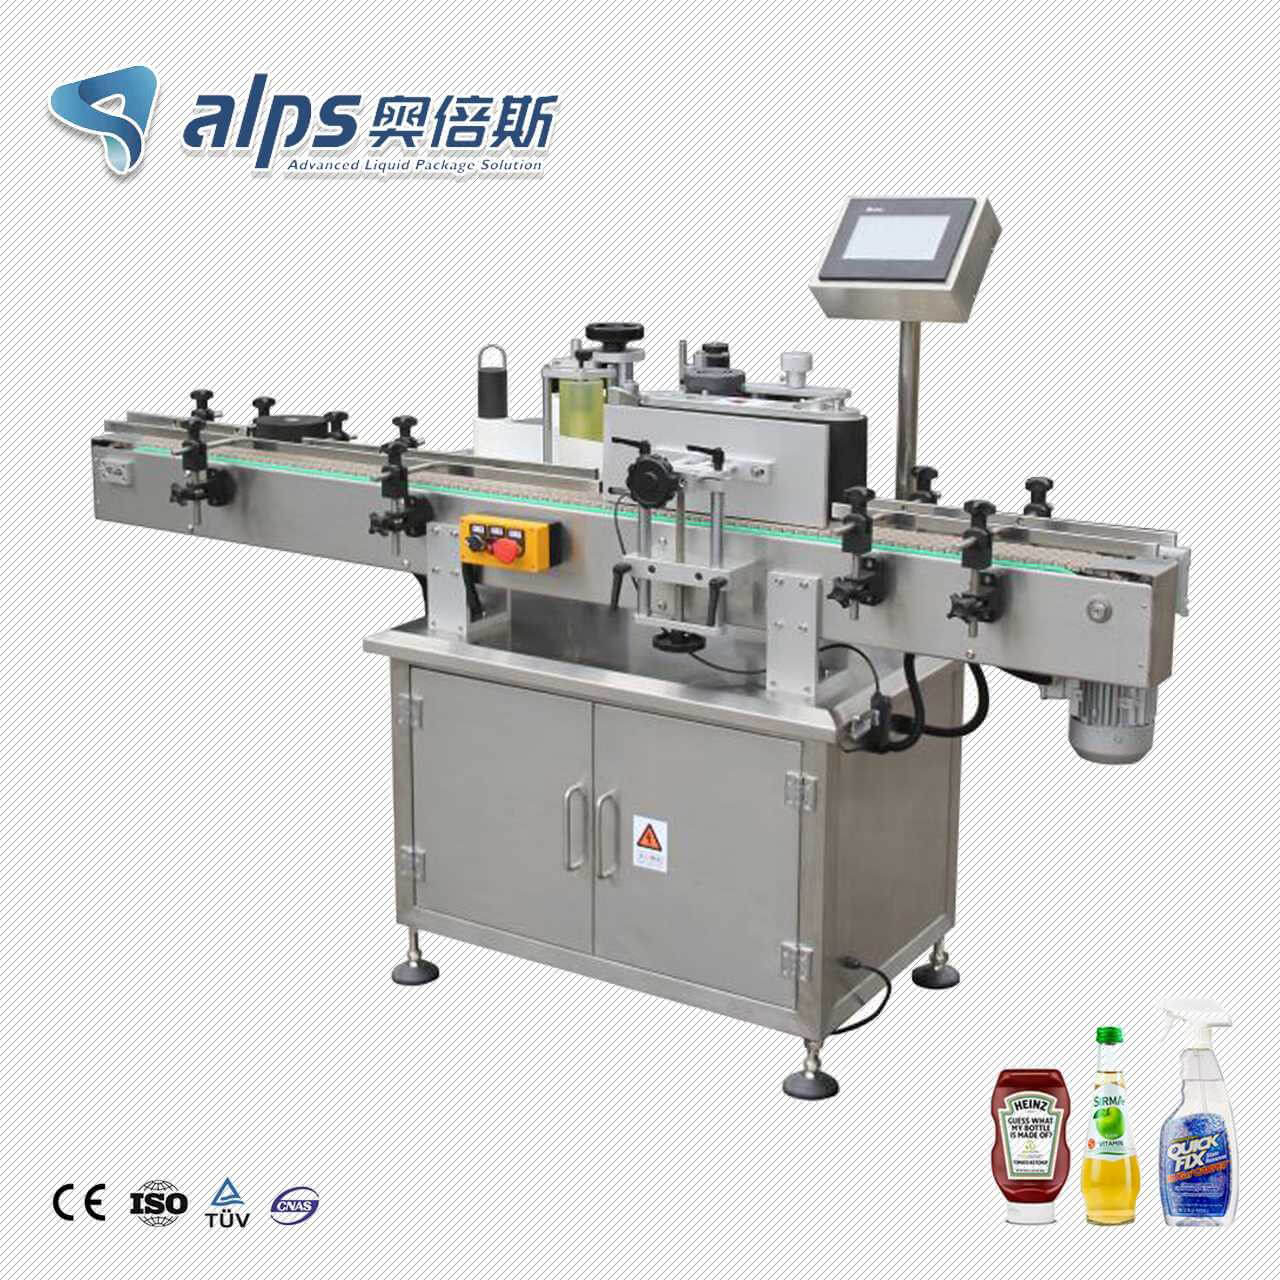
برای تولیدکنندگان نوشیدنی که قصد راهاندازی خط تولید جدید یا ارتقاء تأسیسات موجود خود را دارند، شرکت Alps Machine چیزی بیش از دستگاههای مجزا ارائه میدهد. راهحلهای آماده به کار این شرکت شامل چیدمان کارگاه، چیدمان ماشینآلات و برنامهریزی آب، گاز و برق میشود و تجهیزات آن از سیستمهای تصفیه آب و خطوط تولید نوشیدنیهای گازدار و آبمیوه گرفته تا پرکنهای قوطی، دستگاههای برچسبگذاری و سیستمهای بستهبندی را شامل میشود. این رویکرد یکپارچه به مشتریان کمک میکند تا خطوط تولید پایدار و کارآمدی را از قوطیهای خالی تا محصولات نهایی ایجاد کنند.
با ادامه استفاده از سایت، شما با سیاست حفظ حریم خصوصی ما ، شرایط و ضوابط، موافقت میکنید.