Solución avanzada para envases de líquidos
¿Alguna otra duda o pregunta adicional?
Póngase en contacto


Una lista de verificación para las pruebas de aceptación en fábrica (FAT) y en sitio (SAT) de una línea de llenado de agua debe vincular cada requisito de aceptación con una prueba, un resultado medible y un firmante responsable. Las pruebas de aceptación en fábrica verifican el equipo suministrado antes del envío. Las pruebas de aceptación en sitio verifican la configuración instalada en condiciones reales de planta. Una breve demostración no permite establecer los tres aspectos: la funcionalidad de la máquina, el rendimiento sostenido de la línea y la preparación para la producción.
Para proyectos de agua embotellada en PET, el objetivo práctico es verificar la calidad del producto y del envase acordados, documentando lo que aún no se ha probado. Utilice la siguiente lista de verificación como marco de planificación y, a continuación, adapte el protocolo al alcance del proyecto contratado.
Las pruebas FAT pueden abarcar máquinas individuales o una línea ensamblada en las instalaciones del proveedor. Las pruebas SAT se realizan tras la instalación y puesta en marcha en la planta del comprador. Es importante delimitar la línea de producción: una llenadora probada con una cinta transportadora provisional no ha demostrado el rendimiento de la etiquetadora, la empaquetadora y los controles finales en conjunto.
El alcance publicado de la norma IEC 62381:2024 distingue entre ensayos de aceptación e integración para sistemas de automatización de procesos industriales y respalda planes de ensayo específicos para cada proyecto. Constituye una referencia útil para definir el alcance de los controles, pero no una especificación de aceptación universal ni un sustituto del contrato de compraventa.
Prepare un protocolo aprobado con identificadores de requisitos, métodos de prueba, instrumentos, muestreo, límites de aprobación, testigos y autoridad de aprobación. Defina el formato de la botella, la tasa de operación, la duración de la prueba, el punto de conteo de salida y el tratamiento de las paradas. Indique qué interfaces son reales, simuladas o se han pospuesto a la prueba SAT.
Alinee estas condiciones con las especificaciones que los compradores deben incluir en una solicitud de cotización . La aceptación debe verificar la base de compra acordada, en lugar de introducir nuevas expectativas de rendimiento el día de la prueba.
Para cuestiones de selección de equipos que vayan más allá de la aceptación, consulte cómo elegir una máquina de llenado de agua embotellada . En este caso, centre la revisión en demostrar que la configuración seleccionada cumple con los requisitos acordados.
Identifique los lotes de prueba de preformas o botellas, tapas, etiquetas y materiales de embalaje. Proporcione la cantidad suficiente para la configuración inicial, las pruebas de medición, los cambios de formato y las nuevas pruebas. Verifique la compatibilidad de las botellas y tapas de PET antes de programar la prueba; los sustitutos no aprobados pueden invalidar la demostración prevista.
Registre las condiciones del agua de prueba y cualquier diferencia con respecto a la producción. Defina qué SKU presentan condiciones difíciles de manipulación, llenado o empaquetado. Una prueba exitosa con una botella no califica automáticamente todos los formatos mencionados en la propuesta de venta.
• Alcance e identificación: Compare los modelos de máquina, los números de serie, las opciones instaladas y las piezas de recambio con los planos y las listas de equipos aprobados. Revise las superficies accesibles en contacto con el producto, los sellos, las tuberías y la documentación de materiales requerida por el pedido.
• Funciones mecánicas: Demostrar la transferencia, el enjuague, el llenado, la colocación de tapones y la descarga de botellas con muestras aprobadas. Verificar que no haya colisiones, daños en las botellas, fugas anormales ni alimentación irregular dentro del rango de operación acordado.
• Controles y protección: Personal cualificado debe probar los modos de funcionamiento, las alarmas, las paradas de emergencia, los enclavamientos de seguridad y el reinicio controlado siguiendo un procedimiento de seguridad aprobado. No anule las medidas de seguridad ni introduzca la mano en equipos en movimiento para provocar fallos.
Registre las respuestas esperadas y observadas, no solo que se pulsó un botón. Las directrices del HSE del Reino Unido sobre inspección de equipos hacen hincapié en las comprobaciones basadas en el riesgo y la seguridad dependiente de la instalación. Los requisitos específicos del destino y la evaluación de riesgos de la máquina siguen determinando el alcance real de la verificación de seguridad.

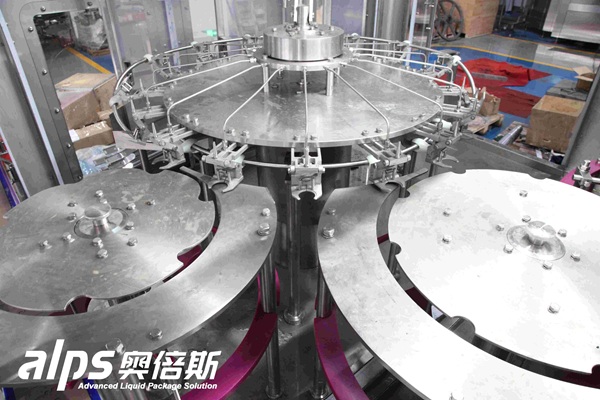
Los componentes del sistema de enjuague y transferencia deben revisarse durante las comprobaciones mecánicas. Las pruebas de aceptación también deben demostrar la manipulación y el enjuague de las botellas con los materiales aprobados.
Defina el intervalo de medición antes de comenzar. Registre la producción aceptada, los rechazos, las paradas y las intervenciones en el punto de entrega acordado. Para una línea completa, cuente los paquetes terminados aceptables o su equivalente en botellas; un contador de llenado por sí solo no puede demostrar la producción envasada. Mantenga las pruebas de fallos planificadas separadas de la prueba de resistencia, a menos que el protocolo las incluya explícitamente.
Elemento de prueba | Qué demostrar | Pruebas a conservar |
Producción sostenida | Se acordó el número de referencia (SKU) y la tarifa durante el período especificado, registrándose los servicios públicos. | Recuentos de inicio/fin, tiempo transcurrido, rechazos y registro de paradas |
Cantidad de llenado | Muestras a lo largo de la ejecución y posiciones de llenado relevantes, utilizando el método acordado. | Mediciones individuales, límites e identificación del instrumento. |
Calidad del cierre | Asentamiento de la tapa, estado de la banda de seguridad, par de apriete especificado y comprobaciones de fugas. | Identificadores de muestras, condiciones de prueba y resultados por defecto |
Etiquetar y empaquetar | Diseño/código correcto, posición de la etiqueta, cantidad de paquetes e integridad del paquete especificada | Muestras de referencia, mediciones y registros de defectos |
Inspección/rechazo | Defectos conocidos rastreados hasta su eliminación confirmada; respuestas acordadas ante fallas. | Identificadores de desafío, detecciones, rechazos y eventos perdidos |
Cambio | Se aprobó el cambio de formato y se obtuvo una salida estable y aceptable. | Tiempo transcurrido, piezas, configuraciones, mano de obra y desperdicio inicial |
Aplique los límites numéricos de la especificación aprobada, no una tolerancia universal sin fuente. Para la prueba de taponado, distinga el ajuste de la taponadora del par de apriete o desprendimiento medido. Identifique el método y el tiempo transcurrido tras el taponado. Para la sincronización del cambio, determine si el intervalo abarca desde el último paquete aceptable del formato antiguo hasta la producción estable y aceptable del nuevo formato.

Los cabezales de taponado disponen de escalas de ajuste. El ajuste en el cabezal no representa el par de apriete medido en una botella terminada; verifique los cierres utilizando el método de prueba acordado.
Comience con la preparación para la instalación: estado del transporte, montaje, alineación, conexiones de servicios y resolución de los hallazgos relevantes de la prueba de aceptación en fábrica (FAT). Vuelva a verificar las funciones afectadas por el envío, el recableado, los cambios de software o la conexión a otras máquinas antes de la prueba de funcionamiento en el sitio.
• Servicios públicos bajo carga: Confirme el suministro eléctrico en el equipo, la presión del aire comprimido y la calidad especificada en los puntos de uso, las condiciones del suministro de agua y el drenaje durante la operación y la limpieza. Registre las condiciones reales comparándolas con el programa de servicios públicos aprobado.
• Integración y recuperación: Ponga en marcha la línea adquirida con los materiales y operarios de la planta. Demuestre los escenarios acordados de falta de suministro, bloqueo aguas abajo, fallos de comunicación y reinicio mediante procedimientos controlados. Verifique las funciones de seguimiento y rechazo en todos los límites de la máquina.
• Limpieza e higiene: Demuestre el acceso para la limpieza, el drenaje y las secuencias de limpieza especificadas. Si se suministra CIP, verifique los registros operativos y los instrumentos necesarios. Completar la secuencia por sí solo no garantiza la eficacia de la limpieza ni la idoneidad microbiológica; conserve el plan de verificación acordado por separado.
Si una condición del sitio no cumple con las especificaciones, documente la desviación y las pruebas afectadas. Diagnostique la causa antes de asignar responsabilidades. No acepte una interfaz no probada simplemente porque su señal FAT simulada funcionó.

Los componentes neumáticos dependen en gran medida del suministro de aire comprimido. Durante la prueba de aceptación en sitio (SAT), verifique las condiciones de suministro especificadas bajo carga, no solo la potencia nominal del compresor.
Utilice una lista de verificación que asigne a cada hallazgo un ID, impacto, responsable, fecha límite de corrección, requisito de repetición de prueba y evidencia de cierre. Separe las categorías de aprobado, reprobado, no probado y no aplicable; una casilla marcada nunca debe ocultar una prueba aplazada. Conserve el resultado original de reprobado junto con el de la repetición de prueba.
El documento técnico sobre las pruebas de aceptación en fábrica de Allpax incluye documentación, capacitación del operador y revisión del mantenimiento, además de las pruebas de la maquinaria. Para una línea de agua, solicite los planos finales, manuales, recetas aprobadas, copias de seguridad del software, registros de calibración, lista de repuestos y registro de capacitación correspondientes al alcance del servicio.
Mantenga como decisiones distintas la liberación del envío, la aceptación en planta y la autorización para la producción. No opere con defectos críticos para la seguridad sin resolver. Cualquier elemento abierto no crítico permitido requiere condiciones explícitas y responsabilidad de cierre; la aprobación comercial no reemplaza el proceso de liberación de calidad del producto de la planta.
No existe una duración universal. Debe ajustarse al equipo, las condiciones de operación y los modos de falla que la prueba debe revelar, con suficientes materiales para completarla. Una breve demostración de velocidad no equivale a una prueba de resistencia, y el período de observación no debe modificarse una vez conocidos los resultados.
Sí, siempre que los testigos puedan identificar el equipo, observar los procedimientos acordados y acceder a las mediciones y los registros de eventos. Planifique con antelación la cobertura de las cámaras, las vistas de los instrumentos y la manipulación de las muestras, y asigne un testigo local competente cuando sea necesario. Los fragmentos de vídeo editados por sí solos no permiten determinar lo que ocurrió durante una medición.
Acuerde una matriz de formatos basada en las diferencias de manejo, cierres, etiquetas y configuraciones de empaque. Las pruebas representativas pueden reducir la repetición, pero su justificación y exclusiones deben ser explícitas. Un rango de tamaños en un folleto no demuestra que se hayan aceptado todos los diseños intermedios o los diferentes acabados del cuello.
Incluya personal capacitado para evaluar los requisitos de ingeniería, operación, mantenimiento y calidad, con apoyo de seguridad cualificado para las verificaciones pertinentes. Designe a la persona encargada de registrar las evidencias y a la que se pueden aceptar las desviaciones. Un representante de compras puede coordinar la visita, pero no se espera que evalúe todos los resultados técnicos por sí solo.
No por sí solo. La aceptación del equipo abarca su alcance definido; la comercialización del producto también depende de la calidad del agua, la higiene, el embalaje y las verificaciones de cumplimiento aplicables en la planta. Mantenga bajo control las botellas de puesta en marcha y de prueba, y deje que el equipo de calidad responsable determine su destino en lugar de tratarlas como existencias normales para la venta.
Al continuar utilizando el sitio, usted acepta nuestra política de privacidad y nuestros Términos y Condiciones.