Solución avanzada para envases de líquidos
¿Alguna otra duda o pregunta adicional?
Póngase en contacto


Una máquina de llenado de cerveza puede presentar una única falla aparente, cuando la causa real se encuentra en una etapa anterior del proceso, en una válvula de llenado o en la sección de cierre. El exceso de espuma, el llenado insuficiente y la entrada de oxígeno suelen tener causas comunes, como una temperatura inestable de la cerveza, un desequilibrio de presión, la obstrucción de los conductos de gas o un cierre retardado.
La forma más rápida de encontrar la causa es clasificar el patrón antes de modificar la receta. Compruebe si el problema afecta a todos los envases o solo a una unidad, a todas las referencias o a una sola cerveza, y a toda la producción o solo a momentos puntuales. Esta información orienta la inspección y evita que un ajuste genere un segundo problema.

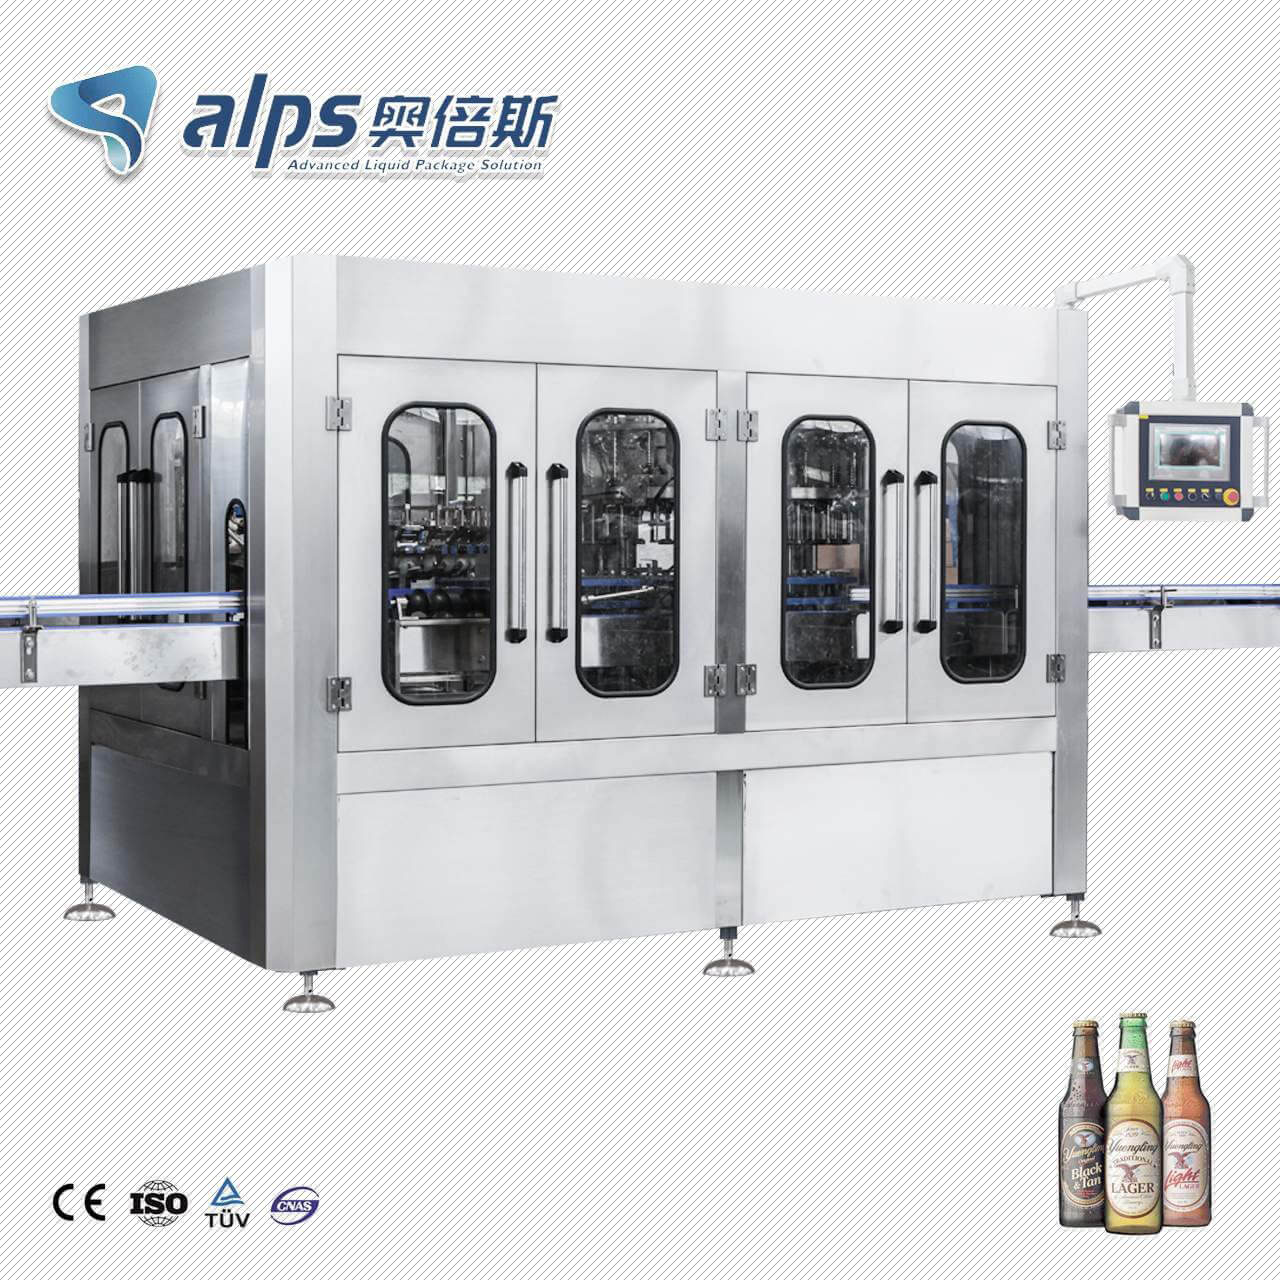
Equipos de llenado de cerveza ALPS. Diagnostique el patrón de fallas antes de cambiar la receta de producción. Fuente: ALPS Machinery
Antes de abrir las protecciones o cambiar la configuración, siga los procedimientos aprobados de bloqueo, saneamiento y operación. Guarde la receta activa y recoja los paquetes defectuosos. Luego pregunte:
¿ Se repite el defecto en el mismo cabezal de llenado o de cierre?
¿ Comenzó después de la limpieza, el mantenimiento, un cambio de formato o un nuevo lote de cerveza?
¿ Aparece únicamente durante el arranque, paradas breves o reinicios?
¿ La temperatura del producto, la carbonatación, la presión del tanque y el suministro del contenedor se encuentran dentro del rango aprobado por la cervecería?
¿ El envase lleno se mantiene estable durante el traslado, el taponado o el sellado?
Un defecto que afecta a toda la línea suele indicar un problema en una entrada común. Un defecto que se repite en una misma posición sugiere un problema en una válvula, ventilación, elevador, sensor, guía o estación de cierre local.
Síntoma | Área probable | Primera evidencia a recopilar |
Exceso de espuma | Temperatura de la cerveza, equilibrio de presión, ventilación, descompresión, agitación | Temperatura y presión de entrada, historial de paradas, comparación directa |
Nivel de llenado desigual | Espuma, sincronización de válvulas, ventilación restringida, suministro inestable, posición del contenedor | Pesos o niveles de llenado, número de cabezas afectadas, tendencia del nivel del tanque |
Aumento del oxígeno envasado | Purga, calidad del gas, fugas, transferencia abierta, retraso en el cierre | Resultados de oxígeno del tanque y del paquete, ajustes de purga, tiempo de transferencia |
Defectos en la tapa o en la costura | Suministro de cierre, alineación del cabezal, herramientas desgastadas, estabilidad de la transferencia | Muestras marcadas, mediciones de torsión o de costura, número de estación |
Goteo o pérdida de producto | Sello de válvula, asiento de válvula, residuos, sincronización de cierre | Ubicación de la fuga, registro de inspección, historial del producto y de la limpieza |
Atascos o paradas repetidas | Guías, piezas de cambio, sensores, calidad del contenedor, equilibrio de la cinta transportadora | Registro de alarmas, vídeo, muestras de contenedores, ubicación exacta de la parada. |

Detalle del cabezal de llenado ALPS. Un síntoma en un solo cabezal requiere una comparación local antes de realizar cambios en toda la línea. Fuente: ALPS Machinery
La espuma se forma cuando el dióxido de carbono disuelto se libera más rápido de lo que el sistema de llenado puede controlarlo. La cerveza caliente, una caída repentina de presión, una ventilación restringida o una descompresión brusca pueden contribuir a ello. Las paradas pueden empeorar el síntoma a medida que cambian las condiciones.
Confirme las condiciones en la entrada de llenado. Compare la temperatura y la presión durante la producción normal con las lecturas registradas durante la falla. Si un cabezal presenta espuma, inspeccione su sello, la vía de ventilación y la secuencia de elevación y descompresión. Si todos los cabezales presentan espuma, verifique primero las condiciones de suministro compartido.
Utilice la receta aprobada y cambie una variable a la vez. ALPS explica cómo funcionan conjuntamente la igualación de presión, el llenado y la descompresión en su guía de llenado isobárico . [1]
La espuma puede dar lugar a interpretaciones erróneas del nivel de llenado. Deje que las muestras se asienten y luego compare el peso o el volumen llenos utilizando el método de la cervecería. Registre la altura de la espuma para cada muestra, ya que un promedio puede ocultar un punto de llenado deficiente.
Para un patrón de un solo cabezal, inspeccione la válvula, el tubo de ventilación, los sellos, la sincronización y el centrado del contenedor. Para un patrón de toda la línea, revise el suministro de producto, el nivel del tanque, el control de presión y la frecuencia de parada. Confirme que las especificaciones del contenedor no hayan cambiado.
Tras la corrección, tome una muestra de cada cabezal y guarde los resultados junto con la receta y el registro de mantenimiento.
La Asociación de Cerveceros recomienda monitorear el oxígeno durante la elaboración, el almacenamiento y el envasado. [2] Compare el oxígeno disuelto antes del llenado con los resultados del envasado después del cierre. La diferencia ayuda a localizar el punto de recogida.
Verifique la purga, la calidad del gas, las conexiones sueltas, los sellos desgastados y el intervalo entre el llenado y el cierre. Preste atención a las microparadas, ya que un recipiente descubierto puede absorber oxígeno durante la transferencia. Inspeccione el recorrido de la tapa o el tapón al colocarlo y cerrarlo.
Utilice el punto de muestreo, el instrumento y el objetivo aprobados por la cervecería; los resultados de otra planta pueden no ser comparables.

ALPS puede utilizar equipos de cierre. La calidad del cierre final debe verificarse según las especificaciones del paquete. Fuente: ALPS Machinery
La máquina de llenado y cierre de cerveza debe diagnosticarse como un único sistema de envasado. Un llenado correcto no protege el producto si la corona, la tapa o el doble cierre no cumplen con las especificaciones.
Marque los envases defectuosos y rastréelos hasta el cabezal de cierre. Verifique el estado del cierre, la estabilidad de la alimentación, la presentación, la alineación y el desgaste de las herramientas. Siga el método de inspección del proveedor del cierre. Para las latas, mida la doble costura con respecto a la lata y la especificación del extremo. La guía de la Brewers Association incluye controles rutinarios del peso del envase y de la costura. [3]
Si se repite un defecto en el cierre, siga el procedimiento de retención e inspección de la cervecería. Conserve muestras por estación y fecha para distinguir los daños aislados de un problema recurrente en la máquina.
Una válvula que gotea puede contener residuos, tener un sello dañado o cerrarse en el punto incorrecto. Registre si el goteo se produce después de un cabezal, un producto o en el período posterior a la limpieza. Inspeccione siguiendo el procedimiento de aislamiento seguro del fabricante.
Para detectar atascos, comience por el punto de contacto. Verifique las guías, las estrellas, los tornillos, los elevadores y los sensores con respecto a la configuración actual. Conserve los contenedores defectuosos y los que funcionan correctamente para compararlos. Si las paradas se producen tras una ralentización aguas abajo, revise la acumulación y el control de la línea.
ALPS describe las líneas de cerveza como sistemas conectados de enjuague, llenado, taponado, etiquetado y envasado. [4] Cada sección necesita el mismo contenedor y base de salida.
1. Garantice la seguridad. Siga los procedimientos de emergencia, aislamiento y saneamiento de la línea antes de la inspección.
2. Conserve la evidencia. Guarde la receta, el registro de alarmas, los datos de tendencias y las muestras de paquetes marcadas. Anote la hora exacta y el cabezal afectado.
3. Separe las causas compartidas de las locales. Compare cada causa con una sola, y la producción constante con las interrupciones o paradas.
4. Verifique los datos de entrada antes de configurar. Compruebe el estado de la cerveza, el gas, los recipientes, los cierres y los servicios públicos según las especificaciones aprobadas.
5. Modifique una variable. Registre el valor original, el ajuste y el resultado. Restablezca la configuración aprobada si la prueba no soluciona el problema.
6. Compruebe la corrección. Ejecute una muestra definida, inspeccione los paquetes finalizados y confirme que el fallo no se repite después de detener y reiniciar el sistema.
Este sistema reduce las conjeturas y proporciona al siguiente turno o al técnico remoto un registro útil.

Equipos rotativos de envasado de cerveza ALPS. Las comprobaciones repetibles ayudan a relacionar el estado de la máquina con los resultados del envase final. Fuente: ALPS Machinery
Antes de la producción, verifique la receta y cambie las piezas, inspeccione los sellos, confirme los lotes de envasado y revise los instrumentos. Durante el proceso, supervise las condiciones de entrada, los rechazos, los resultados del llenado, el oxígeno envasado cuando sea necesario y las comprobaciones de cierre.
Tras la producción, siga el procedimiento de limpieza validado, inspeccione los puntos de desgaste y cierre las acciones de mantenimiento. Los registros de envasado deben vincular el lote, los materiales, las verificaciones y las acciones correctivas. La guía de seguridad alimentaria de la Brewers Association destaca los registros de envasado, la trazabilidad y el monitoreo calibrado. [5]
Utilice una lista de verificación medible con el número de identificación, el resultado, el código de alarma, el límite de inspección, el propietario y el tiempo de finalización.
Un paquete de servicio claro agiliza el diagnóstico. Incluye:
· Modelo y número de serie de la máquina;
• Cerveza, carbonatación y condiciones reales de entrada del llenador;
· Especificaciones del envase y del cierre con fotos de muestra;
· Receta activa, lecturas e historial de alarmas;
· Número de personas afectadas y un vídeo de seguridad de la avería;
· Cambios recientes y resultados de los ajustes aprobados.
Póngase en contacto con el proveedor antes de modificar parámetros protegidos, circuitos de seguridad o la lógica del PLC. Informe sobre roturas de cristales, presión descontrolada, fallos de cierre repetidos, averías eléctricas y resultados de limpieza deficientes.
La configuración óptima de la máquina de llenado de cerveza produce un envase estable en condiciones aprobadas. Diagnostique el patrón, identifique la estación afectada y confirme la solución con los datos del envase.
Las cervecerías que planean una nueva línea pueden revisar la línea de llenado de cerveza ALPS y enviar los requisitos de producto, empaque, producción y aceptación para la revisión de configuración. [4]
Verifique la receta del producto, cambie las piezas y la configuración del contenedor, y luego ajuste la temperatura, la presión, la ventilación y la descompresión. Una guía o un sello defectuoso pueden afectar un cabezal; una receta incorrecta generalmente afecta a toda la llenadora.
Un defecto recurrente en una sola culata indica problemas con componentes locales o con la sincronización. Compare la válvula, el conducto de ventilación, los sellos, la elevación y el centrado con una culata que funcione correctamente y, a continuación, tome muestras de todas las culatas.
Solo cuando la evidencia localiza la toma en la secuencia de llenado. Compare las mediciones antes del llenado y después del cierre, luego inspeccione la purga, la calidad del gas, las fugas, el tiempo de cierre y las paradas.

Al continuar utilizando el sitio, usted acepta nuestra política de privacidad y nuestros Términos y Condiciones.