Fortschrittliche Flüssigkeitsverpackungslösung
Irgendeine Frage?
Kontaktiere uns


Eine Checkliste für die Werksabnahmeprüfung (FAT) und die Standortabnahmeprüfung (SAT) einer Wasserabfüllanlage sollte jede Abnahmeanforderung mit einem Test, einem messbaren Ergebnis und einem verantwortlichen Unterzeichner verknüpfen. Die Werksabnahmeprüfung (FAT) prüft die gelieferte Ausrüstung vor dem Versand. Die Standortabnahmeprüfung (SAT) prüft die installierte Konfiguration unter realen Anlagenbedingungen. Ein kurzer Demonstrationslauf kann nicht alle drei Aspekte – Maschinenfunktionalität, dauerhafte Anlagenleistung und Produktionsbereitschaft – nachweisen.
Bei Projekten mit PET-Wasserflaschen besteht das praktische Ziel darin, die vereinbarte Produktionsmenge und Verpackungsqualität zu überprüfen und gleichzeitig zu dokumentieren, was noch nicht geprüft wurde. Nutzen Sie die folgende Checkliste als Planungsrahmen und passen Sie das Protokoll anschließend an den vereinbarten Leistungsumfang an.
Die Werksabnahmeprüfung (FAT) kann einzelne Maschinen oder eine komplette Fertigungslinie beim Lieferanten umfassen. Die Abnahmeprüfung (SAT) erfolgt nach Installation und Inbetriebnahme beim Käufer. Die Abgrenzung ist entscheidend: Eine mit einem temporären Förderband getestete Abfüllanlage hat die Leistungsfähigkeit der finalen Etikettier-, Verpackungs- und Steuerungsanlage nicht vollständig nachgewiesen.
Der veröffentlichte Anwendungsbereich der IEC 62381:2024 unterscheidet zwischen Abnahme- und Integrationsprüfungen für Automatisierungssysteme in der Prozessindustrie und unterstützt projektspezifische Prüfpläne. Sie dient als nützliche Referenz für den Geltungsbereich von Steuerungssystemen, ist jedoch keine universelle Abnahmespezifikation für abgefülltes Wasser und ersetzt nicht den Kaufvertrag.
Erstellen Sie ein genehmigtes Protokoll mit Anforderungs-IDs, Testmethoden, Instrumenten, Probenahme, Grenzwerten, Zeugen und der Genehmigungsbefugnis. Definieren Sie das Flaschenformat, die Betriebsrate, die Testdauer, den Ausgabezählpunkt und die Behandlung von Stopps. Geben Sie an, welche Schnittstellen real, simuliert oder auf SAT verschoben sind.
Diese Bedingungen sollten mit den Spezifikationen übereinstimmen, die Käufer in einer Angebotsanfrage angeben sollten . Die Abnahme sollte die vereinbarte Kaufgrundlage bestätigen und nicht am Testtag neue Leistungserwartungen einführen.
Bei Fragen zur Geräteauswahl, die über die Abnahme hinausgehen, lesen Sie bitte den Leitfaden zur Auswahl einer Abfüllanlage für Mineralwasser . Konzentrieren Sie sich hier bei der Überprüfung darauf, die gewählte Konfiguration anhand der vereinbarten Anforderungen zu demonstrieren.
Ermitteln Sie die Testchargen von Vorformlingen oder Flaschen, Verschlüssen, Etiketten und Verpackungsmaterialien. Stellen Sie ausreichend Material für die Einrichtung, Messläufe, Umrüstungen und Wiederholungstests bereit. Prüfen Sie die Kompatibilität von PET-Flaschen und -Verschlüssen vor der Testplanung; nicht zugelassene Alternativen können die geplante Demonstration ungültig machen.
Dokumentieren Sie die Bedingungen des Testwassers und etwaige Abweichungen von der Produktion. Legen Sie fest, welche Artikelnummern (SKUs) schwierige Handhabungs-, Abfüll- oder Verpackungsbedingungen darstellen. Ein erfolgreicher Testlauf mit einer Flasche qualifiziert nicht automatisch alle im Verkaufsangebot aufgeführten Formate.
• Umfang und Identität: Maschinenmodelle, Seriennummern, installierte Optionen und Austauschteile mit genehmigten Zeichnungen und Ausrüstungslisten vergleichen. Zugängliche produktberührende Oberflächen, Dichtungen, Rohrleitungen und die gemäß Auftrag erforderliche Materialdokumentation prüfen.
• Mechanische Funktionen: Vorführung von Flaschentransfer, Spülung, Befüllung, Verschlusszuführung und Entleerung anhand freigegebener Muster. Prüfung auf Kollisionen, Flaschenbeschädigungen, ungewöhnliche Leckagen und unzuverlässige Zuführung im vereinbarten Betriebsbereich.
• Steuerung und Schutz: Qualifiziertes Personal muss Betriebsarten, Alarme, Not-Aus-Schalter, Schutzverriegelungen und kontrollierten Neustart gemäß einem genehmigten Sicherheitsverfahren prüfen. Schutzvorrichtungen dürfen nicht umgangen oder in bewegliche Anlagenteile gegriffen werden, um einen Fehler herbeizuführen.
Dokumentieren Sie erwartete und beobachtete Reaktionen, nicht nur, ob ein Knopf gedrückt wurde. Die britischen HSE-Richtlinien zur Geräteinspektion betonen risikobasierte Prüfungen und installationsabhängige Sicherheit. Standortspezifische Anforderungen und die Maschinenrisikobewertung bestimmen weiterhin den tatsächlichen Umfang der Sicherheitsprüfung.

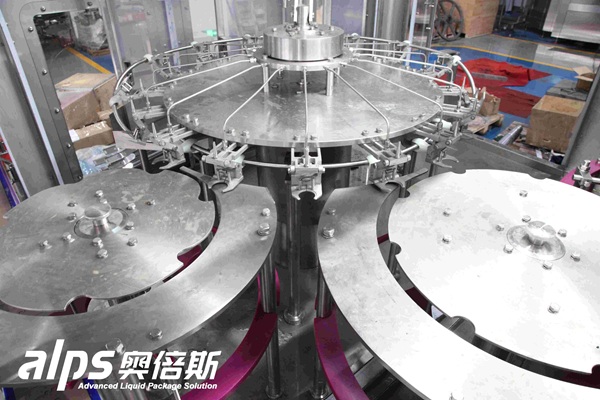
Die Spül- und Transferkomponenten sind bei den mechanischen Prüfungen zu überprüfen. Die Abnahmeprüfung muss außerdem die Handhabung und das Spülen der Flaschen mit den zugelassenen Materialien nachweisen.
Definieren Sie vor Beginn das Messfenster. Erfassen Sie akzeptierte Ausbringungsmengen, Ausschuss, Stopps und Eingriffe am vereinbarten Lieferpunkt. Zählen Sie bei einer kompletten Linie die akzeptierten Fertigpackungen oder deren Flaschenäquivalent; ein Füllzähler allein reicht nicht aus, um die verpackte Ausbringungsmenge nachzuweisen. Führen Sie geplante Fehlertests getrennt vom Dauerlauf durch, es sei denn, das Protokoll sieht dies ausdrücklich vor.
Testgegenstand | Was zu demonstrieren ist | Zu erhaltende Beweise |
Dauerhafte Leistung | Vereinbarte Artikelnummer und Preis für die angegebene Laufzeit, einschließlich der erfassten Nebenkosten | Start-/Endzähler, verstrichene Zeit, Ausschuss und Stoppprotokoll |
Füllmenge | Entnahme von Proben entlang der gesamten Produktionslinie und an relevanten Abfüllpositionen gemäß der vereinbarten Methode | Einzelmessungen, Grenzwerte und Geräte-ID |
Verschlussqualität | Dichtsitzprüfung, Zustand des Sicherheitsverschlusses, vorgeschriebenes Drehmoment und Dichtheitsprüfung | Proben-IDs, Testbedingungen und Ergebnisse nach Defekt |
Etikettieren und verpacken | Korrekte Grafik/Code, Etikettenposition, Packungsanzahl und spezifizierte Packungsintegrität | Referenzmuster, Messungen und Fehleraufzeichnungen |
Prüfung/Ablehnung | Bekannte Mängel wurden bis zu ihrer bestätigten Beseitigung nachverfolgt; vereinbarte Fehlerbehebungsmaßnahmen | Herausforderungs-IDs, Erkennungen, Ablehnungen und verpasste Ereignisse |
Umstellung | Genehmigte Formatänderung, gefolgt von einer stabilen, akzeptablen Ausgabe | Zeitaufwand, Teile, Einstellungen, Arbeitsaufwand und Anlaufkosten |
Es sind die numerischen Grenzwerte aus der genehmigten Spezifikation anzuwenden, nicht eine nicht begründete universelle Toleranz. Bei der Verschlussprüfung ist zwischen der Verschließmaschineneinstellung und dem gemessenen Anzieh- bzw. Lösemoment zu unterscheiden. Methode und Zeit nach dem Verschließen sind zu dokumentieren. Für die Umstellung ist festzulegen, ob das Intervall von der letzten akzeptablen Verpackung im alten Format bis zur stabilen, akzeptablen Produktion im neuen Format reicht.

Die Verschließköpfe verfügen über Einstellskalen. Die Einstellung am Kopf entspricht nicht dem gemessenen Drehmoment an einer fertigen Flasche; überprüfen Sie die Verschlüsse anhand der vereinbarten Prüfmethode.
Beginnen Sie mit der Installationsvorbereitung: Transportzustand, Montage, Ausrichtung, Versorgungsanschlüsse und Behebung relevanter Mängel der Werksabnahmeprüfung (FAT). Überprüfen Sie vor dem Messlauf vor Ort erneut alle Funktionen, die durch Transport, Neuverkabelung, Softwareänderungen oder den Anschluss an andere Maschinen beeinträchtigt wurden.
• Versorgungseinrichtungen unter Last: Prüfen Sie die Stromversorgung der Geräte, den Druckluftdruck und die spezifizierte Qualität an den Entnahmestellen, die Wasserversorgung und die Entwässerung während des Betriebs und der Reinigung. Dokumentieren Sie die tatsächlichen Werte im Vergleich zum genehmigten Versorgungsplan.
• Integration und Wiederherstellung: Betreiben Sie die erworbene Produktionslinie mit den vor Ort eingesetzten Materialien und Bedienern. Demonstrieren Sie vereinbarte Szenarien für Materialmangel, nachgelagerte Blockaden, Kommunikationsstörungen und Neustarts anhand kontrollierter Verfahren. Überprüfen Sie die Tracking- und Ausschussfunktionen über Maschinengrenzen hinweg.
• Reinigung und Hygiene: Demonstrieren Sie die Zugänglichkeit der Reinigung, die Entwässerung und die vorgegebenen Reinigungsabläufe. Bei CIP-Systemen überprüfen Sie die erforderlichen Betriebsaufzeichnungen und Instrumente. Die vollständige Durchführung der Reinigungssequenz allein belegt weder die Reinigungseffektivität noch die mikrobiologische Eignung; bewahren Sie den separat vereinbarten Prüfplan auf.
Wenn ein Standortzustand außerhalb der Spezifikation liegt, dokumentieren Sie die Abweichung und die betroffenen Prüfungen. Ermitteln Sie die Ursache, bevor Sie die Verantwortung zuweisen. Beanspruchen Sie die Abnahme einer ungetesteten Schnittstelle nicht allein deshalb, weil deren simuliertes FAT-Signal funktioniert hat.

Pneumatische Komponenten sind ein wichtiger Faktor, der von der Druckluftversorgung vor Ort abhängt. Überprüfen Sie während der Standortabnahme die spezifizierten Versorgungsbedingungen unter Last, nicht nur die Nennleistung des Kompressors.
Verwenden Sie eine Mängelliste, die jedem Befund eine ID, die Auswirkungen, den Verantwortlichen, die Korrekturfrist, die Notwendigkeit einer erneuten Prüfung und den Abschlussnachweis zuweist. Trennen Sie die Kategorien „bestanden“, „nicht bestanden“, „nicht geprüft“ und „nicht zutreffend“; ein angekreuztes Kästchen darf niemals eine verschobene Prüfung verdecken. Bewahren Sie das ursprüngliche Ergebnis der erneuten Prüfung zusammen mit dem Ergebnis der erneuten Prüfung auf.
Das Whitepaper zur Werksabnahmeprüfung von Allpax umfasst Dokumentation, Bedienerschulung und Wartungsüberprüfung sowie Maschinentests. Für eine Wasserleitung fordern Sie bitte die Bestandspläne, Handbücher, freigegebenen Rezepturen, Software-Backups, Kalibrierungsaufzeichnungen, Ersatzteillisten und Schulungsnachweise an, die für den gelieferten Leistungsumfang relevant sind.
Versandfreigabe, Werksabnahme und Produktionsfreigabe sind separate Entscheidungen. Der Betrieb mit ungelösten sicherheitskritischen Mängeln ist untersagt. Für alle zulässigen, nicht kritischen offenen Punkte sind explizite Bedingungen und eine klare Verantwortlichkeit für deren Behebung erforderlich; die kommerzielle Freigabe ersetzt nicht den werksinternen Produktqualitätsfreigabeprozess.
Es gibt keine allgemeingültige Dauer. Sie richtet sich nach der Ausrüstung, den Betriebsbedingungen und den Ausfallarten, die der Test aufdecken soll, und stellt ausreichend Material für die Durchführung des vereinbarten Tests bereit. Eine kurze Geschwindigkeitsdemonstration ist nicht mit einem Ausdauerlauf gleichzusetzen, und der Beobachtungszeitraum sollte nach Bekanntwerden der Ergebnisse nicht mehr geändert werden.
Ja, sofern Zeugen die Geräte identifizieren, die vereinbarten Verfahren beobachten und auf Messwerte und Ereignisprotokolle zugreifen können. Planen Sie die Kameraabdeckung, die Instrumentenansichten und die Probenhandhabung im Voraus und benennen Sie gegebenenfalls einen kompetenten Zeugen vor Ort. Bearbeitete Videoausschnitte allein reichen nicht aus, um den Ablauf einer Messreihe vollständig zu rekonstruieren.
Vereinbaren Sie eine Formatmatrix, die Unterschiede in Handhabung, Verschlüssen, Etiketten und Verpackungskonfigurationen berücksichtigt. Repräsentative Tests können Wiederholungen reduzieren, ihre Begründung und Ausschlusskriterien müssen jedoch explizit dargelegt werden. Die Angabe einer Größenspanne in einer Broschüre bedeutet nicht, dass alle Zwischengrößen oder unterschiedlichen Halsausführungen geprüft wurden.
Beziehen Sie Personen ein, die die Anforderungen in den Bereichen Technik, Betrieb, Instandhaltung und Qualität beurteilen können, sowie qualifizierte Sicherheitsfachkräfte für die entsprechenden Prüfungen. Benennen Sie, wer die Nachweise dokumentiert und wer Abweichungen akzeptieren kann. Ein Einkaufsvertreter kann den Besuch koordinieren, sollte aber nicht alle technischen Ergebnisse allein bewerten.
Nicht für sich allein. Die Geräteabnahme bezieht sich auf ihren definierten Anwendungsbereich; die Freigabe des kommerziellen Produkts hängt auch von der Wasserqualität, der Hygiene, der Verpackung und den entsprechenden Konformitätsprüfungen des Werks ab. Halten Sie die Flaschen aus der Inbetriebnahme- und Belastungsprüfung unter Kontrolle und lassen Sie das zuständige Qualitätsteam über deren weitere Verwendung entscheiden, anstatt sie wie normale Verkaufsware zu behandeln.

Durch die weitere Nutzung der Website stimmen Sie unseren Datenschutzbestimmungen und Nutzungsbedingungen zu.